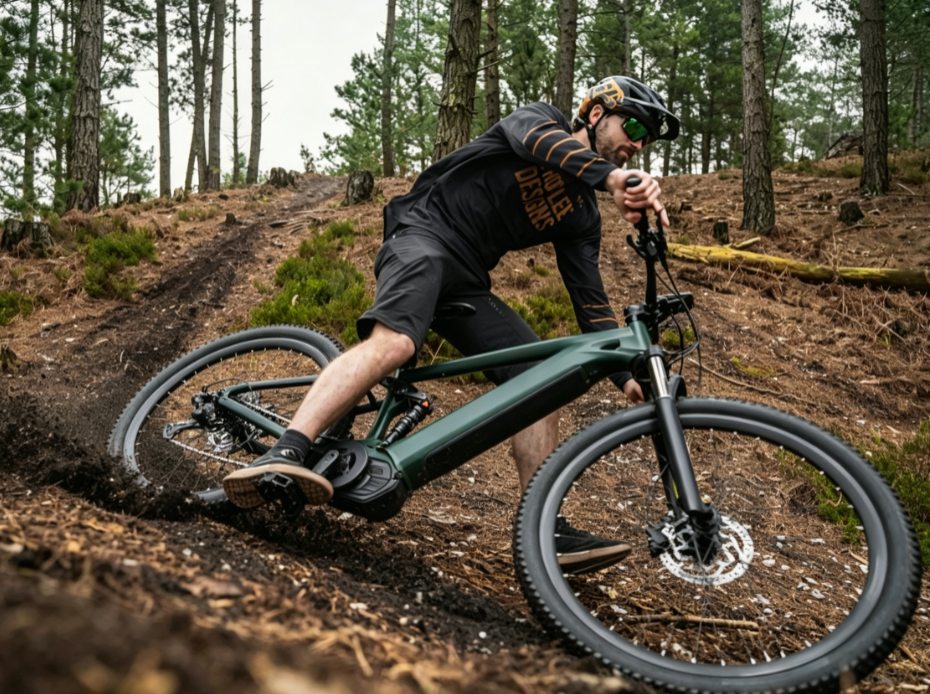
Появление электрических горных велосипедов (E-MTB) меняет велосипедную индустрию. Райдеры получают возможность развивать более высокие скорости и преодолевать более сложные трассы, чем раньше. Тем не менее, центрально расположенные двигатели, встроенные батареи в нижней трубе рамы и усиленные рамы создают значительную нагрузку на компоненты, с которой не справлялись старые конструкции. Компании, производящие электровелосипеды по всему миру, теперь сотрудничают с контрактными производителями, такими как... Rejin ЧПУОни ищут прочные детали, которые позволяют снизить вес, одновременно отвечая жестким требованиям.
Структурная эволюция современных электровелосипедов для горных велосипедов.
Установка электропривода изменяет распределение сил, действующих на раму велосипеда и его движущиеся части.
Весовой штраф и механическая нагрузка электровелосипеда
Инженерам необходимо понимать эти изменения сил при выборе способа изготовления важных компонентов.
- Накопленная неподрессоренная масса: Типичный неэлектрический трейловый велосипед весит от 13 до 15 кг. Современные электровелосипеды с полной подвеской часто весят от 23 до 26 кг из-за двигателя и батареи. Этот дополнительный вес требует более прочных несущих конструкций, изготовленных из надежных алюминиевых деталей, обработанных на станках с ЧПУ.
- Динамичный приток высокого крутящего момента: центрально расположенные двигатели обеспечивают крутящий момент от 85 до 90 Нм непосредственно в кареточном узле. Такой крутящий момент означает высокую производительность. Обработка деталей для горных велосипедов на станках с ЧПУ. они необходимы для предотвращения образования усталостных трещин в обычных велосипедных компонентах.
- Повышенная энергия удара: кинетическая энергия возрастает с увеличением массы. Когда электровелосипед ударяется о камни или падает, сила удара резко возрастает. Прочные детали, изготовленные на станках с ЧПУ, помогают этим велосипедам противостоять деформации в сложных условиях.
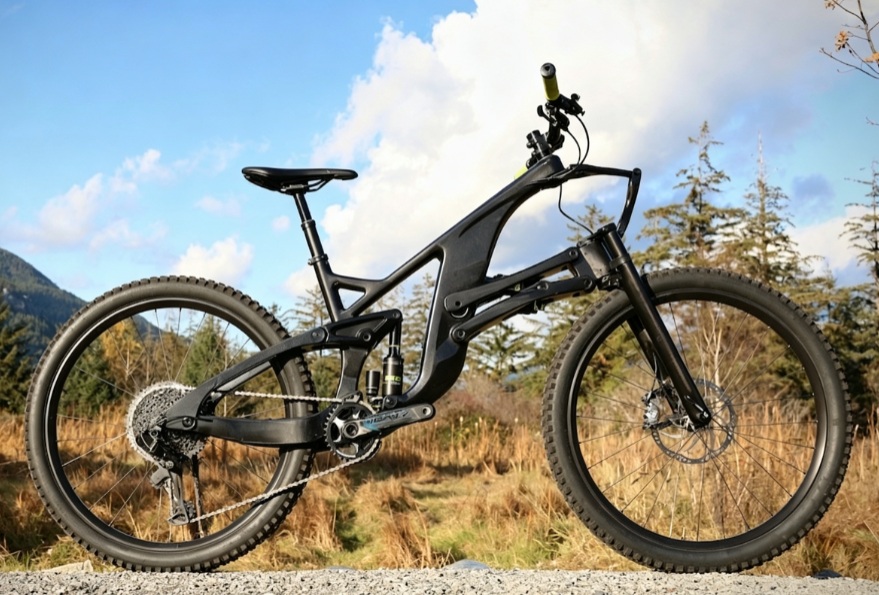
Инженерные проблемы: почему традиционные методы производства не подходят для электровелосипедов.
При увеличении объемов производства отделы закупок часто обсуждают, какой метод лучше выбрать: литье под давлением, штамповку металла или многоосевое фрезерование.
Пределы разрушения при литье под давлением и штамповке
Неправильный выбор метода может ослабить детали или привести к неоправданным затратам.
- Внутренняя пористость против структурной однородности: при литье под давлением внутри металла образуются крошечные воздушные полости. Эти полости создают точки напряжения под большими нагрузками. Детали из алюминия, изготовленные на станках с ЧПУ, избегают этой проблемы, поскольку они получаются из цельных заготовок с равномерной зернистой структурой.
- Порог стоимости оснастки (10 000+ единиц): Штамповка металла хорошо подходит для изготовления простых плоских кронштейнов в больших объемах. Однако стоимость штампа часто превышает 15 000 долларов, что делает этот метод непрактичным для партий менее 5 000–10 000 единиц. Таким образом, в этом диапазоне практичным вариантом остается обработка деталей для горных велосипедов на станках с ЧПУ.
- Прогиб под высокими нагрузками: Штампованные детали не могут изменять толщину стенок для усиления ключевых участков при сохранении легкости остальных. В результате они деформируются при резких поворотах на высокой скорости. Алюминиевые детали, изготовленные на станках с ЧПУ, лучше выдерживают такие нагрузки благодаря своей фрезерованной конструкции.
Необходимость сложной многоосевой геометрии
Современная интеграция рам не допускает никаких геометрических погрешностей, что требует высокоточной обработки.
- Сложные отсеки для интеграции двигателей: Для опор двигателей среднего привода требуются сложные 3D-профили, глубокие выемки и точные внутренние каналы для прокладки кабелей, жгутов проводов и воздуховодов системы охлаждения, что делает их идеальными кандидатами для многоосевой обработки деталей горных велосипедов на станках с ЧПУ.
- Жесткие допуски на диаметр отверстий (±0,01 мм): Отверстия для подшипников шарниров подвески должны соответствовать строгим допускам по размерам, чтобы обеспечить плавное вращение и исключить люфт или скрип под большими радиальными нагрузками, что является стандартной особенностью прецизионных алюминиевых деталей, изготовленных на станках с ЧПУ.
- Оптимизация толщины стенок: Для современных компонентов требуется постоянная корректировка толщины стенок — утолщение вблизи резьбы для предотвращения срыва резьбы и истончение вдоль несущих стенок для минимизации веса — чего можно достичь только с помощью многоосевого фрезерования деталей горных велосипедов на современных станках с ЧПУ.
Характеристики материалов: почему детали из алюминия, изготовленные на станках с ЧПУ, лидируют на рынке электровелосипедов.
Выбор материалов является основой для создания высокопроизводительных велосипедов. Алюминиевые сплавы обеспечивают оптимальное сочетание веса, стоимости и прочности.
Усталостная стойкость сплавов 6061-T6 и 7075-T6
Детали велосипеда подвергаются различным нагрузкам. Это требует использования определенных типов алюминия.
- Алюминий 6061-T6 для сложных корпусов: 6061-T6 обладает хорошей свариваемостью, а также стабильной коррозионной стойкостью и высокой ударной вязкостью. Он является лучшим выбором для сложных корпусов двигателей и крышек батарей, изготавливаемых в качестве конструкционных алюминиевых деталей на станках с ЧПУ.
- Алюминий 7075-T6 для максимальной прочности на растяжение: цинк является основным легирующим элементом. 7075-T6 достигает прочности на растяжение до 570 МПа, что превосходит многие конструкционные стали. Он подходит для высоконагруженных амортизационных систем, кассет и звездочек в экосистеме высококачественных деталей для горных велосипедов, изготовленных на станках с ЧПУ.
- Критерии предела текучести: детали из алюминия, изготовленные на станках с ЧПУ из сертифицированных кованых заготовок, выдерживают многократные нагрузки, превышающие пределы усталости обычных деталей, отлитых под давлением.
Усовершенствованное анодирование для эксплуатации в условиях интенсивного износа на бездорожье.
Отделка поверхности должна обеспечивать надежную защиту от воздействия окружающей среды, каменистых обломков и постоянного трения.
- Защитное анодирование типа II: Этот химический процесс создает контролируемый оксидный слой (обычно толщиной от 15 до 25 микрон), который внедряет цвет глубоко в поры поверхности алюминия, обеспечивая устойчивость ваших алюминиевых деталей, изготовленных на станках с ЧПУ, к выцветанию и царапинам.
- Твердое анодирование типа III для зон с высоким трением: для шарниров подвески и компонентов привода слой твердого покрытия (толщиной более 50 микрон) обеспечивает твердость поверхности, сравнимую с закаленной инструментальной сталью, минимизируя абразивный износ критически важных деталей горных велосипедов, обрабатываемых на станках с ЧПУ.
- Устойчивость к коррозии под воздействием солевого тумана: Специальная обработка поверхности обеспечивает защиту этих конструкционных алюминиевых деталей, изготовленных на станках с ЧПУ, от влаги, грязи и зимней дорожной соли, предотвращая гальваническую коррозию в течение длительного срока службы.
Решения Rejin CNC: Прецизионные компоненты, разработанные для электровелосипедов с высоким крутящим моментом.
Компания Rejin CNC, являясь производственным партнером, ориентированным на потребности отрасли, преобразует инженерные чертежи в высокопрочные компоненты для велосипедов, используя передовые производственные процессы для решения ключевых задач проектирования электровелосипедов.
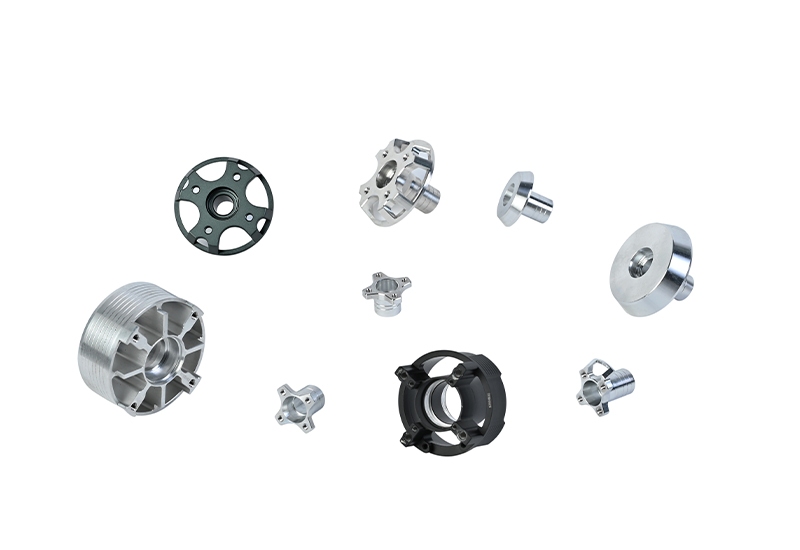
Корпуса и радиаторы центрально-приводных двигателей
Регулирование теплового режима и защита конструкции имеют решающее значение, когда электродвигатели работают в условиях длительных пиковых нагрузок.
- Оптимизированное рассеивание тепла: наши прецизионно фрезерованные охлаждающие ребра максимально увеличивают площадь контакта с окружающим воздушным потоком, предотвращая тепловую дросселизацию и поддерживая оптимальные рабочие температуры электроники двигателя благодаря усовершенствованной обработке деталей для горных велосипедов на станках с ЧПУ.
- Ударопрочные нижние опоры: Мы изготавливаем на станках крышки шасси двигателей и прочные алюминиевые детали с ЧПУ, способные выдерживать прямые удары камней и удары на бездорожье, защищая внутренние редукторы от дорогостоящих структурных повреждений.
- Высокоточные герметичные соединения: обработанные уплотнительные канавки с шероховатостью поверхности менее Ra 0,8 мкм обеспечивают водонепроницаемое соединение, защищая внутреннюю электронику от промывки водой под высоким давлением и попадания грязи.
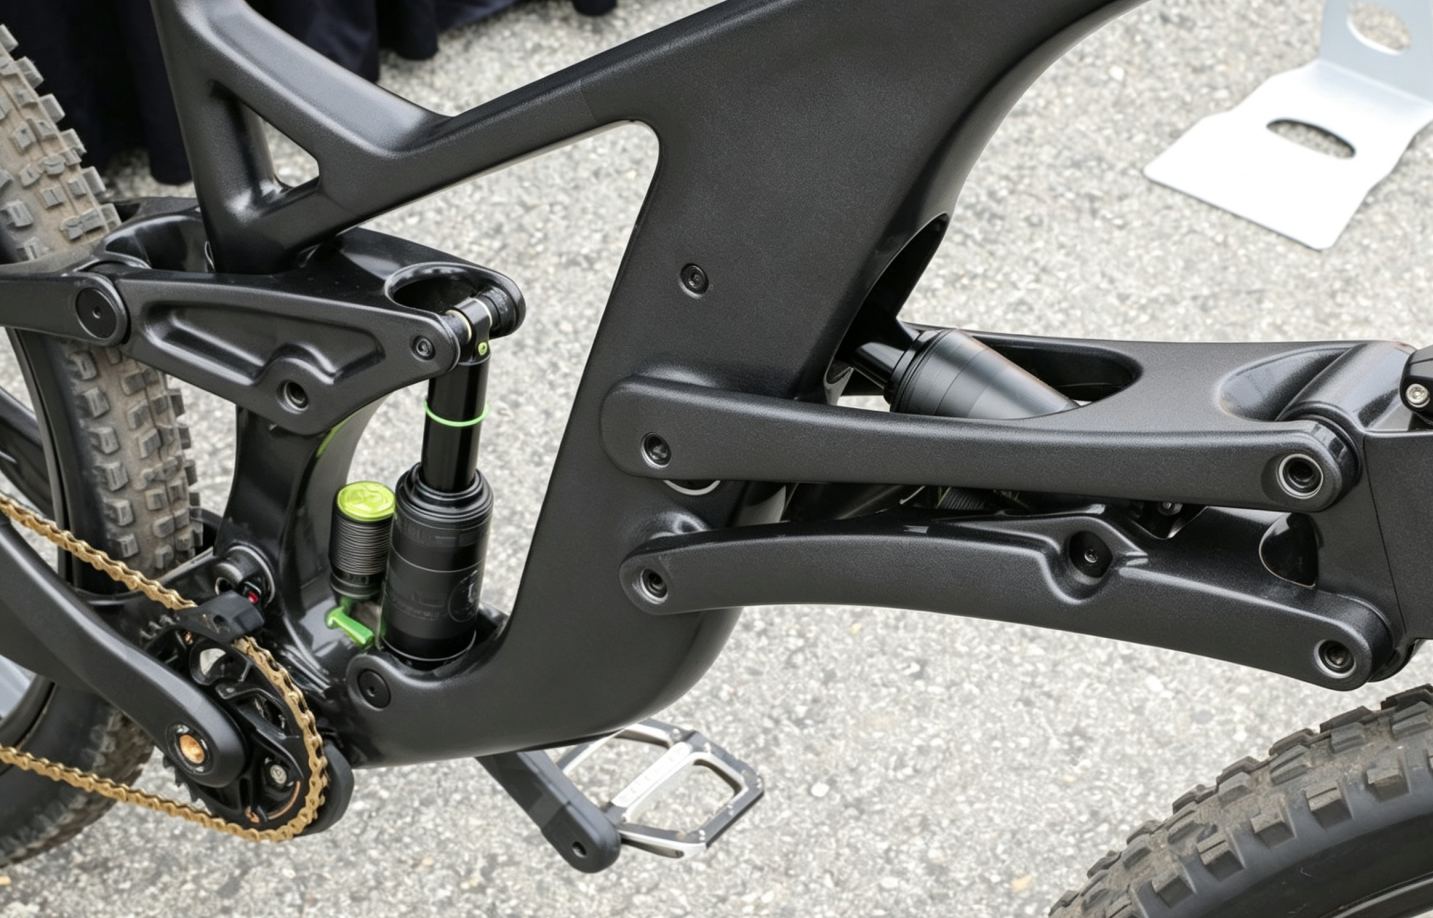
Высоконагруженные элементы подвески и коромысла.
При движении по неровной местности бездорожью рычаги задней подвески подвергаются скручиванию в разных направлениях.
- Моноблочный фрезерный станок с ЧПУ.Компания Rejin использует станки с ЧПУ для фрезеровки важных элементов прогрессивной подвески из цельного блока алюминия 7075-T6, что позволяет исключить сварку и оптимизировать прочность и жесткость наших высококачественных алюминиевых деталей, изготовленных на станках с ЧПУ.
- Точность параллельного выравнивания: Наши станки обеспечивают идеальную параллельность отверстий для подшипников слева и справа, предотвращая преждевременный износ подшипников и заедание заднего амортизатора во всех деталях горных велосипедов, изготовленных на станках с ЧПУ.
- Облегчение конструкции за счет создания углублений и снижение веса: Используя адаптивные 3D-траектории фрезерования, мы удаляем некритичный материал, чтобы сохранить легкость компонентов без ущерба для структурной целостности.
Стратегические B2B-закупки: масштабируемость, оборудование и производственные показатели.
Для менеджеров по закупкам надежность цепочки поставок, возможности производственного оборудования и сертифицированный контроль качества имеют такое же важное значение, как и конструкция деталей.
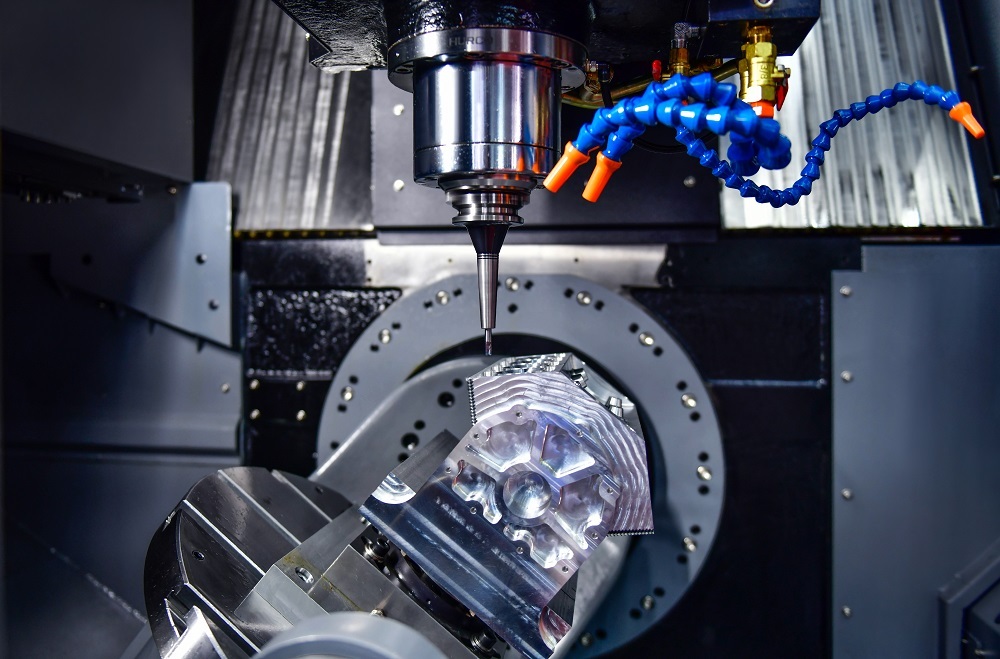
Многоосевое оборудование и производственные мощности
Наш современный производственный цех сконструирован таким образом, чтобы поддерживать все этапы производства, от быстрого прототипирования до крупномасштабного коммерческого производства.
- Высокотехнологичные многоосевые обрабатывающие центры: Наше предприятие располагает более чем 100 современными станками с ЧПУ, включая станки таких ведущих марок, как Mazak и DMG MORI, что позволяет нам изготавливать сложные многогранные детали для горных велосипедов с ЧПУ с минимальным количеством переналадок.
- Гибкая масштабируемость объемов: Мы поддерживаем гибкую производственную структуру без строгих требований к минимальному объему заказа для быстрого тестирования прототипов (от 1 до 10 единиц), одновременно предлагая надежную масштабируемость, превышающую 10 000 высококачественных алюминиевых деталей, изготовленных на станках с ЧПУ, в месяц для выполнения текущих коммерческих контрактов.
- Сертифицированные процессы контроля качества: В соответствии со стандартами качества ISO 9001:2015 и IATF 16949, каждая партия деталей для горных велосипедов, изготовленных на станках с ЧПУ, проходит строгую первичную проверку качества (FAI) и комплексную проверку размеров на координатно-измерительной машине (CMM), чтобы гарантировать совместимость с заводскими параметрами.
Проверенный пример сотрудничества с поставщиками первого уровня: европейские поставщики компонентов для электровелосипедов.
Наши производственные возможности подтверждаются долгосрочным партнерством с ведущими мировыми брендами в сфере электромобильности.
- Задача клиента: Премиальный европейский бренд электромобилей столкнулся с высоким уровнем отказов в процессе эксплуатации литых элементов подвески, которые постоянно трескались под воздействием высоких крутящих нагрузок при помощи педалирования.
- Разработанное решение: Компания Rejin CNC оптимизировала 3D-модели клиента, используя методологию проектирования для производства (DFM), и преобразовала компонент в моноблочные алюминиевые детали, обработанные на 5-осевом станке с ЧПУ, с прочным анодированным покрытием типа III.
- Измеримые результаты проекта: Мы ускорили сроки создания прототипов с 12 дней до всего 5 дней, поддерживали соответствие размеров более чем на уровне 99,5% для всех деталей горных велосипедов, изготовленных на станках с ЧПУ, и масштабировали производство до стабильного объема в 2500 единиц в месяц с процентом возврата продукции на производстве менее 0,3%.
Вывод
Механические требования, предъявляемые к тяжелым высокопроизводительным электровелосипедам для горной местности, требуют отказа от хрупких, устаревших методов литья в пользу высокопрочных деталей для горных велосипедов, изготовленных на станках с ЧПУ. Инвестиции в высокоточные алюминиевые детали, изготовленные на станках с ЧПУ, гарантируют, что ваш бренд обеспечит долговечность, жесткие допуски и изысканный внешний вид, которые ожидают современные любители бездорожья.
- Email: nicole@rejincnc.com
- WhatsApp/Phone: +86 13790500374
Часто задаваемые вопросы
В: Почему для изготовления высоконагруженных компонентов подвески электровелосипедов предпочтение отдается обработке на станках с ЧПУ, а не углеродному волокну или литью под давлением?
А: Углеродное волокно обеспечивает высокую производительность при небольшом весе. Однако летящие камни часто повреждают поверхность на неровных трассах, а изготовление пресс-форм увеличивает затраты на подготовку производства. В литых под давлением деталях, как правило, скрываются небольшие пустоты внутри металла. Эти пустоты разрушаются при увеличении крутящего момента во время крутящих моментов на крутых подъемах или спусках. Детали для горных велосипедов, изготовленные из цельных алюминиевых заготовок, обработанных на станках с ЧПУ, позволяют избежать обеих проблем. Они обеспечивают стабильную прочность по всей длине, выдерживают удары и позволяют масштабировать производство без больших затрат на оснастку.
В: Какие конкретные допуски по размерам может обеспечить станок с ЧПУ Rejin для критически важных соединений электровелосипедов?
А: Мы обеспечиваем точность линейных и внутренних размеров до ±0,01 мм на высокоточных алюминиевых деталях, изготовленных на станках с ЧПУ. Конечное значение изменяется в зависимости от формы детали и выбранного сплава. Такая точность обеспечивает плотное прилегание подшипников при запрессовке. Райдеры не замечают скрипа рамы, а шарниры подвески остаются выровненными в течение длительного времени эксплуатации.
В: Как компоновка электровелосипеда со средним расположением двигателя влияет на требования к проектированию с учетом технологичности производства (DFM) для алюминиевых деталей?
А: Для двигателей среднего привода необходимы более глубокие выемки, каналы для проводов и тонкие охлаждающие ребра. Мы анализируем радиусы закругления углов при обработке деталей горных велосипедов на станках с ЧПУ, чтобы распространенные концевые фрезы могли обрабатывать любую поверхность. Благодаря этому цеха быстрее обрабатывают каждую партию и реже меняют фрезы, что снижает общие производственные затраты на реальных производственных линиях.
В: При каком пороговом объеме производства производитель электровелосипедов должен перейти от обработки на станках с ЧПУ к специализированной штамповке или ковке?
А: Сложные формы, такие как корпуса двигателей или элементы подвески, остаются практичными при изготовлении алюминиевых деталей на станках с ЧПУ в количестве до 5000 единиц. При количестве более 10 000 единиц штамповка или ковка обычно покрывают затраты на изготовление штампов. Переход на этот метод имеет смысл только после того, как крупные первоначальные инвестиции в специализированную оснастку начнут окупаться при больших объемах производства.


 Они были









