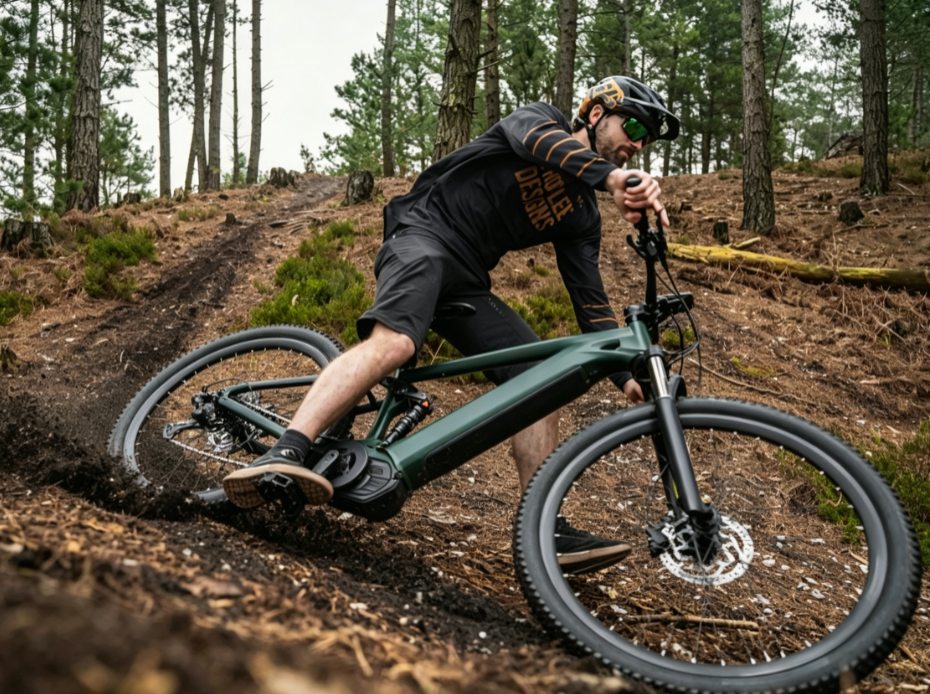
Rozwój elektrycznych rowerów górskich (E-MTB) zmienia branżę rowerową. Rowerzyści osiągają wyższe prędkości i pokonują trudniejsze trasy niż kiedykolwiek wcześniej. Mimo to silniki umieszczone centralnie, zintegrowane akumulatory w rurze dolnej i wzmocnione ramy wywierają duże obciążenia na komponenty, z którymi starsze modele nie są w stanie sobie poradzić. Producenci rowerów elektrycznych na całym świecie współpracują obecnie z producentami kontraktowymi, takimi jak Rejin CNCSzukają wytrzymałych części, które zachowują niską wagę, spełniając jednocześnie trudne wymagania.
Ewolucja strukturalna nowoczesnych rowerów elektrycznych MTB
Dodanie napędu elektrycznego powoduje zmianę sił działających na ramę roweru i jego ruchome części.
Kara za wagę roweru elektrycznego i obciążenie mechaniczne
Inżynierowie muszą być świadomi tych zmian sił, gdy podejmują decyzję o sposobie produkcji ważnych komponentów.
- Akumulacja masy nieresorowanej: Typowy rower górski bez napędu elektrycznego waży od 13 do 15 kg. Nowoczesne elektryczne rowery górskie z pełnym zawieszeniem często ważą od 23 do 26 kg ze względu na silnik i akumulator. Ta dodatkowa masa wymaga mocniejszych konstrukcji nośnych wykonanych z wytrzymałych aluminiowych elementów CNC.
- Dynamiczny przepływ wysokiego momentu obrotowego: Silniki umieszczone centralnie generują moment obrotowy od 85 Nm do 90 Nm bezpośrednio na suporcie. Taki moment obrotowy oznacza dużą wytrzymałość. Obróbka CNC części MTB są niezbędne, aby zapobiec pęknięciom zmęczeniowym w standardowych częściach rowerowych.
- Zwiększona energia uderzenia: Energia kinetyczna rośnie wraz z masą. Gdy rower elektryczny MTB uderza w skały lub spada, siła uderzenia gwałtownie wzrasta. Wytrzymałe części MTB obrabiane CNC sprawiają, że rowery te są odporne na zginanie w trudnych warunkach.
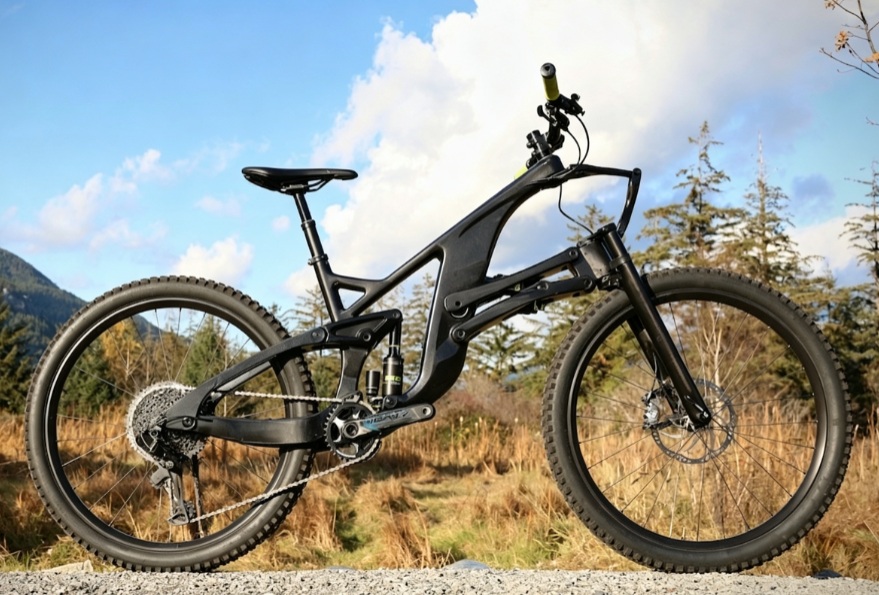
Wyzwania inżynieryjne: Dlaczego tradycyjna produkcja nie spełnia oczekiwań w zakresie rowerów elektrycznych
Gdy wolumen produkcji rośnie, zespoły ds. zakupów często dyskutują nad wyborem odlewania ciśnieniowego, tłoczenia metali czy frezowania wieloosiowego.
Granice awaryjności odlewów ciśnieniowych i tłoczenia
Wybór niewłaściwej metody może osłabić części lub doprowadzić do marnotrawstwa pieniędzy.
- Porowatość wewnętrzna a jednorodność strukturalna: Odlewy ciśnieniowe mają tendencję do tworzenia maleńkich kieszeni powietrznych wewnątrz metalu. Kieszenie te tworzą punkty naprężeń pod dużym obciążeniem. Części aluminiowe CNC unikają tego problemu, ponieważ są wytwarzane z litych kęsów o równomiernej strukturze ziarnistej.
- Próg kosztów oprzyrządowania (ponad 10 000 sztuk): Tłoczenie metalu sprawdza się w przypadku prostych płaskich wsporników w dużych seriach. Jednak koszt matrycy często przekracza 15 000 dolarów, co czyni ją niepraktyczną w przypadku serii poniżej 5000–10 000 sztuk. W związku z tym obróbka CNC części MTB pozostaje praktyczną opcją w tym przedziale cenowym.
- Ugięcie pod dużym obciążeniem: Części tłoczone nie mogą zmieniać grubości ścianek, aby wzmocnić kluczowe obszary, jednocześnie zachowując lekkość innych. W rezultacie uginają się podczas ostrych zakrętów z dużą prędkością. Części aluminiowe CNC lepiej radzą sobie z tymi obciążeniami dzięki frezowanej konstrukcji.
Potrzeba złożonej geometrii wieloosiowej
Nowoczesne rozwiązania w zakresie integracji ram nie pozostawiają żadnego miejsca na błędy geometryczne, co wymaga obróbki z zachowaniem ścisłych tolerancji.
- Kompleksowe zatoki integracji silników: Środkowe gniazda silników wymagają skomplikowanych profili 3D, głębokich kieszeni i precyzyjnych wewnętrznych kanałów prowadzenia kabli, wiązek przewodów i kanałów chłodzących, co czyni je idealnymi kandydatami do wieloosiowej obróbki CNC części MTB.
- Wąskie tolerancje wymiarowe otworów (±0,01 mm): Otwory łożysk sworznia zawieszenia muszą zachowywać ścisłe tolerancje wymiarowe, aby zapewnić płynny obrót i wyeliminować luzy strukturalne lub skrzypienie przy dużych obciążeniach promieniowych, co jest standardową cechą precyzyjnie zaprojektowanych części aluminiowych CNC.
- Optymalizacja grubości ścianek: Zaawansowane komponenty wymagają ciągłej regulacji ścianek — grubych w pobliżu gwintów montażowych, aby zapobiec ich zdzieraniu, i cienkich wzdłuż ścianek konstrukcyjnych, aby zminimalizować wagę — co można osiągnąć jedynie poprzez frezowanie wieloosiowe zaawansowanych części MTB obrabianych CNC.
Wydajność materiałów: Dlaczego części aluminiowe CNC dominują na rynku rowerów elektrycznych
Wybór materiałów stanowi podstawę konstrukcji wysokowydajnych rowerów. Stopy aluminium zapewniają dobre połączenie masy, ceny i wytrzymałości.
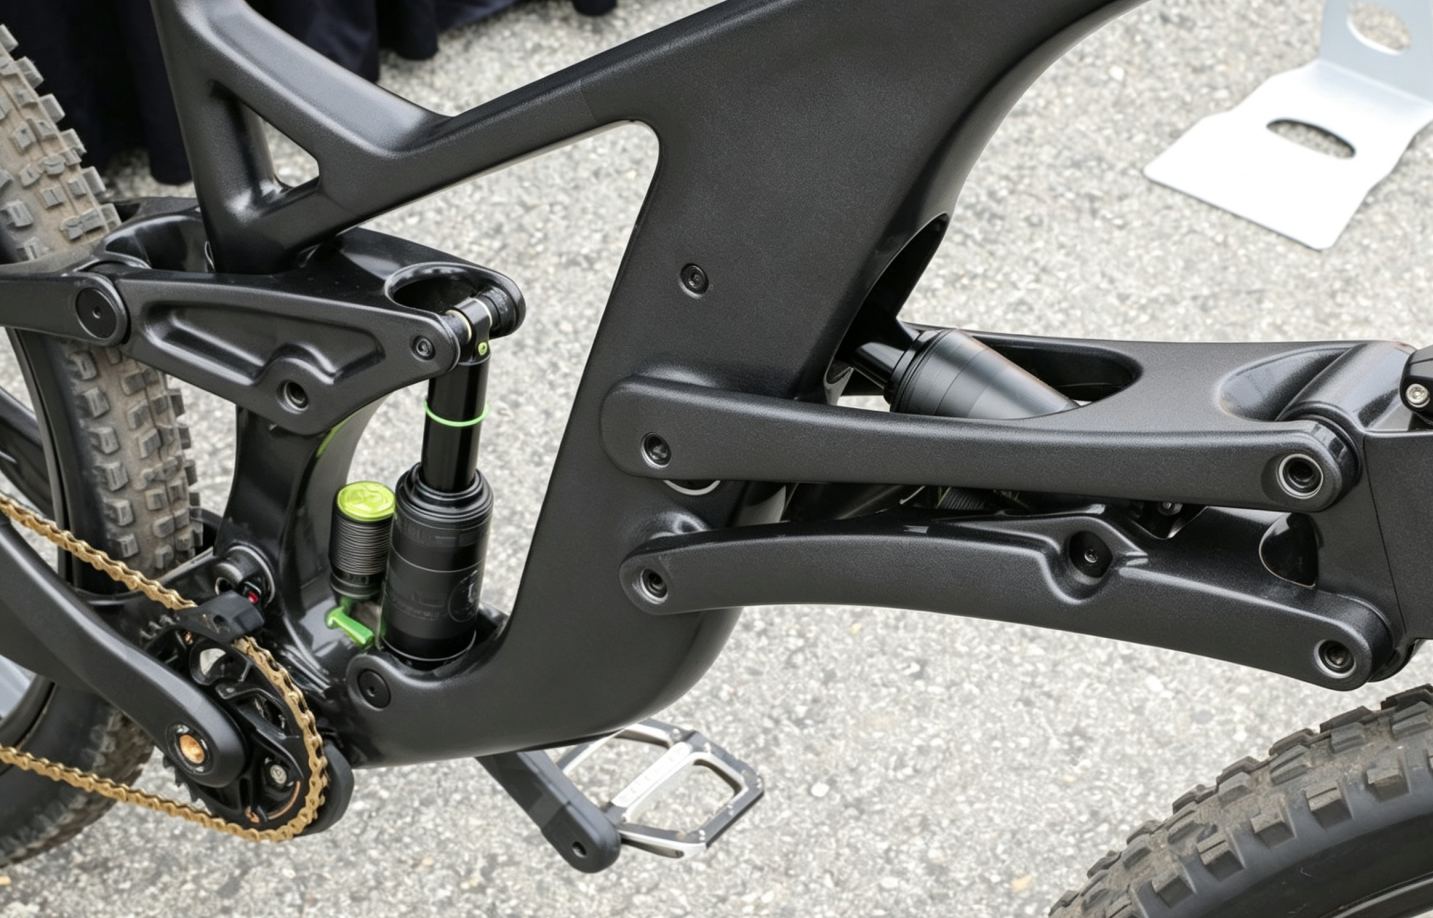
Odporność na zmęczenie stopów 6061-T6 w porównaniu ze stopami 7075-T6
Części rowerowe są poddawane różnym obciążeniom. Wymaga to stosowania specjalnych rodzajów aluminium.
- Aluminium 6061-T6 do złożonych obudów: 6061-T6 oferuje dobrą spawalność, stabilną odporność na korozję i wysoką wytrzymałość na pękanie. Jest najlepszym wyborem do precyzyjnych obudów silników i pokryw akumulatorów, wykonywanych jako konstrukcyjne elementy aluminiowe CNC.
- Aluminium 7075-T6 zapewniające najwyższą wytrzymałość na rozciąganie: Cynk pełni tu rolę głównego składnika stopowego. 7075-T6 osiąga wytrzymałość na rozciąganie do 570 MPa, przewyższając wiele stali konstrukcyjnych. Pasuje do wysokoobciążonych łączników zawieszenia, kaset i tarcz w ekosystemie części MTB obrabianych CNC.
- Normy granicy plastyczności: części aluminiowe obrabiane CNC z certyfikowanych, kutych prętów wytrzymują powtarzające się naprężenia przekraczające granice zmęczenia typowych części odlewanych ciśnieniowo.
Zaawansowane anodowanie do zastosowań w warunkach dużego zużycia w terenie
Wykończenia powierzchni muszą zapewniać solidną ochronę przed czynnikami środowiskowymi, kamieniami i ciągłym tarciem.
- Anodowanie ochronne typu II: Ten proces chemiczny polega na wytworzeniu kontrolowanej warstwy tlenku (zwykle o głębokości od 15 do 25 mikronów), która osadza kolor głęboko w porach powierzchni aluminium, zapewniając odporność aluminiowych części CNC na blaknięcie i zarysowania.
- Anodowanie twarde typu III w strefach o dużym tarciu: W przypadku punktów obrotu zawieszenia i elementów napędowych, warstwa twardej powłoki (powyżej 50 mikronów) zapewnia twardość powierzchni porównywalną z hartowaną stalą narzędziową, minimalizując zużycie ścierne krytycznych części MTB obrabianych CNC.
- Odporność na korozję w wyniku rozpylania soli: Specjalistyczne obróbki powierzchni gwarantują, że te konstrukcyjne elementy aluminiowe CNC są chronione przed wilgocią, błotem i zimową solą drogową, zapobiegając korozji galwanicznej przez dłuższy okres eksploatacji.
Rejin CNC Solutions: Precyzyjne komponenty zaprojektowane do rowerów elektrycznych o wysokim momencie obrotowym
Jako partner produkcyjny zorientowany na branżę, Rejin CNC przekształca projekty inżynieryjne w wysoce wytrzymałe komponenty rowerowe, wykorzystując zaawansowane procesy produkcyjne w celu rozwiązania kluczowych problemów związanych z projektowaniem rowerów elektrycznych.
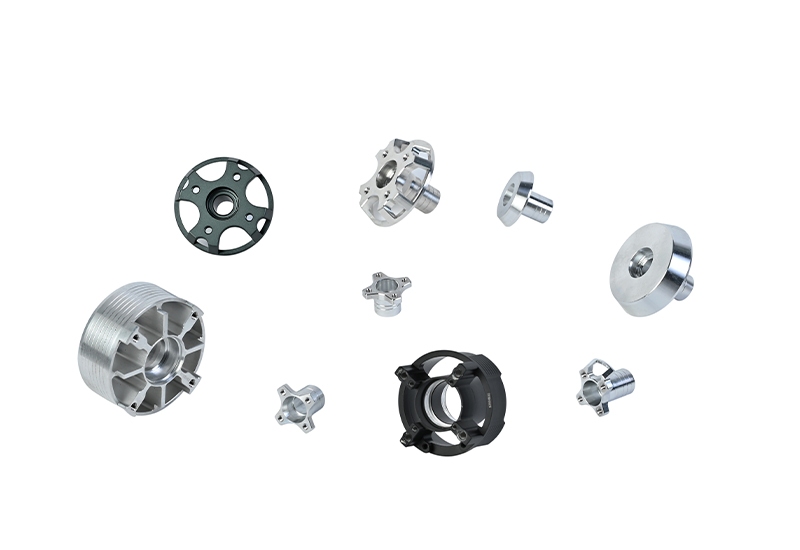
Obudowy silników środkowych i radiatory
Zarządzanie ciepłem i ochrona konstrukcji mają kluczowe znaczenie, gdy silniki elektryczne pracują pod długotrwałym obciążeniem szczytowym.
- Zoptymalizowane rozpraszanie ciepła: Nasze precyzyjnie frezowane żebra chłodzące maksymalizują powierzchnię styku z przepływem powietrza otoczenia, zapobiegając dławieniu termicznemu i utrzymując elektronikę silnika w optymalnych temperaturach roboczych dzięki zaawansowanej obróbce CNC części MTB.
- Odporne na uderzenia dolne kołyski: Obrabiamy maszynowo osłony podwozia silnika i wytrzymałe części aluminiowe CNC, aby wytrzymywały bezpośrednie uderzenia kamieni i szlaku, chroniąc wewnętrzne skrzynie biegów przed kosztownymi uszkodzeniami konstrukcyjnymi.
- Precyzyjnie uszczelnione interfejsy: Obrobione maszynowo rowki uszczelniające o chropowatości powierzchni poniżej Ra 0,8 μm gwarantują wodoszczelne dopasowanie, chroniąc wewnętrzne podzespoły elektroniczne przed myciem wodą pod wysokim ciśnieniem i wnikaniem błota.
Połączenia zawieszenia i wahacze o dużym naprężeniu
Połączenia tylnego zawieszenia podlegają wielokierunkowemu skręcaniu, gdy kierowca pokonuje nierówny teren.
- Monoblokowe frezowanie CNC:Firma Rejin CNC frezuje najważniejsze progresywne łączniki zawieszenia z pojedynczego bloku aluminium 7075-T6, eliminując spoiny konstrukcyjne w celu zoptymalizowania wytrzymałości i sztywności naszych najwyższej jakości części aluminiowych obrabianych metodą CNC.
- Dokładność równoległego ustawienia: Nasze rozwiązania obróbcze gwarantują, że otwory lewego i prawego łożyska pozostają idealnie równoległe, zapobiegając przedwczesnemu zużyciu łożysk i blokowaniu się amortyzatora tylnego we wszystkich częściach MTB obrabianych metodą CNC.
- Lekkie kieszenie i redukcja wagi: Wykorzystując adaptacyjne ścieżki frezowania 3D, usuwamy nieistotny materiał, co pozwala zachować lekkość komponentów bez narażania integralności strukturalnej.
Strategiczne zaopatrzenie B2B: skalowalność, wyposażenie i wskaźniki produkcji
Dla menedżerów ds. zaopatrzenia niezawodność łańcucha dostaw, wydajność sprzętu produkcyjnego i certyfikowana kontrola jakości są tak samo istotne jak projektowanie części.
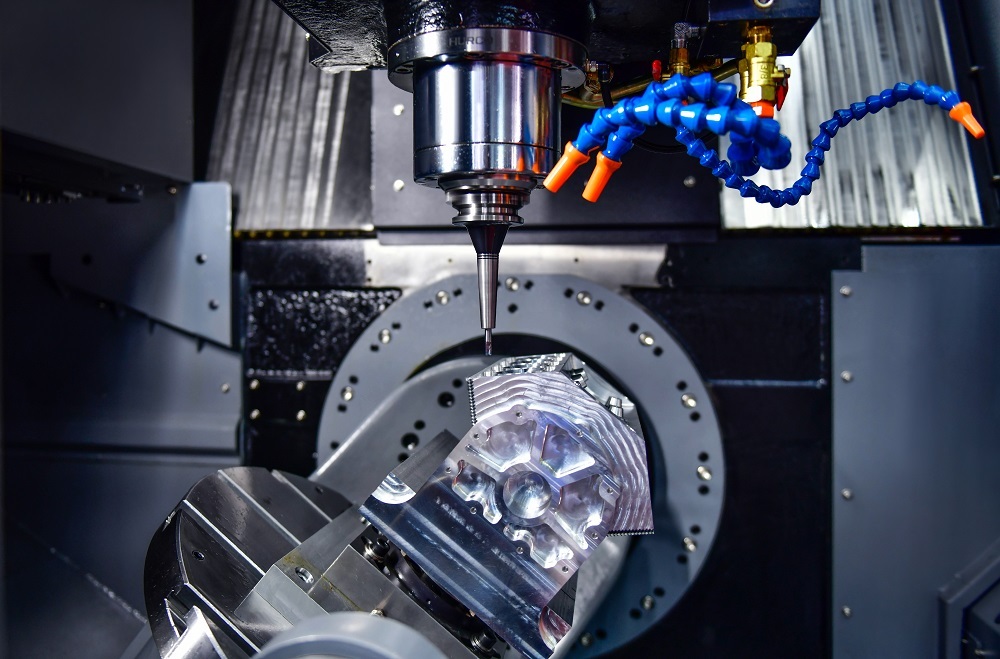
Maszyny wieloosiowe i możliwości produkcyjne
Nasza zaawansowana hala produkcyjna jest skonfigurowana tak, aby obsługiwać szybkie prototypowanie i produkcję wielkoseryjną na skalę komercyjną.
- Najwyższej klasy wieloosiowe centra obróbkowe: W naszym zakładzie pracuje ponad 100 zaawansowanych maszyn CNC, w tym takie marki premium, jak Mazak i DMG MORI, co pozwala nam wykonywać skomplikowane, wielostronne obróbki CNC części MTB przy minimalnej liczbie ustawień.
- Elastyczna skalowalność wolumenu: Utrzymujemy zwinną strukturę produkcji bez ścisłego minimalnego zamówienia (MOQ) w celu szybkiego testowania prototypów (od 1 do 10 sztuk), oferując jednocześnie solidne możliwości skalowalności przekraczające 10 000 wysokiej jakości części aluminiowych CNC miesięcznie w ramach bieżących kontraktów komercyjnych.
- Certyfikowane procesy kontroli jakości: Działamy zgodnie z normami jakości ISO 9001:2015 i IATF 16949, każda partia części MTB obrabianych CNC przechodzi rygorystyczną kontrolę pierwszego artykułu (FAI) oraz kompleksowe kontrole wymiarów na współrzędnościowej maszynie pomiarowej (CMM), aby zagwarantować zgodność produktu zaraz po wyjęciu z pudełka.
Sprawdzone studium przypadku Tier-1: europejska dostawa komponentów do rowerów elektrycznych
Nasze możliwości produkcyjne potwierdzone są długoterminową współpracą z wiodącymi światowymi markami e-mobilności.
- Wyzwanie dla klienta: Wiodąca europejska marka e-mobilności odnotowała wysoki wskaźnik usterek w terenie, ponieważ odlewane łączniki zawieszenia pękały pod wpływem obciążeń o wysokim momencie obrotowym podczas wspomagania pedałowania.
- Rozwiązanie inżynieryjne: firma Rejin CNC zoptymalizowała modele 3D klienta, wykorzystując technologię projektowania pod kątem produkcji (DFM), przekształcając komponent w monoblokowe części aluminiowe obrabiane 5-osiowo CNC z trwałym wykończeniem w postaci anodowanej twardej powłoki typu III.
- Mierzalne rezultaty projektu: Przyspieszyliśmy czas realizacji prototypów z 12 do zaledwie 5 dni, utrzymaliśmy wskaźnik zgodności wymiarowej na poziomie ponad 99,5% dla wszystkich części MTB obrabianych CNC oraz zwiększyliśmy skalę produkcji do stałej wielkości partii wynoszącej 2500 sztuk miesięcznie, przy wskaźniku zwrotów z terenu poniżej 0,3%.
Wniosek
Wymagania mechaniczne stawiane ciężkim, wysokowydajnym rowerom elektrycznym MTB wymagają odejścia od delikatnych, tradycyjnych metod odlewania na rzecz wysoce wytrzymałych części MTB obrabianych CNC. Inwestycja w precyzyjnie zaprojektowane aluminiowe części CNC gwarantuje, że Twoja marka zapewni trwałość, ścisłe tolerancje i wyrafinowaną estetykę, jakich oczekują współcześni kolarze terenowi.
- Email: nicole@rejincnc.com
- WhatsApp/Phone: +86 13790500374
Często zadawane pytania
P: Dlaczego obróbka CNC jest preferowana nad obróbką włókna węglowego lub odlewaniem ciśnieniowym w przypadku elementów zawieszenia E-MTB poddawanych dużym obciążeniom?
A: Włókno węglowe zapewnia wysoką wydajność w stosunku do swojej wagi. Jednak latające kamienie często odłupują powierzchnię na nierównych szlakach, a formy podnoszą koszty montażu. Części odlewane ciśnieniowo mają tendencję do ukrywania małych pustych przestrzeni wewnątrz metalu. Te puste przestrzenie ustępują, gdy obciążenie momentem obrotowym wzrasta podczas trudnych podjazdów lub zjazdów. Solidne aluminiowe bloki wycinane w częściach MTB obrabianych CNC omijają oba te problemy. Zapewniają one stabilną wytrzymałość na całej długości, są odporne na uderzenia i pozwalają na skalowanie produkcji bez wysokich kosztów związanych z oprzyrządowaniem.
P: Jakie konkretne tolerancje wymiarowe może zachować Rejin CNC w przypadku kluczowych interfejsów rowerów elektrycznych?
A: W przypadku precyzyjnych aluminiowych części CNC zachowujemy wymiary liniowe i średnicowe z dokładnością ±0,01 mm. Ostateczna wartość zmienia się w zależności od kształtu części i wybranego stopu. Taka dokładność zapewnia szczelne osadzenie łożysk podczas montażu wciskowego. Rowerzyści nie słyszą skrzypienia ramy, a punkty obrotu w pełnym zawieszeniu pozostają ustawione w jednej linii przez długie sezony użytkowania.
P: W jaki sposób układ E-MTB z napędem centralnym zmienia wymagania dotyczące projektowania pod kątem produkcji (DFM) dla części aluminiowych?
A: Silniki z napędem środkowym wymagają głębszych kieszeni, kanałów na przewody i cienkich żeberek chłodzących. Sprawdzamy promienie naroży w częściach MTB obrabianych CNC, aby standardowe frezy walcowo-czołowe mogły dotrzeć do każdej powierzchni. Dzięki temu warsztaty szybciej kończą każdą partię i rzadziej wymieniają frezy, co obniża całkowite koszty produkcji na rzeczywistych liniach produkcyjnych.
P: Przy jakim progu wielkości produkcji marka rowerów elektrycznych powinna przejść z obróbki CNC na specjalistyczne tłoczenie lub kucie?
A: Złożone kształty, takie jak obudowy silników czy elementy zawieszenia, pozostają praktyczne, gdy są produkowane jako aluminiowe elementy CNC w ilości do 5000 sztuk. Powyżej 10 000 sztuk, tłoczenie lub kucie zazwyczaj pokrywa koszty matryc. Zmiana ta ma sens dopiero wtedy, gdy duże początkowe inwestycje w niestandardowe narzędzia zaczną się zwracać przy większych seriach.


 Byli









