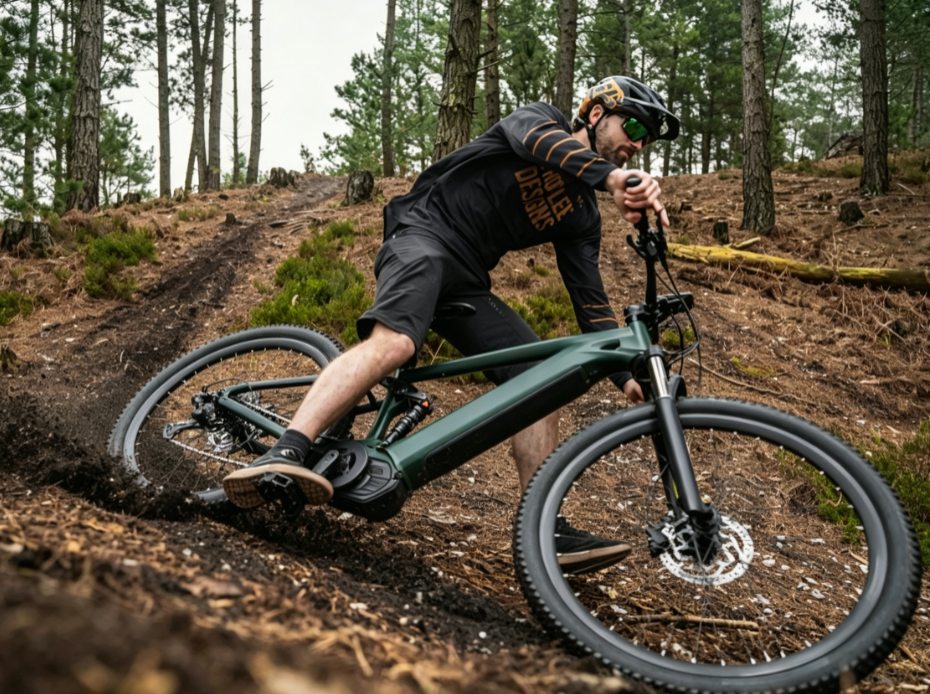
電動マウンテンバイク(E-MTB)の台頭は、サイクリング業界を変えつつあります。ライダーは以前よりも高速で走行でき、より難易度の高いトレイルに挑戦できるようになりました。しかし、ミッドドライブモーター、ダウンチューブ一体型バッテリー、強化フレームは、従来の設計では対応できないほどコンポーネントに大きな負荷をかけています。世界中のEバイク企業は現在、次のような契約製造業者と協力しています。 Rejin CNC彼らは、厳しい要求を満たしながら軽量化を実現できる、丈夫な部品を探している。
現代の電動マウンテンバイクの構造的進化
電動駆動システムを追加すると、自転車のフレームとその可動部品にかかる力が変化する。
電動自転車の重量増加と機械的負荷
エンジニアは、重要な部品の製造方法を選択する際に、これらの力の変化を理解する必要がある。
- バネ下重量の蓄積:一般的な非電動トレイルバイクの重量は13kgから15kgです。最新のフルサスペンションE-MTBは、モーターとバッテリーを搭載しているため、23kgから26kgにもなります。この重量増に対応するためには、頑丈なCNC加工アルミニウム部品を使用した、より強固な支持構造が必要となります。
- ダイナミックな高トルク流入:ミッドドライブモーターはボトムブラケットで85Nmから90Nmのトルクを供給します。このようなトルクは、高耐久性を意味します。 CNC加工MTBパーツ 通常の自転車部品における疲労亀裂を防ぐためには、これらが必要である。
- 衝撃エネルギーの増大:運動エネルギーは質量に比例して増加します。E-MTBが岩にぶつかったり、ドロップオフに着地したりすると、衝撃力が急激に高まります。頑丈なCNC加工のMTBパーツは、過酷な条件下でもバイクが曲がるのを防ぎます。
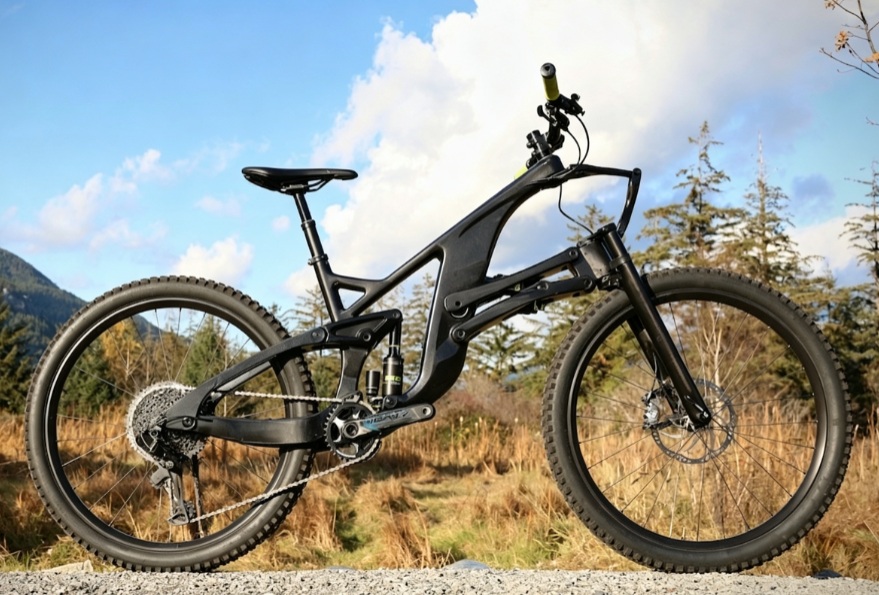
エンジニアリング上の課題:従来の製造方法が電動マウンテンバイクには不向きな理由
生産量が増加すると、購買チームはダイカスト、金属プレス加工、多軸フライス加工のどれを選択するかについて議論することが多い。
ダイカストおよびプレス加工の破壊限界
間違った方法を選ぶと、部品の強度を低下させたり、無駄な出費につながったりする可能性があります。
- 内部多孔性と構造均一性:ダイカストでは、金属内部に微細な気泡が発生しやすい。これらの気泡は、高負荷時に応力集中点となる。CNC加工されたアルミニウム部品は、均一な結晶構造を持つ固体ビレットから作られるため、この問題を回避できる。
- 金型コストの閾値(10,000個以上):金属プレス加工は、基本的なフラットブラケットを大量生産する場合に適しています。しかし、金型コストが15,000ドルを超えることが多く、5,000個から10,000個以下の生産量では実用的ではありません。そのため、この範囲ではCNC加工によるMTB部品が現実的な選択肢となります。
- 高応力下でのたわみ:プレス加工部品は、重要な部分の強度を高めつつ他の部分を軽量化するために肉厚を変化させることができません。そのため、高速での急旋回時にたわみが生じます。CNC加工されたアルミニウム部品は、切削加工による設計のため、こうした負荷に優れた耐性を発揮します。
複雑な多軸形状の必要性
現代のフレーム統合技術では、幾何学的誤差が一切許されないため、非常に高い精度での機械加工が求められる。
- 複雑なモーター統合ベイ:ミッドドライブモータークレードルは、複雑な3D形状、深いポケット、内部ケーブル、配線ハーネス、冷却ダクト用の精密な内部配線チャネルを必要とするため、MTB部品の多軸CNC加工に最適な対象となります。
- 厳しい内径公差(±0.01mm):サスペンションピボットベアリングの内径は、スムーズな回転を確保し、大きなラジアル荷重下での構造的な遊びやきしみを排除するために、厳密な寸法公差を維持する必要があります。これは、精密に設計されたCNCアルミニウム部品の標準的な特徴です。
- 壁厚の最適化:高度な部品では、取り付けネジの近くはネジ山の破損を防ぐために厚く、構造壁に沿っては重量を最小限に抑えるために薄くするなど、壁厚を継続的に調整する必要があります。これは、高度なCNC加工MTB部品の多軸フライス加工によってのみ実現できます。
材料性能:CNC加工アルミニウム部品がE-MTB市場を席巻する理由
高性能バイクを製作する上で、素材選びは基本となる。アルミニウム合金は、重量、コスト、強度といった特性のバランスに優れている。
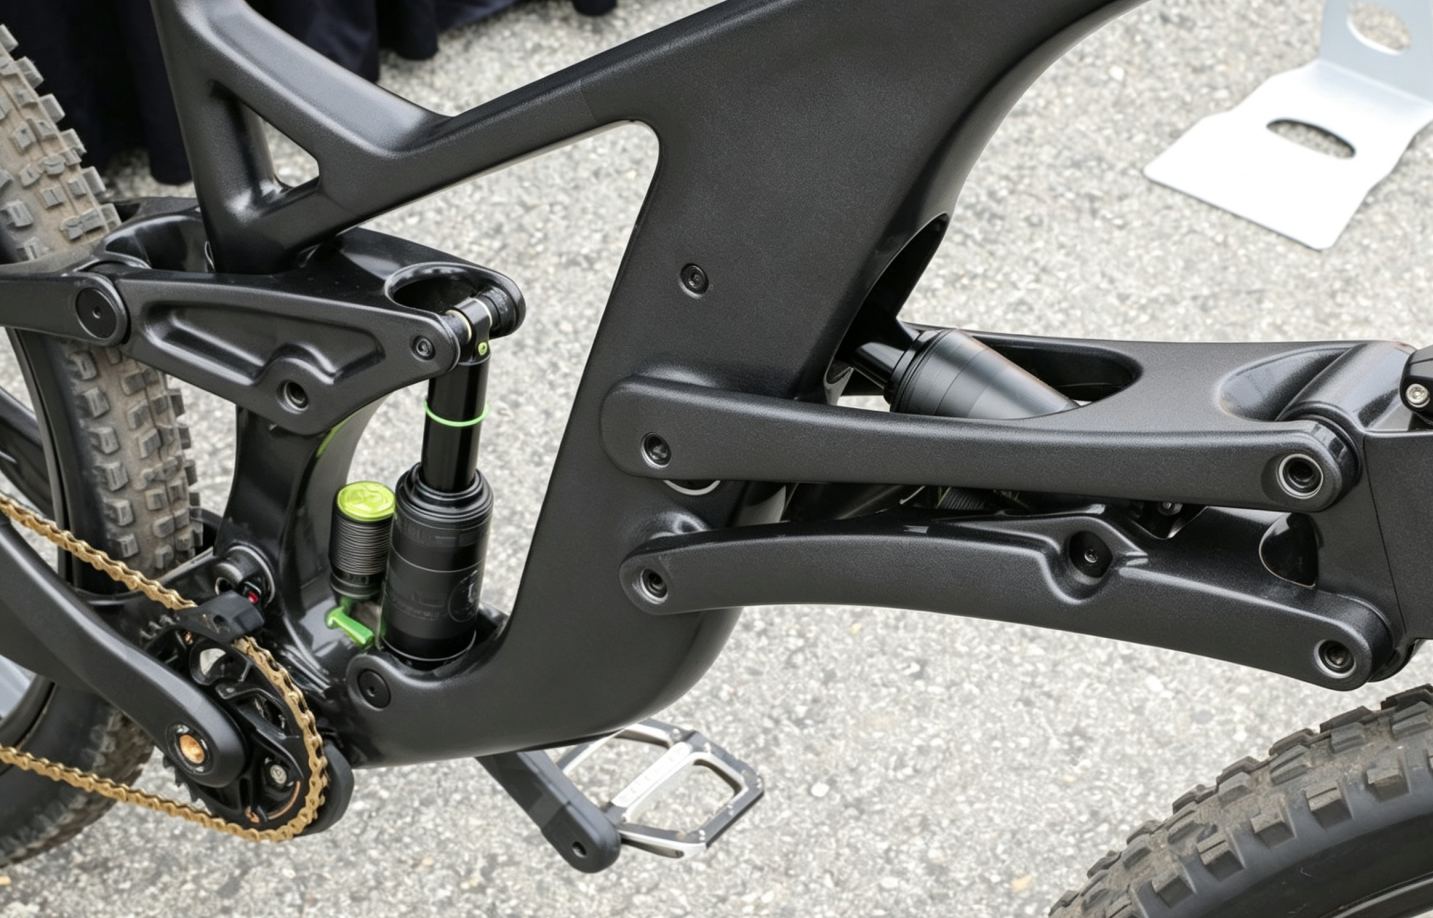
6061-T6合金と7075-T6合金の疲労抵抗の比較
自転車の部品にはそれぞれ異なる負荷がかかるため、特定の種類のアルミニウムが必要となる。
- 複雑な筐体向け6061-T6アルミニウム:6061-T6は、優れた溶接性、安定した耐食性、そして高い破壊靭性を備えています。構造用CNCアルミニウム部品として製造される、精巧なモーターハウジングやバッテリーカバーに最適な素材です。
- 究極の引張強度を実現する7075-T6アルミニウム:亜鉛が主要な合金元素として用いられています。7075-T6は最大570MPaの引張強度を誇り、多くの構造用鋼を凌駕します。高負荷がかかるサスペンションリンク、カセット、チェーンリングなど、プレミアムCNC加工MTBパーツのエコシステムに最適です。
- 降伏強度ベンチマーク:認定された鍛造ビレットから作られたCNCアルミニウム部品は、一般的なダイカスト部品の疲労限界を超える繰り返し応力に耐えることができます。
高摩耗オフロード環境向け高度陽極酸化処理
表面仕上げ 環境要因、岩石破片、および継続的な摩擦に対する強力な保護を提供する必要がある。
- タイプII保護陽極酸化処理:この化学処理により、制御された酸化層(通常15~25ミクロンの深さ)が形成され、アルミニウム表面の細孔の奥深くに色が埋め込まれるため、CNC加工されたアルミニウム部品の色あせや傷による損傷を防ぎます。
- 高摩擦部向けタイプIII硬質アルマイト処理:サスペンションピボットや駆動部品には、50ミクロンを超える硬質アルマイト層を施すことで、焼き入れ工具鋼に匹敵する表面硬度を実現し、CNC加工された重要なMTB部品の摩耗を最小限に抑えます。
- 耐塩水噴霧腐食性:特殊な表面処理により、これらの構造用CNCアルミニウム部品は、湿気、泥、冬季の道路塩から保護され、長期間にわたってガルバニック腐食を防ぎます。
Rejin CNC Solutions:高トルク電動自転車向けに設計された精密部品
業界と連携した製造パートナーとして、Rejin CNCは高度な生産ワークフローを活用し、エンジニアリング設計図を高耐久性の自転車部品へと変換することで、電動自転車の設計における主要な課題を解決します。
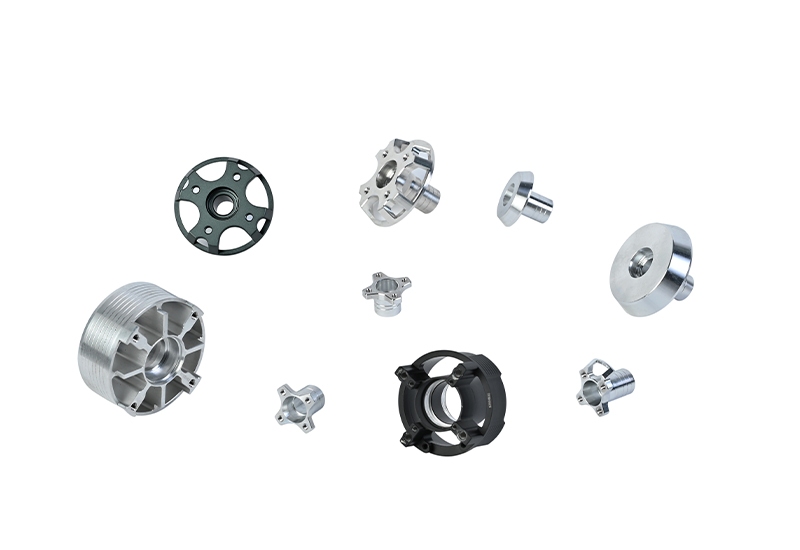
ミッドドライブモーターハウジングおよびヒートシンク
電気モーターが長時間にわたるピーク負荷下で運転される場合、熱管理と構造保護は極めて重要となる。
- 最適化された放熱:精密に加工された冷却フィンは、周囲の空気の流れとの接触面積を最大化し、熱による性能低下を防ぎ、高度なCNC加工によるMTB部品によってモーターの電子機器を最適な動作温度に保ちます。
- 耐衝撃性ボトムクレードル:モーターシャーシカバーと頑丈なCNCアルミニウム部品を機械加工することで、岩の直撃やトレイルでの衝撃に耐え、内部ギアボックスを高価な構造的損傷から保護します。
- 精密に密閉されたインターフェース:表面粗さがRa 0.8μm以下の機械加工されたシール溝により、水密性の高い接続が保証され、内部の電子機器を高圧水洗浄や泥の侵入から保護します。
高応力サスペンションリンク機構およびロッカーアーム
ライダーが荒れたオフロード路面を走行する際、リアサスペンションのリンク機構は多方向へのねじれ運動を受ける。
- モノブロックCNCリンケージフライス加工Rejinは、7075-T6アルミニウムの単一ブロックから重要なプログレッシブサスペンションリンクをCNCフライス加工することで、構造溶接を排除し、プレミアムCNCアルミニウム部品の強度と剛性を最適化しています。
- 平行アライメント精度:当社の加工設定により、左右のベアリング穴が完全に平行に保たれるため、CNC加工されたすべてのMTB部品において、ベアリングの早期摩耗やリアショックの固着を防ぎます。
- 軽量ポケット加工と軽量化:3D適応型ミリングパスを活用することで、構造的完全性を損なうことなく、重要でない材料を除去し、部品の軽量化を実現します。
戦略的なB2B調達:拡張性、設備、および製造指標
調達担当者にとって、サプライチェーンの信頼性、製造設備の能力、そして認証された品質管理は、部品設計と同様に重要である。
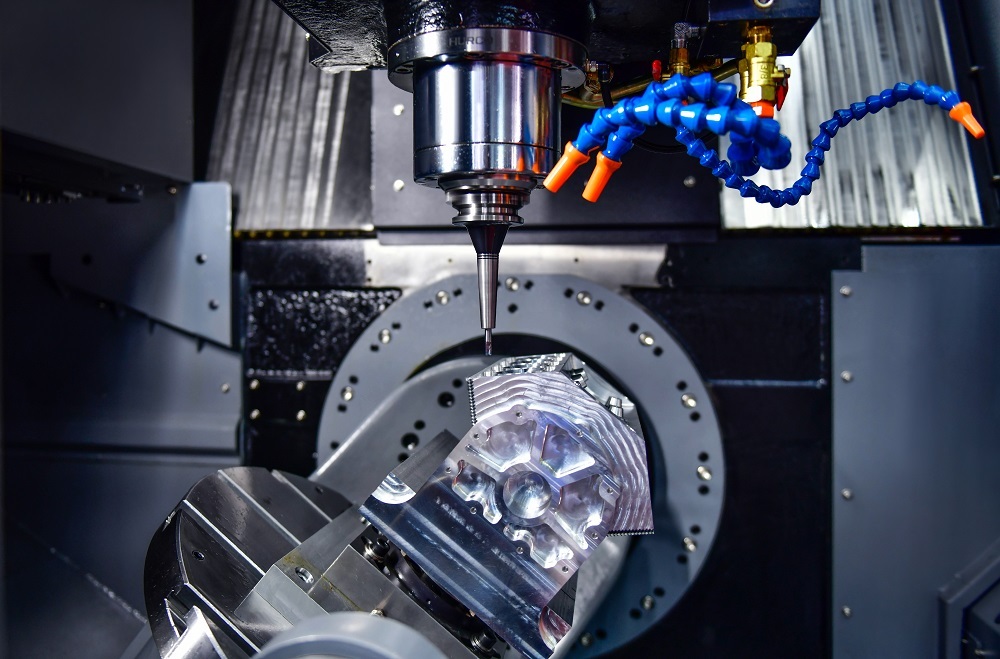
多軸加工機と生産能力
当社の先進的な製造現場は、迅速な試作から大量生産まで、あらゆる規模の商業生産に対応できるよう構成されています。
- 高性能多軸加工センター:当社施設では、マザックやDMG森精機といった一流ブランドを含む100台以上の先進的なCNC加工機を稼働させており、複雑な多面加工のMTB部品を最小限の段取り時間で加工することが可能です。
- 柔軟な生産量拡張性:当社は、迅速なプロトタイプテスト(1~10個)のために厳格な最小発注数量(MOQ)を設けないアジャイルな生産体制を維持しつつ、継続的な商業契約向けに月間10,000個を超える高品質のCNCアルミニウム部品を生産できる堅牢な拡張能力を提供しています。
- 認証された品質管理プロセス:ISO 9001:2015およびIATF 16949の品質フレームワークに基づいて運用されており、CNC加工されたMTB部品のすべてのバッチは、厳格な初回製品検査(FAI)と包括的な座標測定機(CMM)による寸法チェックを受け、箱から出してすぐに互換性があることを保証します。
実績のあるティア1事例:欧州の電動自転車部品供給
当社の生産能力は、世界有数のeモビリティブランドとの長期的なパートナーシップによって証明されています。
- クライアントの課題:ある高級ヨーロッパの電動モビリティブランドは、高トルクのペダルアシスト負荷によって鋳造サスペンションリンクに亀裂が入り続けるという高い現場故障率に直面していた。
- エンジニアリングソリューション:Rejin CNCは、製造性設計(DFM)サポートを通じて顧客の3Dモデルを最適化し、部品を耐久性のあるタイプIII硬質アルマイト仕上げの5軸加工モノブロックCNCアルミニウム部品に変換しました。
- 測定可能なプロジェクト成果:プロトタイプの製作期間を12日からわずか5日に短縮し、すべてのCNC加工MTB部品において99.5%以上の寸法適合率を維持し、生産規模を月間2,500台の安定したバッチサイズに拡大し、現場での返品率を0.3%未満に抑えました。
結論
重量級で高性能な電動マウンテンバイク(E-MTB)の機械的要求を満たすには、脆弱な従来の鋳造製法から、高強度CNC加工によるマウンテンバイク部品への移行が不可欠です。精密に設計されたCNCアルミニウム部品に投資することで、現代のオフロードライダーが求める耐久性、高い精度、そして洗練された美しさをブランドとして提供することができます。
- Email: nicole@rejincnc.com
- WhatsApp/Phone: +86 13790500374
FAQ
Q:高負荷がかかるE-MTBサスペンション部品において、カーボンファイバーやダイカストよりもCNC加工が好まれるのはなぜですか?
A:カーボンファイバーは重量に対して優れた性能を発揮します。しかし、荒れたトレイルでは飛んでくる石によって表面が欠けやすく、金型製作にはコストがかかります。ダイキャスト部品は金属内部に小さな空隙が隠れがちです。これらの空隙は、急な登りや下り坂でトルク負荷が増加すると破損します。CNC加工で削り出されたソリッドアルミニウムのビレットから作られるMTB部品は、これらの問題を両方とも回避します。全体に均一な強度をもたらし、衝撃に強く、高額な金型費用をかけずに生産規模を拡大できます。
Q:Rejin CNCは、電動自転車の重要なインターフェースにおいて、どのような寸法公差を維持できますか?
A:当社では、高精度CNC加工アルミニウム部品の直線寸法と内径寸法を±0.01mmの精度で管理しています。最終的な数値は、部品の形状と使用する合金によって多少変動します。この精度により、圧入時のベアリングシートの密着性が維持されます。ライダーはフレームのきしみ音に気づくことはなく、フルサスペンションのピボットは長期間の使用でも位置ずれを起こしません。
Q:ミッドドライブ式の電動マウンテンバイクのレイアウトは、アルミニウム部品の製造性設計(DFM)要件をどのように変更しますか?
A:ミッドドライブモーターには、より深いポケット、配線用の溝、そして薄い冷却フィンが必要です。当社では、一般的なエンドミルがすべての面に届くように、CNC加工されたMTB部品のコーナー半径を見直しています。これにより、各バッチの処理時間が短縮され、カッターの交換頻度も減るため、実際の生産ラインにおける総コストを削減できます。
Q:電動自転車ブランドは、どの程度の生産量に達した時点で、CNC加工から専用のプレス加工または鍛造に移行すべきでしょうか?
A:モーターハウジングやサスペンションリンクなどの複雑な形状は、5,000個までの少量生産であれば、CNC加工によるアルミニウム部品として製造するのが実用的です。10,000個を超えると、プレス加工や鍛造の方が金型費用を回収できる場合がほとんどです。こうした大量生産への移行は、特注金型への初期投資が、生産量の増加に伴って回収できるようになって初めて意味を持ちます。


 彼らはいた









