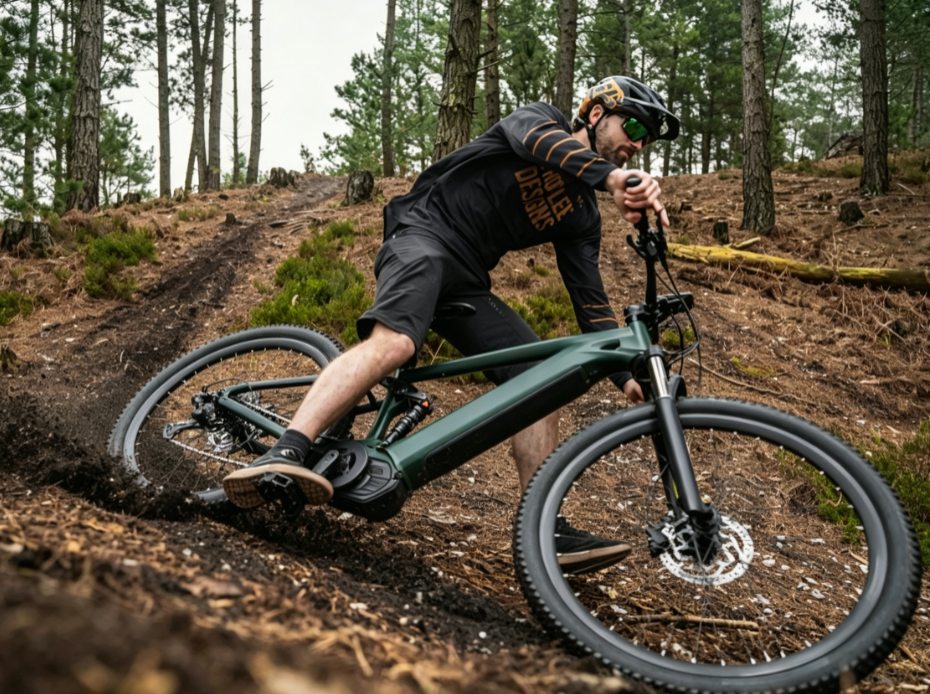
Der Aufstieg der elektrischen Mountainbikes (E-MTBs) verändert die Fahrradbranche. Fahrer genießen höhere Geschwindigkeiten und erreichen anspruchsvollere Strecken als je zuvor. Dennoch belasten Mittelmotoren, integrierte Akkus im Unterrohr und verstärkte Rahmen die Komponenten stark, was ältere Konstruktionen nicht leisten können. E-Bike-Hersteller weltweit arbeiten daher mit Auftragsfertigern wie beispielsweise … zusammen. CNC von RejinSie suchen nach robusten Bauteilen, die ein geringes Gewicht aufweisen und gleichzeitig hohen Anforderungen gerecht werden.
Die strukturelle Evolution moderner E-Mountainbikes
Durch den Einbau eines elektrischen Antriebssystems verändern sich die auf den Fahrradrahmen und seine beweglichen Teile wirkenden Kräfte.
Gewichtsnachteil und mechanische Belastung des E-Bikes
Ingenieure müssen diese Kraftänderungen verstehen, wenn sie entscheiden, wie wichtige Bauteile hergestellt werden sollen.
- Ansammlung ungefederter Massen: Ein typisches Mountainbike ohne Elektromotor wiegt 13 bis 15 kg. Moderne vollgefederte E-Mountainbikes wiegen aufgrund von Motor und Akku oft 23 bis 26 kg. Dieses zusätzliche Gewicht erfordert stabilere Rahmenkonstruktionen aus robusten CNC-gefrästen Aluminiumteilen.
- Dynamischer, hoher Drehmomentzufluss: Mittelmotoren liefern 85 Nm bis 90 Nm Drehmoment direkt am Tretlager. Ein solches Drehmoment bedeutet hohe Belastbarkeit. CNC-Bearbeitung MTB-Teile sind notwendig, um Ermüdungsrisse an herkömmlichen Fahrradkomponenten zu vermeiden.
- Erhöhte Aufprallenergie: Die kinetische Energie steigt mit der Masse. Wenn ein E-Mountainbike auf Steine trifft oder einen Sprung ausführt, steigen die Aufprallkräfte sprunghaft an. Robuste, CNC-gefräste MTB-Komponenten tragen dazu bei, dass diese Fahrräder auch unter harten Bedingungen formstabil bleiben.
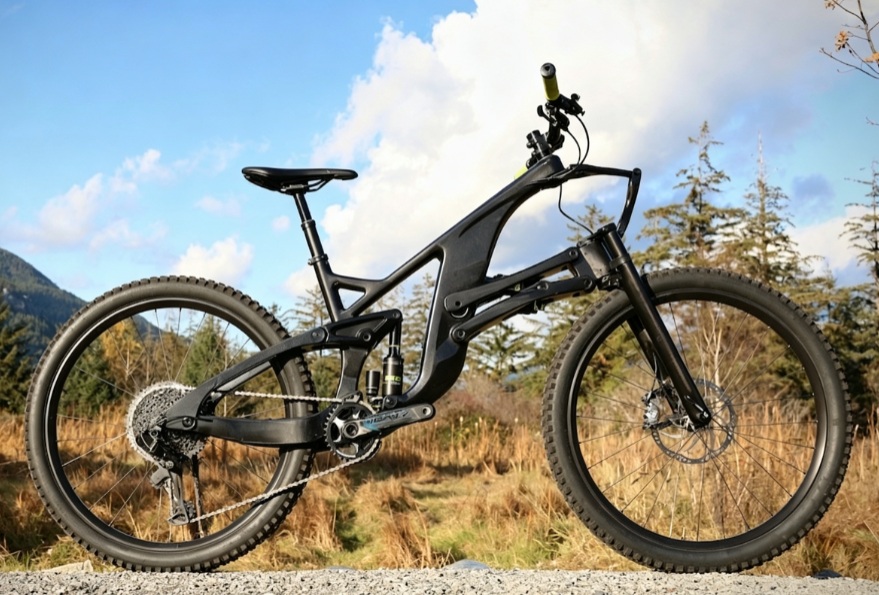
Technische Herausforderungen: Warum die traditionelle Fertigung bei E-Mountainbikes nicht ausreicht
Bei steigenden Produktionsmengen diskutieren Einkaufsteams häufig, ob sie sich für Druckguss, Metallstanzen oder Mehrachsenfräsen entscheiden sollen.
Die Versagensgrenzen von Druckguss und Stanzen
Die Wahl der falschen Methode kann Bauteile schwächen oder zu unnötigen Ausgaben führen.
- Innere Porosität vs. Strukturhomogenität: Beim Druckguss entstehen häufig winzige Lufteinschlüsse im Metall. Diese Einschlüsse bilden unter hoher Belastung Spannungsspitzen. CNC-gefertigte Aluminiumteile vermeiden dieses Problem, da sie aus massiven Blöcken mit gleichmäßiger Kornstruktur hergestellt werden.
- Werkzeugkostenschwelle (ab 10.000 Stück): Metallstanzen eignet sich gut für einfache, flache Halterungen in großen Stückzahlen. Die Werkzeugkosten übersteigen jedoch oft 15.000 US-Dollar, was dieses Verfahren für Serien unter 5.000 bis 10.000 Stück unwirtschaftlich macht. Daher bleibt die CNC-Bearbeitung von MTB-Teilen in diesem Bereich die praktikabelste Option.
- Durchbiegung unter hoher Belastung: Stanzteile können nicht unterschiedlich dickwandig gefertigt werden, um bestimmte Bereiche zu verstärken und gleichzeitig die Wandstärke in anderen Bereichen zu reduzieren. Dadurch verbiegen sie sich bei schnellen, scharfen Kurven. CNC-gefräste Aluminiumteile sind aufgrund ihrer gefrästen Konstruktion besser für diese Belastungen geeignet.
Der Bedarf an komplexer Mehrachsengeometrie
Die moderne Rahmenintegration lässt keinen Spielraum für geometrische Fehler und erfordert daher eine Bearbeitung mit engsten Toleranzen.
- Komplexe Motorintegrationsplätze: Die Motorhalterungen für Mittelmotoren erfordern komplexe 3D-Profile, tiefe Aussparungen und präzise interne Kabelführungskanäle für interne Kabel, Kabelbäume und Kühlkanäle. Dadurch eignen sie sich ideal für die mehrachsige CNC-Bearbeitung von MTB-Teilen.
- Enge Bohrungstoleranzen (±0,01 mm): Die Bohrungen der Aufhängungsdrehpunktlager müssen strenge Maßtoleranzen einhalten, um eine reibungslose Rotation zu gewährleisten und strukturelles Spiel oder Knarzen unter hohen Radialbelastungen zu vermeiden – ein Standardmerkmal bei präzisionsgefertigten CNC-Aluminiumteilen.
- Wandstärkenoptimierung: Moderne Bauteile erfordern kontinuierliche Wandstärkenanpassungen – dicke Wände in der Nähe der Befestigungsgewinde, um ein Überdrehen zu verhindern, und dünne Wände entlang der tragenden Wände, um das Gewicht zu minimieren – was nur durch mehrachsiges Fräsen von modernen CNC-Bearbeitungs-MTB-Teilen erreicht werden kann.
Materialleistung: Warum CNC-gefräste Aluminiumteile den E-MTB-Markt dominieren
Die Materialauswahl bildet die Grundlage für den Aufbau von Hochleistungsfahrrädern. Aluminiumlegierungen bieten eine gute Kombination aus Gewicht, Kosten und Festigkeitseigenschaften.
Dauerfestigkeit der Legierungen 6061-T6 im Vergleich zu 7075-T6
Fahrradteile sind unterschiedlichen Belastungen ausgesetzt. Daher werden spezielle Aluminiumsorten benötigt.
- 6061-T6 Aluminium für komplexe Gehäuse: 6061-T6 bietet gute Schweißbarkeit, dauerhafte Korrosionsbeständigkeit und hohe Bruchzähigkeit. Es ist die erste Wahl für detaillierte Motorgehäuse und Batterieabdeckungen, die als CNC-gefräste Aluminiumbauteile gefertigt werden.
- 7075-T6 Aluminium für höchste Zugfestigkeit: Zink ist hier das Hauptlegierungselement. 7075-T6 erreicht eine Zugfestigkeit von bis zu 570 MPa und übertrifft damit viele Baustähle. Es eignet sich ideal für hochbelastete Federungselemente, Kassetten und Kettenblätter im Premium-Segment der CNC-gefrästen MTB-Komponenten.
- Streckgrenzen-Benchmarks: CNC-gefräste Aluminiumteile aus zertifizierten Schmiedeblöcken halten wiederholten Belastungen stand, die über die Dauerfestigkeitsgrenzen herkömmlicher Druckgussteile hinausgehen.
Hochleistungs-Anodisierung für stark beanspruchte Offroad-Umgebungen
Oberflächenbeschaffenheit muss einen robusten Schutz gegen Umwelteinflüsse, Gesteinsbrocken und ständige Reibung bieten.
- Typ II Schutzanodisierung: Bei diesem chemischen Verfahren wird eine kontrollierte Oxidschicht (typischerweise 15 bis 25 Mikrometer tief) aufgebaut, die die Farbe tief in die Oberflächenporen des Aluminiums einbettet und so dafür sorgt, dass Ihre CNC-Aluminiumteile beständig gegen Ausbleichen und Kratzer sind.
- Typ III Harteloxierung für Bereiche mit hoher Reibung: Bei Aufhängungsgelenken und Antriebskomponenten sorgt eine Harteloxierung (über 50 Mikrometer) für eine Oberflächenhärte, die mit gehärtetem Werkzeugstahl vergleichbar ist und den abrasiven Verschleiß an kritischen CNC-bearbeiteten MTB-Teilen minimiert.
- Beständigkeit gegen Salzsprühkorrosion: Spezielle Oberflächenbehandlungen gewährleisten, dass diese CNC-gefertigten Aluminium-Strukturteile auch nach langer Lebensdauer vor Feuchtigkeit, Schlamm und Streusalz geschützt bleiben und galvanische Korrosion verhindert wird.
Rejin CNC Solutions: Präzisionskomponenten für E-Bikes mit hohem Drehmoment
Als branchenorientierter Fertigungspartner setzt Rejin CNC technische Entwürfe in langlebige Fahrradkomponenten um und nutzt fortschrittliche Produktionsabläufe, um zentrale Herausforderungen im E-Bike-Design zu lösen.
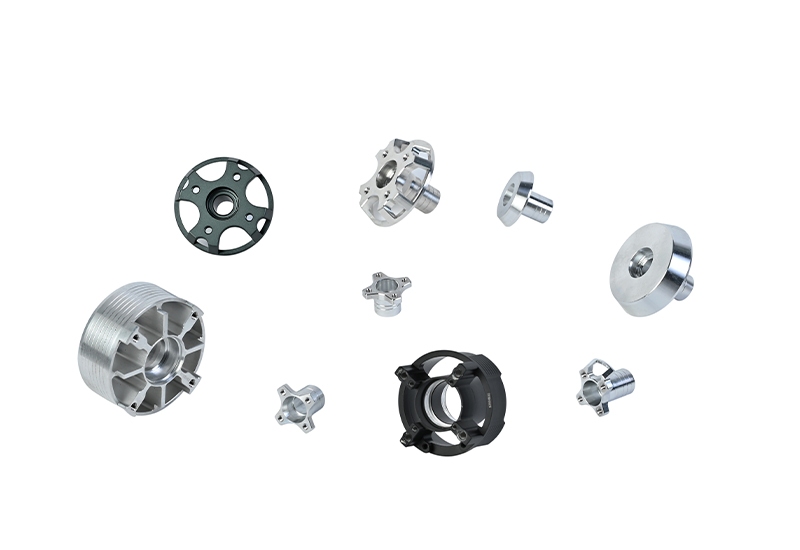
Mittelmotorgehäuse und Kühlkörper
Thermisches Management und struktureller Schutz sind entscheidend, wenn Elektromotoren über längere Zeit unter Spitzenlasten betrieben werden.
- Optimierte Wärmeableitung: Unsere präzisionsgefrästen Kühlrippen maximieren die Kontaktfläche mit dem Umgebungsluftstrom, verhindern thermische Drosselung und halten die Motorelektronik durch fortschrittliche CNC-Bearbeitung der MTB-Teile innerhalb optimaler Betriebstemperaturen.
- Stoßfeste Bodenhalterungen: Wir fertigen Motorgehäuseabdeckungen und robuste CNC-gefräste Aluminiumteile, die direkten Steinschlägen und Stößen im Gelände standhalten und so die internen Getriebe vor teuren strukturellen Schäden schützen.
- Präzisionsgedichtete Schnittstellen: Gefräste Dichtungsnuten mit einer Oberflächenrauheit von unter Ra 0,8 μm gewährleisten eine wasserdichte Passform und schützen die interne Elektronik vor Hochdruckwasserreinigungen und dem Eindringen von Schlamm.
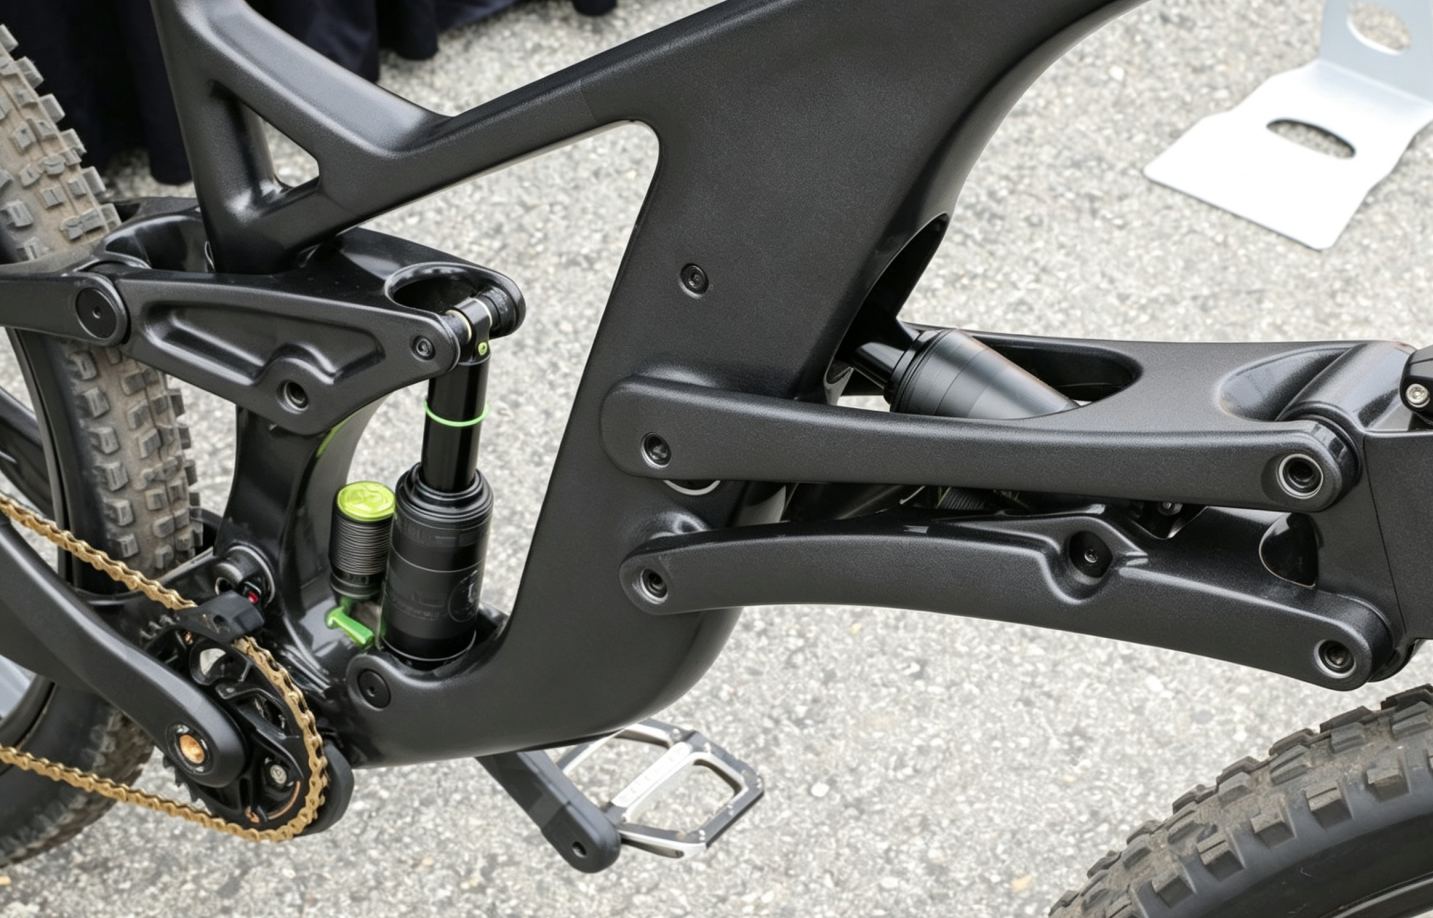
Hochbelastete Aufhängungsgestänge und Kipphebel
Die Hinterradaufhängung erfährt bei Fahrten in unwegsamem Gelände und abseits befestigter Straßen eine Torsionsbeanspruchung in alle Richtungen.
- Monoblock-CNC-GelenkfräsenRejin CNC fräst kritische progressive Aufhängungsstreben aus einem einzigen Block 7075-T6 Aluminium und verzichtet dabei auf strukturelle Schweißnähte, um die Festigkeit und Steifigkeit unserer hochwertigen CNC-Aluminiumteile zu optimieren.
- Parallele Ausrichtungsgenauigkeit: Unsere Bearbeitungseinrichtungen gewährleisten, dass die linken und rechten Lagerbohrungen perfekt parallel bleiben, wodurch vorzeitiger Lagerverschleiß und ein Blockieren des hinteren Stoßdämpfers bei allen CNC-bearbeiteten MTB-Teilen verhindert werden.
- Leichtbauweise und Gewichtsreduzierung: Durch die Verwendung adaptiver 3D-Fräsbahnen entfernen wir nicht kritisches Material, um die Bauteile leicht zu halten, ohne die strukturelle Integrität zu beeinträchtigen.
Strategische B2B-Beschaffung: Skalierbarkeit, Ausrüstung und Fertigungskennzahlen
Für Einkaufsmanager sind die Zuverlässigkeit der Lieferkette, die Leistungsfähigkeit der Fertigungsanlagen und die zertifizierte Qualitätskontrolle genauso wichtig wie die Bauteilkonstruktion.
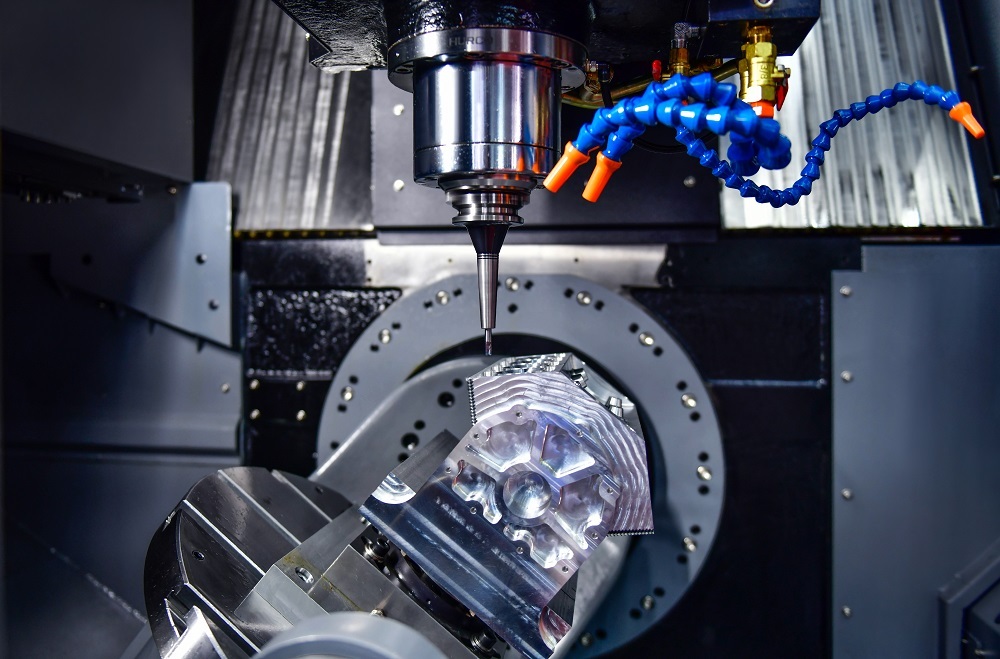
Mehrachsige Maschinen und Produktionskapazität
Unsere hochmoderne Fertigungshalle ist so konfiguriert, dass sie sowohl die schnelle Prototypenerstellung als auch die kommerzielle Serienproduktion unterstützt.
- Hochwertige Mehrachsen-Bearbeitungszentren: Unsere Anlage verfügt über mehr als 100 hochmoderne CNC-Maschinen, darunter Premiummarken wie Mazak und DMG MORI. Dadurch können wir komplizierte, mehrseitige CNC-Bearbeitungsteile für Mountainbikes in minimalen Aufrüstzeiten fertigen.
- Flexible Skalierbarkeit der Produktionsmenge: Wir verfügen über einen agilen Produktionsrahmen ohne strikte Mindestbestellmenge für schnelle Prototypentests (1 bis 10 Einheiten) und bieten gleichzeitig eine robuste Skalierbarkeitskapazität von über 10.000 hochwertigen CNC-Aluminiumteilen pro Monat für laufende kommerzielle Verträge.
- Zertifizierte Qualitätskontrollprozesse: Gemäß den Qualitätsrahmenwerken ISO 9001:2015 und IATF 16949 wird jede Charge von CNC-bearbeiteten MTB-Teilen einer strengen Erstmusterprüfung (FAI) und umfassenden Dimensionsprüfungen mit einer Koordinatenmessmaschine (KMM) unterzogen, um die Kompatibilität direkt nach dem Auspacken zu gewährleisten.
Bewährte Fallstudie eines Tier-1-Herstellers: Europäische E-Bike-Komponentenversorgung
Unsere Produktionskapazitäten werden durch unsere langjährigen Partnerschaften mit weltweit führenden Marken im Bereich der Elektromobilität bestätigt.
- Die Herausforderung für den Kunden: Eine europäische Premiummarke für Elektromobilität sah sich mit hohen Ausfallraten im Feld aufgrund von gegossenen Aufhängungsstreben konfrontiert, die unter der Belastung durch hohe Drehmomente der Pedalunterstützung immer wieder rissen.
- Die technische Lösung: Rejin CNC optimierte die 3D-Modelle des Kunden durch Design for Manufacturing (DFM)-Unterstützung und wandelte die Komponente in 5-Achs-gefräste Monoblock-CNC-Aluminiumteile mit einer robusten Typ III Harteloxierung um.
- Messbare Projektergebnisse: Wir haben die Bearbeitungszeiten für Prototypen von 12 Tagen auf nur 5 Tage verkürzt, eine Maßgenauigkeit von über 99,5 % bei allen CNC-bearbeiteten MTB-Teilen erreicht und die Produktion auf eine konstante Losgröße von 2.500 Einheiten pro Monat bei einer Rücklaufquote von unter 0,3 % skaliert.
Schlussfolgerung
Die hohen mechanischen Anforderungen an schwere, leistungsstarke E-Mountainbikes erfordern einen Wandel weg von fragilen, herkömmlichen Gussverfahren hin zu hochfesten, CNC-gefrästen MTB-Teilen. Die Investition in präzisionsgefertigte CNC-Aluminiumteile stellt sicher, dass Ihre Marke die Langlebigkeit, die engen Toleranzen und die anspruchsvolle Ästhetik bietet, die moderne Offroad-Fahrer erwarten.
- Email: nicole@rejincnc.com
- WhatsApp/Phone: +86 13790500374
FAQ (häufig gestellte Fragen)
F: Warum wird die CNC-Bearbeitung gegenüber Kohlefaser oder Druckguss für hochbelastete E-MTB-Federungskomponenten bevorzugt?
A: Kohlefaser bietet ein hohes Leistungsvermögen im Verhältnis zu ihrem Gewicht. Allerdings können Steinschläge auf unebenen Strecken die Oberfläche beschädigen, und die Werkzeugkosten treiben die Einrichtungskosten in die Höhe. Druckgussteile neigen dazu, kleine Hohlräume im Metall zu verbergen. Diese Hohlräume geben nach, sobald die Drehmomentbelastung bei steilen Anstiegen oder Abfahrten zunimmt. Aus massiven Aluminiumblöcken gefertigte und CNC-gefräste MTB-Teile umgehen beide Probleme. Sie bieten durchgehend gleichbleibende Festigkeit, sind stoßfest und ermöglichen eine skalierbare Produktion ohne hohe Werkzeugkosten.
F: Welche spezifischen Maßtoleranzen kann Rejin CNC für kritische Schnittstellen von E-Bikes einhalten?
A: Wir halten die linearen und Bohrungsmaße bei hochpräzisen CNC-gefrästen Aluminiumteilen auf ±0,01 mm genau ein. Der endgültige Wert variiert je nach Teileform und gewählter Legierung. Diese Genauigkeit sorgt für einen festen Sitz der Lagersitze bei Presspassung. Fahrer bemerken kein Rahmenknarren, und die Drehpunkte der Vollfederung bleiben auch nach langer Nutzungssaison optimal ausgerichtet.
F: Wie verändert die Bauweise eines E-Mountainbikes mit Mittelmotor die Anforderungen an die fertigungsgerechte Konstruktion (DFM) von Aluminiumteilen?
A: Mittelmotoren benötigen tiefere Aussparungen, Kabelkanäle und dünne Kühlrippen. Wir überprüfen die Eckradien bei der CNC-Bearbeitung von MTB-Teilen, damit gängige Schaftfräser jede Oberfläche erreichen können. Dadurch können Werkstätten jede Charge schneller fertigstellen und die Fräser seltener wechseln, was die Gesamtkosten in der Serienfertigung senkt.
F: Ab welcher Produktionsmenge sollte ein E-Bike-Hersteller von der CNC-Bearbeitung auf das Stanzen oder Schmieden umsteigen?
A: Komplexe Formen wie Motorgehäuse oder Aufhängungsstreben sind bis zu einer Stückzahl von 5.000 als CNC-gefräste Aluminiumteile wirtschaftlich. Ab 10.000 Stück deckt das Stanzen oder Schmieden in der Regel die Werkzeugkosten. Dieser Schritt lohnt sich erst, wenn sich die hohen Anfangsinvestitionen in Spezialwerkzeuge bei größeren Serien amortisieren.


 Sie waren









