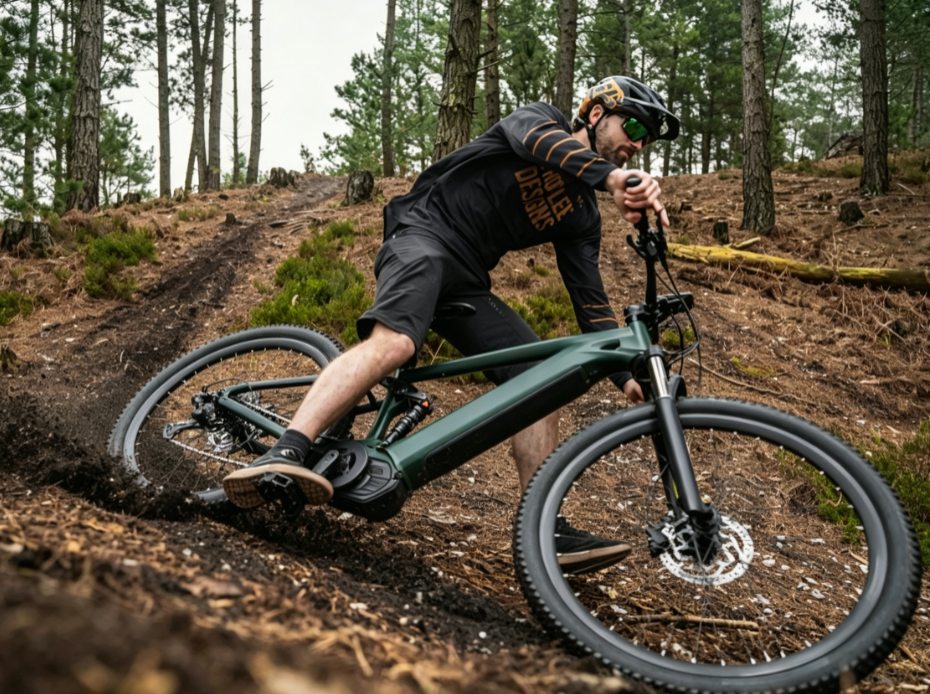
L'ascesa delle mountain bike elettriche (E-MTB) sta cambiando l'industria del ciclismo. I ciclisti godono di velocità più elevate e raggiungono percorsi più impegnativi rispetto a prima. Tuttavia, i motori a trazione centrale, le batterie integrate nel tubo obliquo e i telai rinforzati sottopongono i componenti a forti sollecitazioni che i vecchi modelli non sono in grado di sopportare. Le aziende di e-bike di tutto il mondo ora collaborano con produttori a contratto come CNC di RejinSono alla ricerca di componenti robusti che mantengano basso il peso pur soddisfacendo requisiti rigorosi.
L'evoluzione strutturale delle moderne e-MTB.
L'aggiunta di un sistema di propulsione elettrica modifica le forze che agiscono sul telaio della bicicletta e sulle sue parti mobili.
Penalità di peso e carico meccanico per le e-bike
Gli ingegneri devono comprendere queste variazioni di forza quando scelgono il metodo di produzione di componenti importanti.
- Accumulo di massa non sospesa: una tipica mountain bike non elettrica pesa dai 13 ai 15 kg. Le moderne E-MTB biammortizzate pesano spesso dai 23 ai 26 kg a causa del motore e della batteria. Questo peso aggiuntivo richiede strutture di supporto più robuste, realizzate con componenti in alluminio lavorati a CNC.
- Flusso dinamico di coppia elevata: i motori a trazione centrale erogano da 85 Nm a 90 Nm di coppia direttamente sul movimento centrale. Tale coppia significa che i motori per impieghi gravosi Lavorazione CNC di componenti MTB sono necessari per evitare crepe da fatica nei componenti standard delle biciclette.
- Energia d'impatto elevata: l'energia cinetica aumenta con la massa. Quando una E-MTB colpisce rocce o atterra dopo un salto, le forze d'impatto aumentano bruscamente. I robusti componenti per MTB lavorati a CNC aiutano queste bici a resistere alla flessione in condizioni difficili.
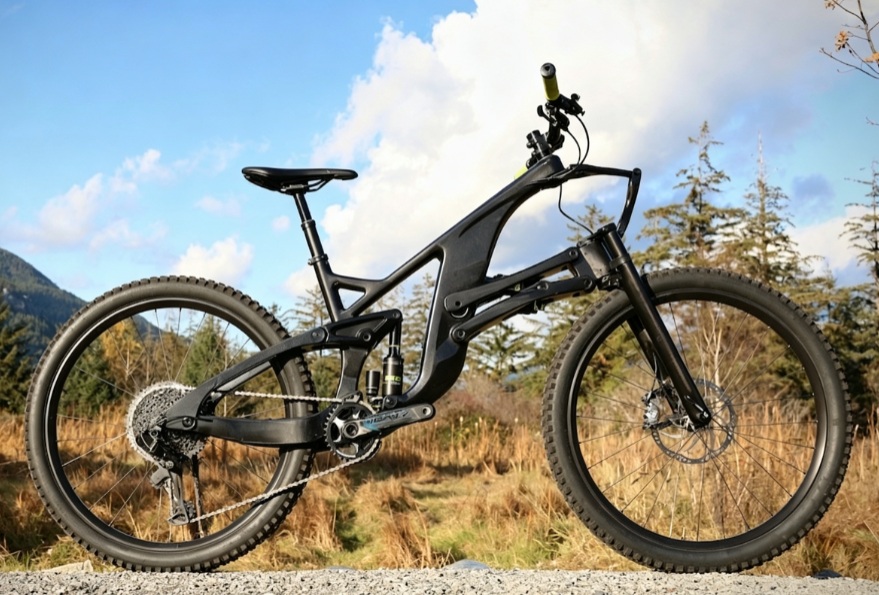
Sfide ingegneristiche: perché la produzione tradizionale non è adatta alle e-MTB
Quando i volumi di produzione aumentano, i team addetti agli acquisti spesso discutono se optare per la pressofusione, lo stampaggio dei metalli o la fresatura multiasse.
I limiti di rottura della pressofusione e dello stampaggio
La scelta del metodo sbagliato può indebolire i componenti o comportare uno spreco di denaro.
- Porosità interna vs. uniformità strutturale: la pressofusione tende a creare minuscole sacche d'aria all'interno del metallo. Queste sacche formano punti di stress sotto carichi pesanti. I componenti in alluminio lavorati a CNC evitano questo problema perché provengono da billette solide con una struttura granulare uniforme.
- Soglia di costo degli stampi (oltre 10.000 unità): la stampatura dei metalli funziona bene per staffe piatte di base in grandi volumi. Tuttavia, il costo degli stampi spesso supera i 15.000 dollari, il che la rende impraticabile per produzioni inferiori a 5.000-10.000 unità. Questo lascia la lavorazione CNC dei componenti per MTB come l'opzione più pratica in tale intervallo.
- Deformazione sotto forte stress: i componenti stampati non possono variare lo spessore delle pareti per rinforzare le aree chiave mantenendo al contempo le altre più leggere. Di conseguenza, si flettono durante le curve strette ad alta velocità. I componenti in alluminio lavorati a CNC gestiscono meglio questi carichi grazie alla loro fresatura.
La necessità di una geometria complessa multiassiale
L'integrazione moderna del telaio non lascia spazio ad alcun errore geometrico, richiedendo lavorazioni con tolleranze ristrette.
- Alloggiamenti complessi per l'integrazione dei motori: i supporti per motori a trazione centrale richiedono profili 3D complessi, cavità profonde e canali di instradamento interni precisi per cavi, cablaggi e condotti di raffreddamento, il che li rende ideali per la lavorazione CNC multiasse di componenti MTB.
- Tolleranze dimensionali ristrette (±0,01 mm): i fori dei cuscinetti del perno di sospensione devono mantenere tolleranze dimensionali rigorose per garantire una rotazione fluida ed eliminare giochi strutturali o scricchiolii sotto carichi radiali elevati, una caratteristica standard nei componenti in alluminio lavorati a CNC di precisione.
- Ottimizzazione dello spessore delle pareti: i componenti avanzati richiedono continue regolazioni dello spessore delle pareti – più spesse in prossimità delle filettature di montaggio per evitare l'usura e più sottili lungo le pareti strutturali per minimizzare il peso – il che può essere ottenuto solo tramite la fresatura multiasse di componenti MTB lavorati con macchine CNC avanzate.
Prestazioni dei materiali: perché i componenti in alluminio lavorati a CNC dominano il mercato delle e-MTB
La scelta dei materiali è fondamentale per la realizzazione di biciclette ad alte prestazioni. Le leghe di alluminio offrono un buon equilibrio tra peso, costo e resistenza.
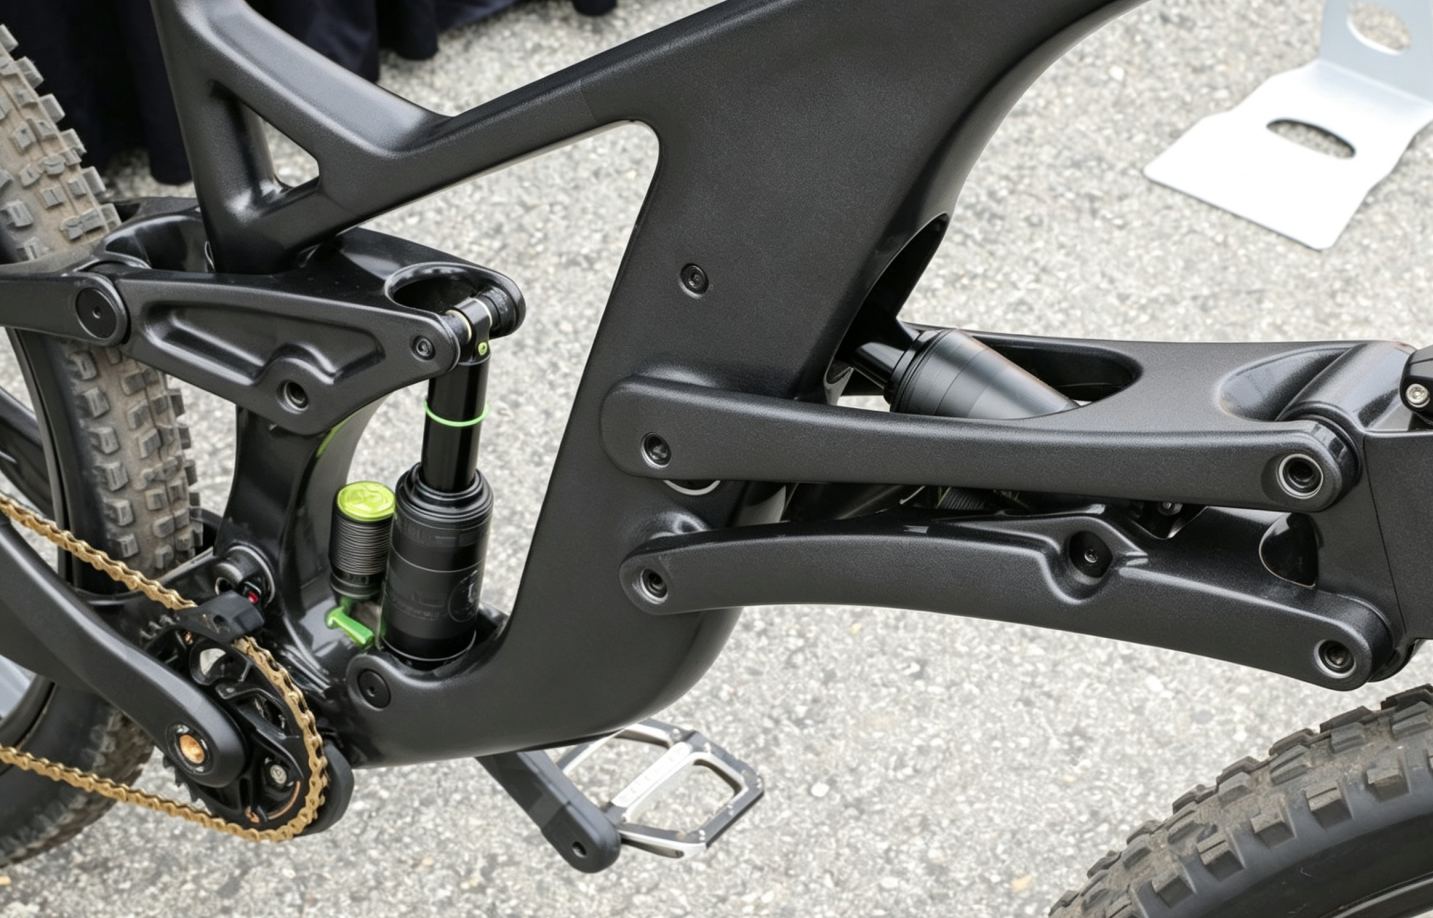
Resistenza alla fatica delle leghe 6061-T6 rispetto alle leghe 7075-T6
I componenti delle biciclette sono soggetti a carichi diversi. Ciò richiede l'utilizzo di tipi specifici di alluminio.
- Alluminio 6061-T6 per involucri complessi: il 6061-T6 offre una buona saldabilità, un'elevata resistenza alla corrosione e una grande tenacità alla frattura. Rappresenta la scelta ideale per involucri motore e coperchi per batterie di precisione, realizzati come componenti strutturali in alluminio lavorati a CNC.
- Alluminio 7075-T6 per la massima resistenza alla trazione: lo zinco è l'elemento di lega principale. Il 7075-T6 raggiunge una resistenza alla trazione fino a 570 MPa, superando molti acciai strutturali. È ideale per leveraggi delle sospensioni, cassette e corone ad alta sollecitazione nell'ecosistema dei componenti MTB di alta gamma lavorati a CNC.
- Parametri di riferimento per la resistenza allo snervamento: i componenti in alluminio lavorati a CNC da billette certificate resistono a sollecitazioni ripetute che superano i limiti di fatica dei comuni componenti pressofusi.
Anodizzazione avanzata per ambienti fuoristrada ad alta usura
Finiture superficiali deve garantire una protezione efficace contro gli agenti atmosferici, i detriti rocciosi e l'attrito continuo.
- Anodizzazione protettiva di tipo II: questo processo chimico crea uno strato di ossido controllato (in genere da 15 a 25 micron di profondità) che incorpora il colore in profondità nei pori della superficie dell'alluminio, garantendo che i componenti in alluminio lavorati a CNC resistano allo sbiadimento e ai graffi.
- Anodizzazione dura di tipo III per zone ad alto attrito: per i perni delle sospensioni e i componenti della trasmissione, uno strato di anodizzazione dura (superiore a 50 micron) fornisce una durezza superficiale paragonabile a quella dell'acciaio per utensili temprato, riducendo al minimo l'usura abrasiva sui componenti critici delle MTB lavorati a CNC.
- Resistenza alla corrosione da nebbia salina: speciali trattamenti superficiali assicurano che questi componenti strutturali in alluminio CNC rimangano protetti da umidità, fango e sale stradale invernale, prevenendo la corrosione galvanica per cicli di vita prolungati.
Rejin CNC Solutions: Componenti di precisione progettati per e-bike ad alta coppia
In qualità di partner di produzione allineato alle esigenze del settore, Rejin CNC trasforma i progetti ingegneristici in componenti per biciclette ad alta durata, utilizzando flussi di lavoro di produzione avanzati per risolvere le principali sfide di progettazione delle e-bike.
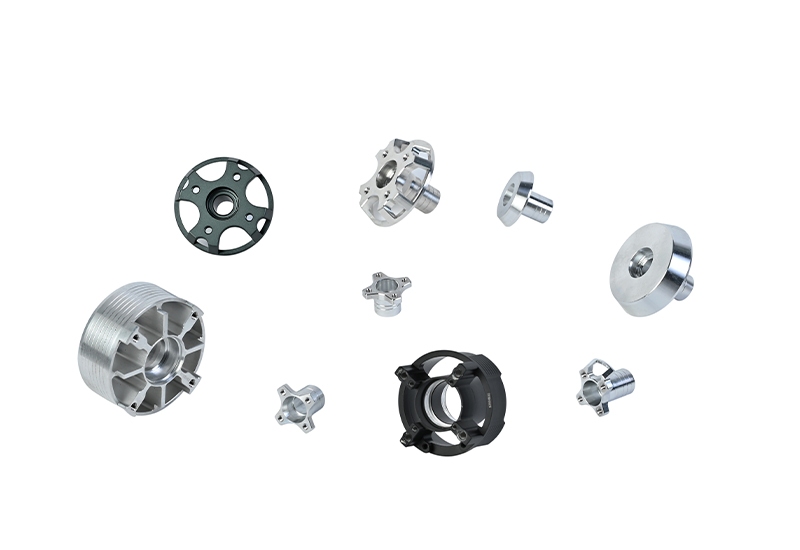
Alloggiamenti e dissipatori di calore per motori a trasmissione centrale
La gestione termica e la protezione strutturale sono fondamentali quando i motori elettrici funzionano sotto carichi di picco prolungati.
- Dissipazione termica ottimizzata: le nostre alette di raffreddamento fresate di precisione massimizzano la superficie di contatto con il flusso d'aria ambiente, prevenendo il surriscaldamento e mantenendo l'elettronica del motore entro temperature operative ottimali grazie alla lavorazione CNC avanzata dei componenti MTB.
- Supporti inferiori resistenti agli urti: realizziamo coperture per il telaio del motore e robusti componenti in alluminio lavorati a CNC per resistere a impatti diretti con rocce e urti su sentieri, proteggendo i riduttori interni da costosi danni strutturali.
- Interfacce sigillate di precisione: le scanalature di tenuta lavorate con una rugosità superficiale inferiore a Ra 0,8 μm garantiscono una tenuta stagna, proteggendo i componenti elettronici interni da lavaggi ad alta pressione e dall'ingresso di fango.
Collegamenti delle sospensioni e bilancieri sottoposti a forti sollecitazioni
I leveraggi delle sospensioni posteriori sono soggetti a torsioni multidirezionali quando il pilota affronta terreni accidentati e fuoristrada.
- Fresatura monoblocco CNCRejin utilizza frese CNC per realizzare i tiranti di sospensione progressivi, elementi cruciali del nostro macchinario, partendo da un singolo blocco di alluminio 7075-T6 ed eliminando le saldature strutturali per ottimizzare resistenza e rigidità dei nostri componenti in alluminio CNC di alta qualità.
- Precisione di allineamento parallelo: le nostre impostazioni di lavorazione garantiscono che i fori dei cuscinetti sinistro e destro rimangano perfettamente paralleli, prevenendo l'usura prematura dei cuscinetti e il bloccaggio dell'ammortizzatore posteriore in tutti i componenti MTB lavorati a CNC.
- Alleggerimento e riduzione del peso: grazie all'utilizzo di percorsi di fresatura adattivi 3D, rimuoviamo il materiale non critico per mantenere i componenti leggeri senza compromettere l'integrità strutturale.
Approvvigionamento B2B strategico: scalabilità, attrezzature e parametri di produzione
Per i responsabili degli acquisti, l'affidabilità della catena di fornitura, le capacità delle attrezzature di produzione e il controllo qualità certificato sono altrettanto cruciali quanto la progettazione dei componenti.
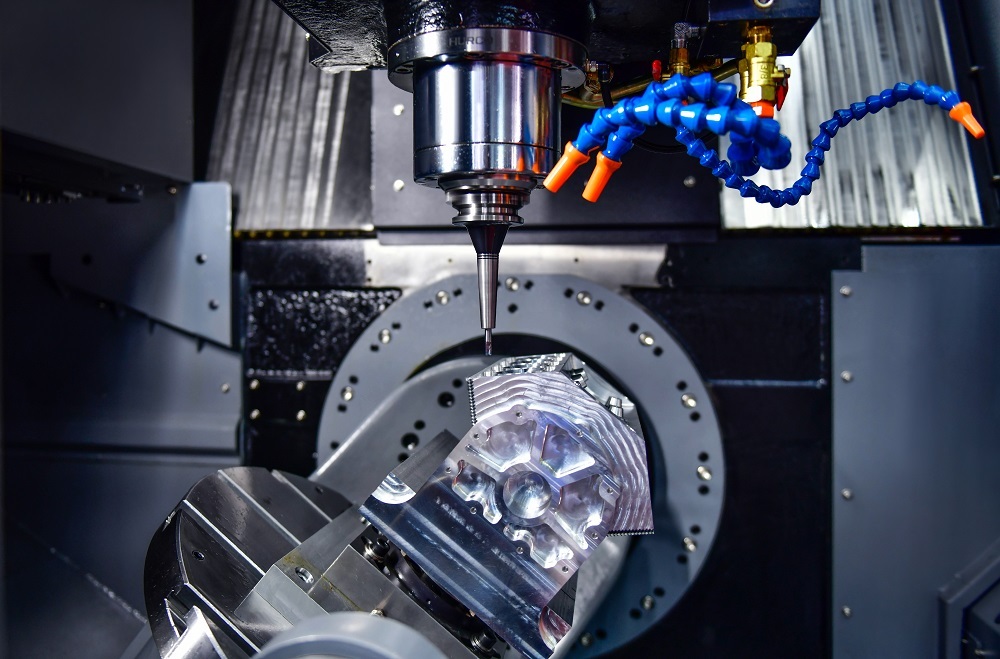
Macchinari multiasse e capacità produttiva
Il nostro reparto di produzione all'avanguardia è configurato per supportare dalla prototipazione rapida fino alle produzioni commerciali ad alto volume.
- Centri di lavoro multiasse di alta qualità: il nostro stabilimento dispone di oltre 100 macchine CNC all'avanguardia, tra cui marchi di prestigio come Mazak e DMG MORI, che ci consentono di realizzare componenti per MTB complessi e multi-lato con tempi di lavorazione ridotti al minimo.
- Scalabilità flessibile dei volumi: manteniamo un framework di produzione agile senza un MOQ rigido per i test rapidi dei prototipi (da 1 a 10 unità), offrendo al contempo una solida capacità di scalabilità che supera le 10.000 parti in alluminio CNC di alta qualità al mese per i contratti commerciali in corso.
- Processi di controllo qualità certificati: operando in conformità con i quadri di qualità ISO 9001:2015 e IATF 16949, ogni lotto di componenti MTB lavorati a CNC viene sottoposto a rigorosi controlli del primo articolo (FAI) e a verifiche dimensionali complete con macchina di misura a coordinate (CMM) per garantire la compatibilità immediata.
Caso di studio comprovato di livello 1: la fornitura di componenti per e-bike in Europa.
Le nostre capacità produttive sono confermate dalle partnership di lunga data con i principali marchi globali di mobilità elettrica.
- La sfida del cliente: un marchio europeo di mobilità elettrica di alta gamma si trovava ad affrontare elevati tassi di guasto sul campo a causa dei tiranti delle sospensioni in fusione, che continuavano a incrinarsi sotto i carichi di coppia elevati generati dalla pedalata assistita.
- La soluzione ingegnerizzata: Rejin CNC ha ottimizzato i modelli 3D del cliente grazie al supporto della progettazione per la produzione (DFM), convertendo il componente in parti monoblocco in alluminio lavorate a CNC a 5 assi con una resistente finitura anodizzata dura di tipo III.
- Risultati misurabili del progetto: abbiamo accelerato i tempi di prototipazione da 12 giorni a soli 5 giorni, mantenuto un tasso di conformità dimensionale superiore al 99,5% su tutti i componenti MTB lavorati a CNC e scalato la produzione a un lotto stabile di 2.500 unità al mese con un tasso di resi sul campo inferiore allo 0,3%.
Conclusione
Le esigenze meccaniche delle E-MTB pesanti e ad alte prestazioni richiedono un passaggio dai fragili metodi di fusione tradizionali a componenti per MTB realizzati con macchine CNC ad alta resistenza. Investire in componenti in alluminio lavorati con precisione tramite CNC garantisce al vostro marchio la durata, le tolleranze ristrette e l'estetica raffinata che i moderni ciclisti fuoristrada si aspettano.
- Email: nicole@rejincnc.com
- WhatsApp/Phone: +86 13790500374
Domande frequenti
D: Perché la lavorazione CNC è preferibile alla fibra di carbonio o alla pressofusione per i componenti delle sospensioni delle E-MTB sottoposti a carichi elevati?
A: La fibra di carbonio offre prestazioni elevate in rapporto al suo peso. Tuttavia, i sassi che volano spesso scheggiano la superficie sui sentieri accidentati e gli stampi aumentano i costi di allestimento. I componenti pressofusi tendono a nascondere piccole cavità all'interno del metallo. Queste cavità si rompono quando i carichi di torsione aumentano durante salite o discese impegnative. I componenti MTB ricavati da billette di alluminio massiccio, lavorati con macchine a controllo numerico (CNC), ovviano a entrambi i problemi. Offrono una resistenza costante, resistono agli urti e consentono di scalare la produzione senza ingenti costi di attrezzaggio.
D: Quali tolleranze dimensionali specifiche può garantire Rejin CNC per le interfacce critiche delle e-bike?
R: Manteniamo le dimensioni lineari e del foro entro ±0,01 mm sui componenti in alluminio lavorati con macchine CNC ad alta precisione. Il valore finale varia in base alla forma del componente e alla lega scelta. Tale precisione garantisce che le sedi dei cuscinetti rimangano salde anche dopo un montaggio a pressione. I ciclisti non percepiscono scricchiolii nel telaio e i perni delle sospensioni complete rimangono allineati anche dopo lunghe stagioni di utilizzo.
D: In che modo la configurazione di una E-MTB con motore centrale modifica i requisiti di progettazione per la produzione (DFM) dei componenti in alluminio?
A: I motori a trazione centrale necessitano di cavità più profonde, canali per i cavi e alette di raffreddamento sottili. Analizziamo i raggi di raccordo delle parti MTB lavorate a CNC in modo che le frese comuni possano raggiungere ogni superficie. In questo modo, le officine completano ogni lotto più velocemente e cambiano gli utensili meno frequentemente, riducendo i costi totali di produzione sulle linee di produzione reali.
D: A quale soglia di volume di produzione un marchio di e-bike dovrebbe passare dalla lavorazione CNC alla stampatura o alla forgiatura dedicate?
R: Forme complesse come carter motore o leveraggi delle sospensioni rimangono pratiche se realizzate con macchine a controllo numerico (CNC) in alluminio fino a 5.000 unità. Oltre le 10.000 unità, la stampatura o la forgiatura solitamente coprono i costi degli stampi. Il passaggio a questa tecnica ha senso solo dopo che i consistenti investimenti iniziali in attrezzature personalizzate iniziano a ripagarsi con produzioni più ampie.


 Li avevamo









