Nelle moderne fabbriche intelligenti, i robot industriali svolgono attività di assemblaggio ad alta velocità, saldature di precisione e movimentazione di carichi pesanti in cicli di lavoro prolungati e su più turni. In queste condizioni operative impegnative, il successo di una linea di produzione automatizzata dipende dalla robustezza e dall'affidabilità di ogni singolo componente. Per gli ingegneri dell'automazione e gli specialisti degli acquisti, la scelta del giusto produttore di componenti meccanici di precisione diventa una decisione cruciale che trasforma i dettagliati progetti digitali in componenti fisici affidabili.
Al CNC di RejinCi distinguiamo tra i produttori globali di componenti meccanici personalizzati concentrandoci sulla trasformazione di complessi progetti robotici in componenti di alta precisione, pronti per la produzione. Combiniamo la lavorazione multiasse avanzata con un feedback pratico di progettazione per la producibilità. Questo approccio aiuta i team di ingegneri a migliorare le prestazioni strutturali e a controllare i costi di produzione all'aumentare dei volumi.
Ingegneria del nucleo: selezione dei materiali e sfide di progettazione nella robotica
Le prestazioni di un robot industriale dipendono spesso dal suo peso complessivo, dalla rigidità strutturale e dai livelli di inerzia. Ogni grammo in più su un giunto del braccio robotico aumenta la coppia richiesta dai motori. Questa maggiore sollecitazione accelera l'usura dei componenti e riduce le velocità operative possibili. La realizzazione di componenti per questi sistemi richiede un'attenta scelta dei materiali e modifiche progettuali per gestire i carichi dinamici continui in un ambiente di fabbrica reale.
Requisiti strutturali stringenti per i componenti robotici
Prima dell'inizio della produzione, i team di ingegneri e i produttori di componenti industriali da loro scelti devono analizzare le sollecitazioni dinamiche a cui il componente sarà sottoposto. Questa analisi guida la selezione dei materiali per evitare problemi di fatica durante l'utilizzo effettivo.
- Elevato rapporto resistenza/peso: le parti mobili, come i segmenti del braccio robotico e i giunti di collegamento, devono rimanere leggere per ridurre le forze inerziali. Allo stesso tempo, devono essere sufficientemente resistenti per sopportare i picchi di carico. L'alluminio 7075-T6 di grado aerospaziale o l'alluminio 6061-T6 ad alta resistenza spesso si rivelano adatti a questo scopo. Queste leghe offrono un'elevata resistenza alla trazione e possono ridurre il peso fino al 60% rispetto all'acciaio strutturale. In pratica, questa differenza si manifesta chiaramente quando i robot eseguono cicli ripetuti per interi turni di lavoro.
- Smorzamento delle vibrazioni e resistenza alla fatica: le articolazioni dei robot sono soggette a frequenti azioni di avvio e arresto. Questi rapidi cambiamenti creano vibrazioni ad alta frequenza che, nel tempo, possono causare microfratture in prossimità degli angoli strutturali. L'aggiunta di ampi raccordi di transizione, con raggi da R1,5 mm a R3,0 mm, sostituisce gli spigoli interni taglienti. Questa modifica distribuisce le sollecitazioni in modo più uniforme e contribuisce a prolungare la durata del componente in condizioni di funzionamento continuo.
- Stabilità termica e coefficiente di dilatazione termica: i servomotori producono calore localizzato durante il funzionamento. Questo calore provoca una dilatazione termica nelle parti circostanti. I produttori esperti di componenti per la lavorazione robotizzata selezionano materiali con coefficienti di dilatazione termica compatibili. Possono anche integrare alette di raffreddamento direttamente negli alloggiamenti di montaggio del motore. Questi accorgimenti prevengono il disallineamento dei cuscinetti e garantiscono un funzionamento fluido delle giunzioni anche in presenza di variazioni di temperatura durante la produzione quotidiana.
Superare le sfide critiche della lavorazione meccanica
Raggiungere gli elevati livelli di precisione richiesti dalla robotica comporta specifiche difficoltà di lavorazione. Queste problematiche richiedono un attento controllo dei processi in tutto l'ambiente di produzione.
- Controllo della flessione delle pareti sottili: molti componenti robotici utilizzano pareti con spessore inferiore a 2,0 mm per ridurre il peso. Durante la fresatura ad alta velocità, le forze di taglio possono causare la flessione di queste sezioni sottili. Il risultato può includere imprecisioni dimensionali o segni di vibrazione superficiale. Il nostro team risolve questo problema con passaggi di fresatura in concordanza a più fasi e piastre di fissaggio personalizzate che supportano le aree sottili durante il funzionamento della macchina.
- Tolleranze del foro inferiori al centimetro: alta qualità Lavorazione CNC di giunti per braccio robotico Il progetto richiede fori per cuscinetti con tolleranze fino a ±01 mm. Questa precisione impedisce giochi radiali indesiderati nell'assemblaggio. Barre di alesatura stabili, velocità del mandrino controllate e ambienti di officina a temperatura controllata contribuiscono a mantenere la precisione durante le passate finali sul pezzo.
- Accesso a geometrie complesse: le macchine standard a tre assi faticano a gestire forme organiche, come canali interni per fluidi o supporti per sensori integrati. Queste caratteristiche spesso richiedono diverse configurazioni su apparecchiature più semplici, introducendo errori di allineamento. I fornitori specializzati di componenti per l'automazione si affidano invece a configurazioni multiasse. Le macchine CNC a 5 assi realizzano pezzi complessi in un'unica operazione, preservando la precisione complessiva.
Gestire le dinamiche di produzione: lavorazione CNC vs. processi alternativi
Man mano che un progetto di robotica si evolve verso dimensioni maggiori, i progettisti hardware confrontano i metodi di produzione per individuare la soluzione più pratica in base ai volumi previsti.
Determinazione dei punti di pareggio economici e tecnici
La scelta tra la lavorazione CNC e opzioni come lo stampaggio dei metalli o la pressofusione dipende dai volumi di produzione e dai dettagli di progettazione.
- Soglia decisionale del volume di produzione: per staffe strutturali complesse, una produzione di circa 5.000 unità al mese spesso segna il passaggio dalla lavorazione CNC allo stampaggio della lamiera. Al di sotto di tale livello, i produttori di componenti lavorati in piccole serie offrono un miglior rapporto qualità-prezzo, evitando costosi stampi rigidi. Per staffe più semplici a parete sottile, con una produzione superiore a 5.000 unità mensili, lo stampaggio può risultare più economico, pur con tempi di preparazione degli stampi più lunghi.
- Ammortamento dei costi di attrezzaggio e di setup: la pressofusione e lo stampaggio degli stampi richiedono ingenti investimenti iniziali, spesso compresi tra 8.000 e 30.000 dollari o più. La produzione di questi stampi richiede inoltre settimane. La lavorazione CNC, al contrario, presenta costi di setup inferiori e consente di iniziare rapidamente a partire da un file CAD digitale. Questo metodo è adatto alla prototipazione di staffe robotiche personalizzate, alla produzione di piccoli lotti e agli ordini industriali a basso volume e con elevata varietà di prodotti, tipici dell'automazione.
- Preservazione dell'integrità meccanica: i metalli fusi a volte presentano porosità interne e piccoli vuoti. Questi difetti possono ridurre la resistenza dei componenti esposti a carichi ciclici elevati. La lavorazione CNC parte da billette di metallo estruso massiccio. Il processo mantiene intatta la struttura granulare originale e le proprietà meccaniche della lega. I componenti risultano quindi più affidabili in applicazioni robotiche ad alto stress per periodi prolungati.
RMacchina CNC Ingegneria: casi di studio e valore quantificabile
Noi di Rejin CNC misuriamo la nostra competenza produttiva in base ai pezzi consegnati che offrono prestazioni eccellenti sul campo. Il successo deriva dall'esperienza pratica, non solo dalle capacità dichiarate.
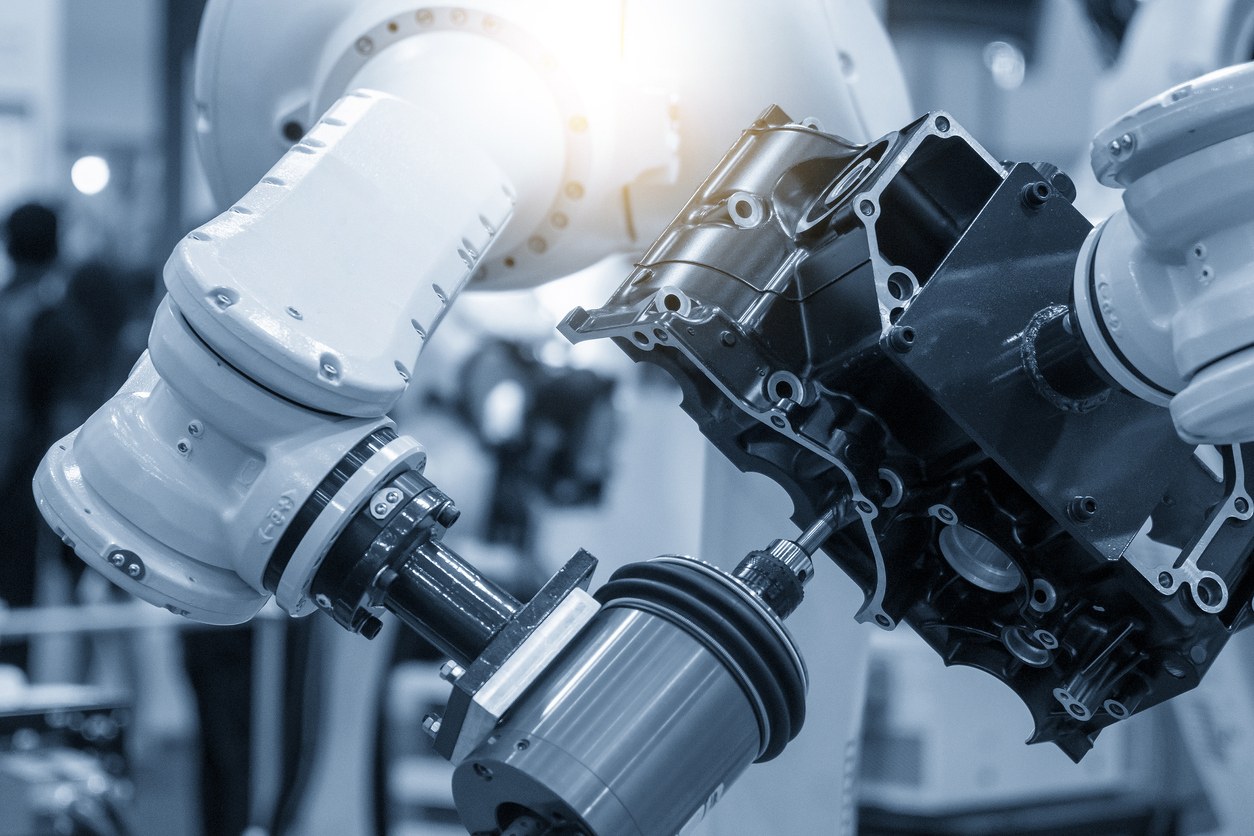
Caso di studio: ottimizzazione dei meccanismi giuntivi ad alto carico utile
Abbiamo collaborato con un integratore europeo di automazione industriale di primo livello per la realizzazione di componenti per i giunti dei loro bracci robotici di ultima generazione, progettati per carichi pesanti.
- Cliente e sfida: Il team desiderava migliorare un supporto per giunto articolato multiasse. Il loro primo progetto utilizzava acciaio fuso, che aggiungeva troppo peso e limitava la capacità di carico del braccio. Cercavano quindi un'opzione in alluminio più leggera e resistente per l'assemblaggio del giunto del braccio robotico tramite lavorazione CNC. Il progetto richiedeva una tolleranza critica del foro di H7 (+0,015 mm / -0 mm) per un funzionamento affidabile del cuscinetto.
- La soluzione tecnica: il nostro gruppo di ingegneri, in qualità di produttori di componenti meccanici per impieghi gravosi, ha eseguito un'approfondita analisi di fattibilità progettuale. Abbiamo suggerito di passare dalla fusione dell'acciaio a un componente monoblocco lavorato in alluminio 7075-T6 di grado aeronautico. Con Rejin CNCLavorazione a 5 assiAbbiamo prodotto l'alloggiamento in un'unica fase di lavorazione. Questo approccio ha eliminato i problemi di allineamento che si presentano quando i pezzi vengono spostati tra diverse macchine.
- Scala e risultati quantificabili:
- Riduzione del peso: la massa del giunto è diminuita del 28%, mentre la rigidità strutturale è rimasta ai livelli richiesti.
- Prototipazione rapida: i primi campioni funzionali sono giunti al laboratorio del cliente entro 5 giorni per i test.
- Produzione di massa scalabile: il progetto è passato senza intoppi a produzioni mensili di 1.200 unità. I tassi di conformità dimensionale si sono mantenuti costanti al 99,6% o superiori in tutti i lotti.
Servizi tecnici: il nostro parco macchine e la garanzia di qualità
La produzione di componenti complessi per l'automazione industriale richiede personale qualificato, attrezzature moderne e controlli di qualità costanti.
Infrastruttura, ispezione e scalabilità
I nostri processi supportano i clienti dalle prime fasi di prototipazione fino alla produzione su vasta scala.
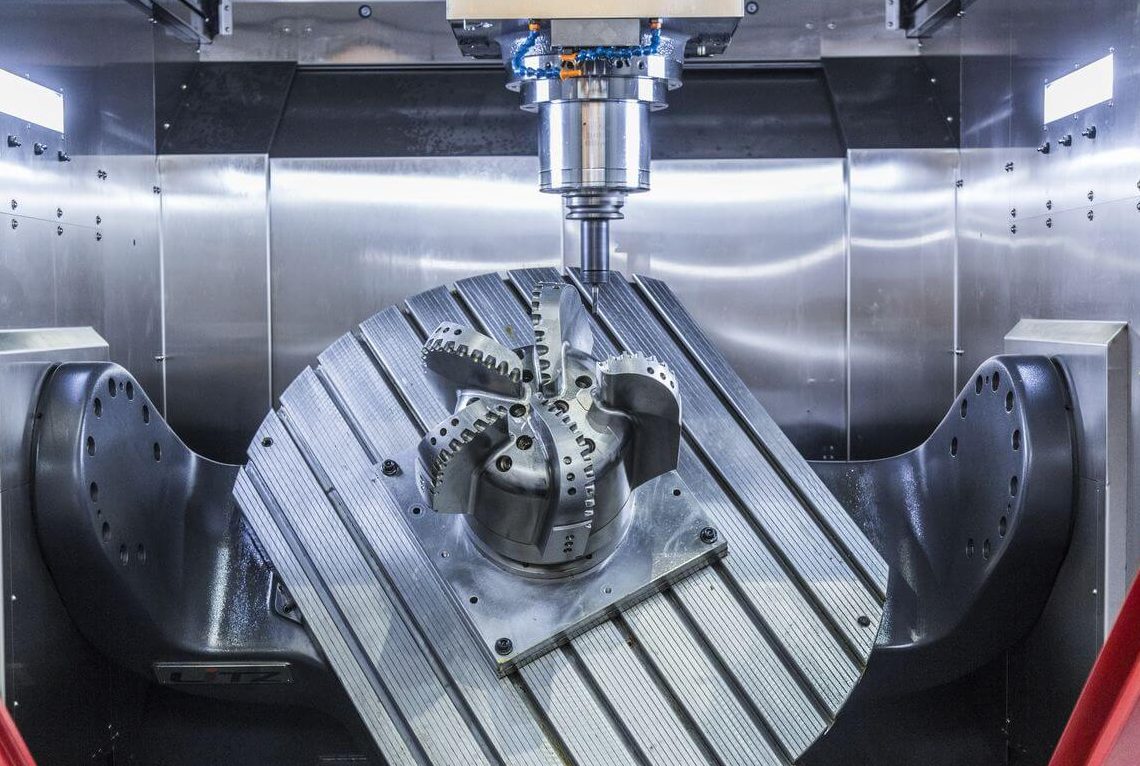
- Flotta multiasse avanzata Mazak: lo stabilimento ospita oltre 100 macchine ad alte prestazioni. Tra queste, centri di lavoro CNC Rejin a 5 e 4 assi. Le apparecchiature supportano tolleranze fino a ±01 mm. Queste capacità ci rendono un partner affidabile per la produzione di componenti meccanici e un fornitore di primo livello di componenti di automazione di precisione.
- Ispezione del primo campione (FAI) e metrologia: Eseguiamo una rigorosa ispezione del primo campione prima dell'avvio della produzione su vasta scala. Il team di controllo qualità utilizza macchine di misura a coordinate, calibri pneumatici digitali e comparatori ottici. Questi strumenti confermano le dimensioni critiche e garantiscono la precisione.
- Quantità minime d'ordine e tempi di consegna scalabili: i cicli di produzione si adattano alle diverse fasi del progetto. Le quantità minime d'ordine partono da 10 a 50 pezzi per staffe robotizzate personalizzate e prototipi. La capacità raggiunge le 20.000 parti lavorate al mese quando sono necessari volumi maggiori.
Collabora con Rejin CNC per la produzione robotizzata ad alte prestazioni
L'automazione industriale richiede soluzioni ingegneristiche solide e precise. Collaborare con produttori esperti di componenti meccanici di precisione come Rejin CNC garantisce che staffe robotizzate personalizzate, alloggiamenti per giunti e collegamenti strutturali soddisfino tolleranze precise. Il risultato è un sistema robotico più affidabile ed efficiente nelle operazioni quotidiane.
Pronti a dare il via al vostro prossimo progetto di robotica?
- Email: info@rejincnc.com
- Phone:+86 13790500374
Domande frequenti
D: Perché la lavorazione CNC a 5 assi è preferibile alla lavorazione a 3 assi per i componenti delle giunzioni dei bracci robotici?
A: La lavorazione a 5 assi consente all'utensile di taglio di raggiungere il pezzo da diverse angolazioni in un'unica configurazione. Ciò riduce gli errori di posizionamento derivanti dal riposizionamento su macchine a 3 assi. Il metodo a configurazione singola mantiene l'allineamento per complesse lavorazioni CNC di giunti di bracci robotici su fori di cuscinetti e superfici di montaggio.
D: Qual è il requisito tipico di rugosità superficiale (Ra) per i giunti robotici dinamici e come si ottiene?
A: I giunti dinamici richiedono in genere una rugosità superficiale di Ra pari o inferiore a 0,8 μm. La finitura riduce l'attrito e l'usura delle guarnizioni. In qualità di produttori leader di componenti metallici lavorati, raggiungiamo questo livello attraverso accurate fasi di tornitura di precisione o fresatura. Processi successivi come la sabbiatura e l'anodizzazione controllata completano la superficie.
D: Come fa Rejin CNC a garantire la coerenza dimensionale in una produzione ad alto volume di componenti robotici?
A: Iniziamo con l'ispezione del primo articolo e proseguiamo con controlli periodici in corso di produzione utilizzando strumenti calibrati. I centri di lavoro a temperatura controllata limitano la dilatazione termica. Queste fasi mantengono costanti le tolleranze anche durante cicli di produzione prolungati.
D: Siete in grado di lavorare leghe speciali resistenti alle alte temperature o plastiche tecniche per componenti robotici?
R: Sì. Oltre all'alluminio per il settore aerospaziale, lavoriamo con acciai inossidabili, leghe di titanio e tecnopolimeri come PEEK e Delrin. Questi materiali sono adatti a soddisfare le esigenze di leggerezza, basso attrito e resistenza chimica nelle applicazioni robotiche.


 Li avevamo









