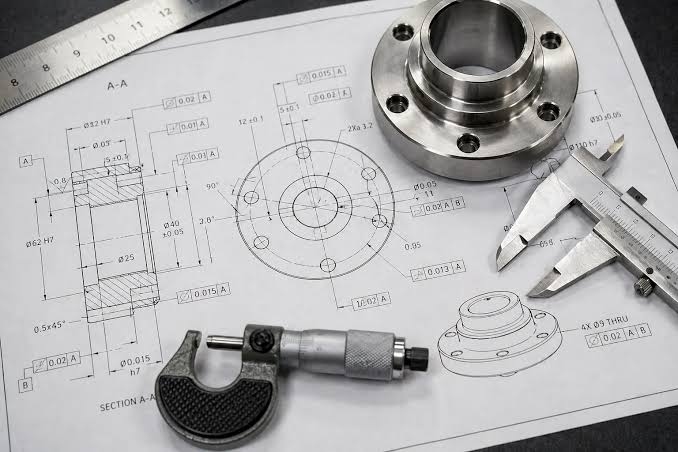
Nel mondo della produzione di alta gamma, la differenza tra un assemblaggio ad alte prestazioni e un guasto meccanico spesso risiede in pochi micron. CNC di RejinDa oltre 23 anni ci dedichiamo al perfezionamento di processi di lavorazione CNC ad alta precisione e a tolleranze ristrette. Con sede nel polo manifatturiero di Dongguan, il nostro team gestisce un parco macchine di oltre 100 centri di lavoro avanzati per la produzione di componenti metallici con precisione micrometrica, destinati a settori che spaziano dall'audio professionale ai sistemi fluidici aerospaziali. Questa guida illustra il rigore tecnico necessario per mantenere costantemente tolleranze di ±0,01 mm su lotti di produzione CNC di grandi dimensioni.
Definizione di precisione: cosa significa ±0,01 mm?
Una tolleranza di ±0,01 mm corrisponde a circa un settimo dello spessore di un singolo capello umano. Raggiungerla in laboratorio è una cosa; mantenerla su una produzione mensile di 20.000 unità richiede processi di lavorazione CNC di precisione stabili, attrezzature controllate e ispezioni ripetibili.
Visualizzazione della precisione al micron nei settori di alta gamma
In settori come l'elettronica 3C e la produzione di droni, la lavorazione CNC con tolleranze micrometriche è fondamentale per l'integrità funzionale.
- Componenti di adattamento all'interferenza: Molti parti strutturali di UAV richiedono un accoppiamento a pressione in cui le tolleranze devono essere rigorosamente controllate. La lavorazione CNC aerospaziale e la lavorazione CNC di componenti per UAV devono garantire che i componenti rimangano saldi in condizioni di volo con forti vibrazioni.
- Schermatura RF e gestione termica: per i dispositivi intelligenti basati sull'intelligenza artificiale, la superficie di contatto tra un dissipatore di calore e il processore deve essere estremamente piana, spesso entro Ra 0,8 μm, per garantire un efficiente trasferimento termico. Ciò richiede una lavorazione CNC di precisione dell'alluminio e una finitura superficiale attentamente controllata.
- Continuità estetica: nell'audio professionale, manopole e pannelli di interfaccia di alta gamma devono integrarsi perfettamente con il corpo principale dell'apparecchio. La lavorazione CNC dei componenti audio deve eliminare qualsiasi disallineamento visibile, preservando al contempo uniformità di texture, finitura e qualità tattile.
Il costo della tolleranza: precisione contro producibilità
I team devono definire la tolleranza corretta fin dalle prime fasi. Devono valutare se una tolleranza di ±0,01 mm sia davvero rilevante per la funzionalità o se si limiti ad aumentare il costo della lavorazione CNC personalizzata.
- Soglie tecniche: la maggior parte delle officine considera ±0,02 mm come standard. Raggiungere ±0,01 mm richiede percorsi utensile speciali, avanzamenti più lenti e controlli aggiuntivi in ogni fase.
- Considerazioni sulla dimensione del lotto: le staffe semplici o le lamiere piane spesso passano alla stampatura di precisione quando i volumi superano le 5.000 unità al mese. Tuttavia, i pezzi con cavità profonde o forme 3D complesse continuano a essere lavorati con macchine CNC perché la stampatura non è in grado di riprodurre tali dettagli.
- Sensibilità del materiale: la lavorazione CNC dell'alluminio 6061 si mantiene stabile in condizioni normali. La lavorazione CNC dell'acciaio inossidabile e del titanio, tuttavia, richiede un monitoraggio più attento dell'usura dell'utensile, dell'accumulo di calore e delle correzioni di offset.
Officine a temperatura controllata e selezione del refrigerante
Il calore crea seri problemi per le lavorazioni CNC di precisione. I materiali si dilatano al variare della temperatura. Una variazione di 5 °C in officina può allungare un pezzo di alluminio di 100 mm di circa 0,011 mm. Questo movimento può portare il pezzo fuori tolleranza prima ancora che inizi la lavorazione.
Attenuazione dell'impatto della dilatazione termica nelle lavorazioni CNC
Le officine che puntano a tolleranze ristrette necessitano di una chiara comprensione di come il calore si propaga attraverso il pezzo e la macchina.
- Espansione del pezzo: l'attrito di taglio riscalda il metallo in un punto. Il pezzo si espande mentre l'utensile è in funzione e poi si contrae nuovamente una volta raffreddato.
- Crescita del mandrino: i mandrini ad alta velocità generano calore all'interno dell'alloggiamento. Questo calore sposta la punta dell'utensile lungo l'asse Z e crea una deriva misurabile nel tempo.
- Logica di compensazione: le macchine avanzate rilevano la temperatura in punti chiave. Il controllore quindi sposta il percorso utensile per adattarlo alle dimensioni effettive in quel momento.
Controllo ambientale e strategie di raffreddamento avanzate
Per ottenere risultati costanti è fondamentale mantenere l'intera area di lavoro a una temperatura uniforme. La macchina, le materie prime, gli utensili e l'aria devono rimanere entro un intervallo ristretto di temperatura.
- Officine a temperatura controllata: presso Rejin CNC, le linee di lavorazione ad alta precisione operano all'interno di ambienti a temperatura costante. Ciò riduce le variazioni dimensionali causate dalle fluttuazioni della temperatura esterna.
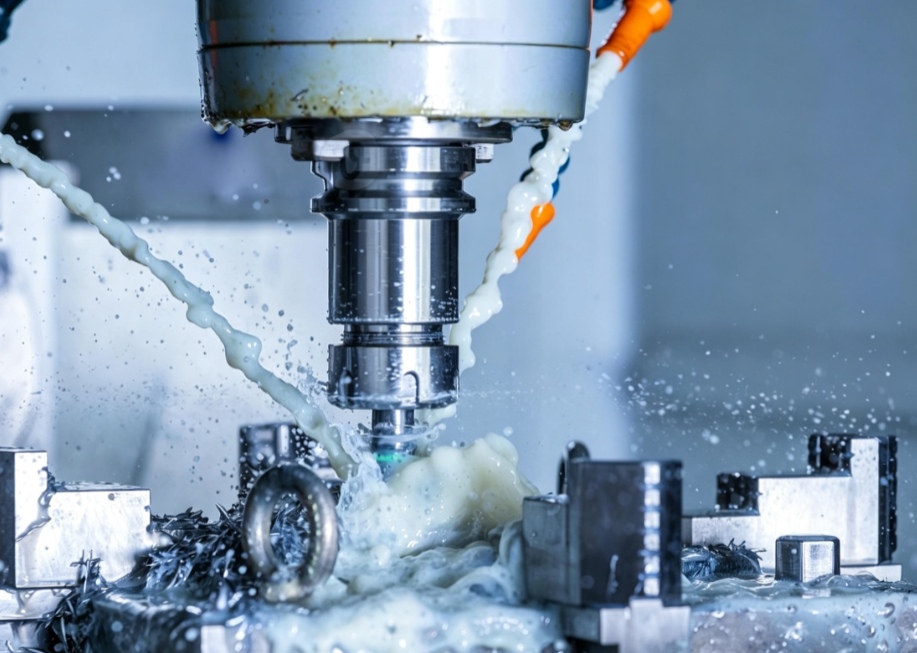
- Sistemi di raffreddamento ad alta pressione: il refrigerante circola attraverso il mandrino a una pressione fino a 1.000 PSI. Dissipa immediatamente il calore dalla zona di taglio. Questo approccio consente di ottenere tolleranze ristrette e limita l'assorbimento di calore da parte del pezzo.
- Immersione strategica dei materiali: le lavorazioni critiche iniziano con materiali che rimangono in officina per 24 ore. Il materiale raggiunge la stessa temperatura della macchina prima dell'inizio della lavorazione.
Requisiti hardware per un output ad altissima precisione
Nemmeno i software più avanzati possono compensare la scarsa rigidità della macchina. Per mantenere una precisione di ±0,01 mm, le macchine utensili CNC industriali devono resistere alle forze di taglio senza subire eccessive flessioni o vibrazioni.
Utilizzo di flotte di macchine CNC a 5 assi ad alte prestazioni
La scelta delle attrezzature è un fattore determinante per gli acquirenti B2B che cercano servizi affidabili di lavorazione CNC personalizzata.
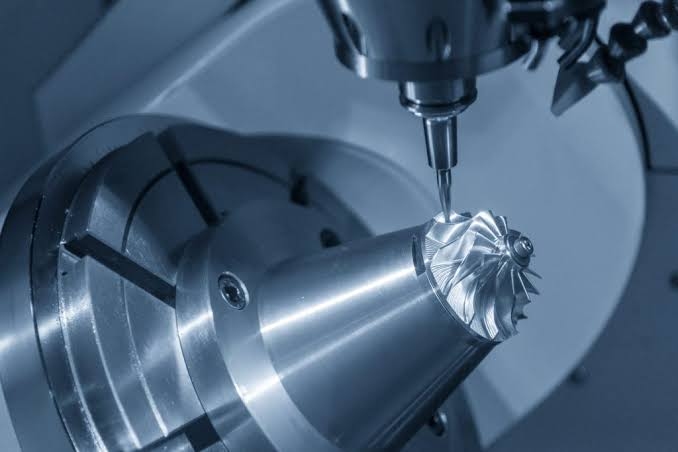
- Lavorazione multiasse integrata: Lavorazione CNC a 5 assi I centri di lavoro di marchi come Mazak consentono di lavorare cinque lati di un componente complesso in un'unica configurazione. Ciò riduce l'errore di posizionamento cumulativo causato dallo spostamento di un pezzo tra più dispositivi di fissaggio per macchine CNC a 3 assi.
- Smorzamento superiore: le basi in ghisa pesante e le strutture di guida rigide forniscono la stabilità necessaria per la precisione Lavorazione e finitura superficiale CNC di Ra 0,8 μm o migliore.
- Stabilità della velocità di rotazione del mandrino: la coppia e la velocità del mandrino stabili riducono le vibrazioni armoniche e le oscillazioni durante la lavorazione CNC di precisione micrometrica, soprattutto su pareti sottili, cavità profonde e elementi con elevato rapporto d'aspetto.
Compensazione dinamica dell'usura degli utensili e stabilità del mandrino
Un tagliente stabile è essenziale nella lavorazione CNC di produzione perché gli utensili usurati aumentano la pressione di taglio, il calore e le variazioni dimensionali.
- Controllo in corso di lavorazione: le sonde automatiche per la regolazione degli utensili verificano l'usura dopo un numero predefinito di pezzi. Se il diametro dell'utensile varia anche solo di pochi micron, il centro di lavoro CNC può regolare automaticamente l'offset di lavorazione.
- Cicli di vita degli utensili standardizzati: anziché utilizzare gli utensili fino al guasto, adottiamo programmi di sostituzione preventiva basati su dati verificati relativi alla durata degli utensili stessi. Ciò consente di ottenere lavorazioni CNC ripetibili in lotti di produzione di 10.000 unità.
- Sistema di bloccaggio rigido: dispositivi di fissaggio personalizzati, piastre a vuoto e morsetti idraulici impediscono movimenti e vibrazioni durante la lavorazione CNC ad alta velocità e la lavorazione CNC di geometrie complesse.
Verifica dei risultati con macchine di misura a coordinate Zeiss
La credibilità di un produttore di macchine CNC dipende dalla qualità dei dati di controllo qualità. Rejin CNC collega produzione e verifica attraverso un sistema strutturato di controllo qualità per le macchine CNC di precisione.
Verifica tramite CMM Zeiss e misurazione del profilo ottico
I calibri e i micrometri standard non sono sufficienti per la lavorazione CNC di geometrie 3D complesse o per requisiti di concentricità stringenti.
- Precisione della CMM: la nostra CMM Zeiss crea una mappa digitale del componente e verifica i punti nello spazio tridimensionale con capacità di misurazione sub-micrometrica.
- Concentricità e rotondità: per componenti lavorati a CNC nel settore automobilistico, manicotti per alberi e connettori per fluidi, i proiettori di profili ottici verificano filettature, rotondità e concentricità per garantire prestazioni a tenuta stagna.
- Opzioni di ispezione al 100%: il campionamento statistico viene utilizzato per molti ordini di lavorazione CNC di precisione, mentre i progetti critici di lavorazione CNC in ambito medicale e aerospaziale possono essere sottoposti a un'ispezione al 100%.
Documentazione della tracciabilità per i settori automobilistico e medicale
La trasparenza è un requisito fondamentale per la conformità alla norma IATF 16949 per la lavorazione CNC nel settore automobilistico e alla norma ISO 13485 per la lavorazione CNC in ambito medicale.
- Rapporti FAIR dettagliati: ogni nuovo progetto di lavorazione CNC personalizzata inizia con un rapporto di ispezione del primo articolo (First Article Inspection Report) che documenta ogni dimensione critica prima della produzione in serie.
- Certificazioni dei materiali: è disponibile la tracciabilità completa dei materiali per la lavorazione CNC dell'acciaio inossidabile 304 e 316, nonché per la lavorazione CNC dell'alluminio 6061 e 7075.
- Documentazione di qualità standardizzata: i clienti ricevono report dimensionali e registri di ispezione per ogni lotto, creando una chiara traccia di controllo per le applicazioni di lavorazione CNC di precisione regolamentate.
Casi di successo: applicazioni della precisione di ±0,01 mm
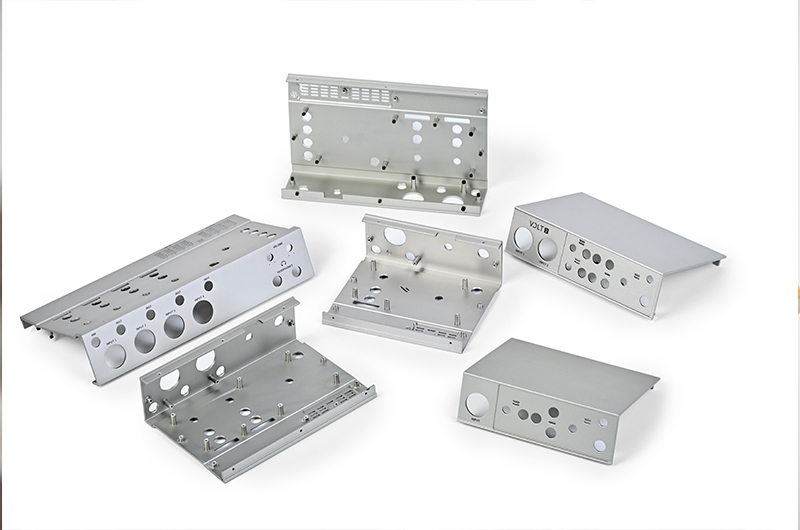
Caso di studio 1: Hardware audio di alta gamma per un marchio europeo
- La sfida: un marchio europeo di cuffie necessitava di involucri in alluminio. I componenti dovevano presentare una finitura spazzolata pulita e garantire un accoppiamento preciso con tolleranza di ±0,01 mm per il gruppo driver interno.
- La soluzione: abbiamo abbinato la tornitura CNC alla fresatura e aggiunto la lavorazione di precisione dell'alluminio con macchine CNC, oltre all'anodizzazione automatizzata. Una costante spazzolatura orizzontale ha mantenuto uniformi aspetto e dimensioni su oltre 20.000 unità al mese.
- Il risultato: il marchio ha visto i tassi di riacquisto aumentare del 20%. I clienti hanno notato la migliore sensazione al tatto e la migliore vestibilità dei componenti.
Caso di studio 2: Connettori per fluidi automobilistici per un fornitore di primo livello
- La sfida: un fornitore di primo livello del settore automobilistico necessitava di connettori in acciaio inox AISI 304 per un modulo di trasferimento fluidi. Le filettature interne e le guarnizioni di tenuta dovevano mantenere un'elevata concentricità per evitare perdite durante ripetuti cicli di pressione.
- La soluzione: abbiamo utilizzato centri di lavoro CNC a 4 assi che combinavano la filettatura e la rettifica di precisione in un'unica operazione. Ogni pezzo ha poi superato i controlli con il calibro a tampone e l'ispezione ottica del profilo.
- Il risultato: il lotto pilota ha raggiunto un tasso di successo del 99,5%. È seguita la produzione in serie con lavorazione CNC, con consegne puntuali.
Perché collaborare con Rejin CNC?
La scelta di un fornitore va oltre la semplice capacità produttiva; richiede un partner ingegneristico in grado di supportare la prototipazione tramite lavorazione CNC, la produzione CNC di piccoli lotti e la produzione CNC di grandi lotti.
- Oltre 23 anni di profonda competenza tecnica: fondata da un ingegnere per gli ingegneri.
- Produzione scalabile: dalla prototipazione rapida di singoli pezzi tramite lavorazione CNC fino a volumi di produzione mensili di 100.000 unità.
- Integrazione verticale: lavorazioni CNC interne, anodizzazione automatizzata, ispezione e supporto DFM (Design for Manufacturing) tutto sotto lo stesso tetto.
- Affidabilità globale: al servizio di oltre 8.000 clienti in più di 150 paesi con sistemi di qualità certificati IATF 16949.
Pronti a migliorare la precisione dei vostri prodotti?
- Email: info@rejincnc.com
- Phone:+86 13790500374
Domande frequenti
D: In che modo l'umidità e il calore influenzano le tolleranze di lavorazione CNC a livello di micron?
A: Le variazioni di temperatura fanno sì che macchine e componenti si dilatino o si contraggano. Ciò comporta variazioni dimensionali durante le lavorazioni. Le officine dotate di un sistema di climatizzazione stabile e di un software che si adatta alle variazioni di temperatura mantengono costanti le tolleranze micrometriche nelle lavorazioni CNC.
D: In che modo la scelta del materiale influisce sulla tolleranza di lavorazione CNC ottenibile?
A: L'acciaio inossidabile e il titanio generano più calore e usurano gli utensili più rapidamente rispetto all'alluminio 6061. Le caratteristiche del materiale determinano la resistenza della macchina, il metodo di raffreddamento, le velocità e la frequenza di controllo necessari.
D: A quale volume di produzione un acquirente dovrebbe passare dalla lavorazione CNC allo stampaggio?
A: I pezzi semplici raggiungono il punto di svolta all'incirca tra le 5.000 e le 10.000 unità. I pezzi con cavità profonde, dettagli 3D interni, superfici complesse o pareti irregolari spesso rimangono realizzati esclusivamente con macchine CNC.
D: Perché la verifica tramite CMM è essenziale per la lavorazione di precisione di componenti CNC?
A: Gli utensili manuali non sono in grado di riprodurre forme complesse, planarità, posizioni o rotondità. I controlli con CMM forniscono una chiara prova digitale e supportano le registrazioni IATF 16949 e ISO 13485.


 Li avevamo









