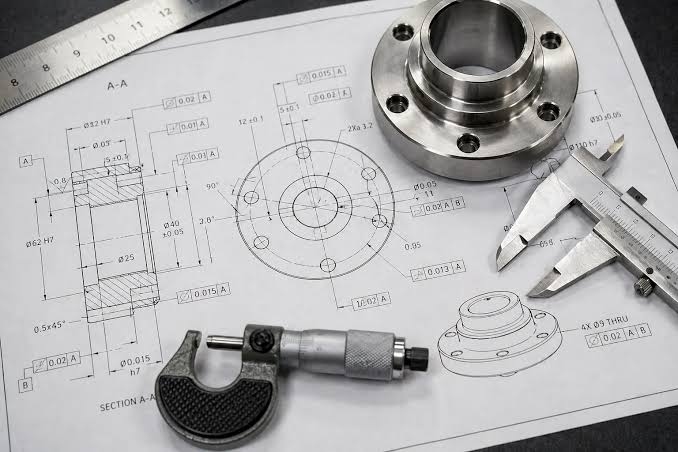
ハイエンド製造の世界では、高性能なアセンブリと機械的故障の差は、しばしば数ミクロン以内にある。 Rejin CNC当社は23年以上にわたり、高精度CNC加工と高公差CNC加工のプロセスを磨き上げてきました。製造拠点である東莞に拠点を置く当社のチームは、100台を超える最新鋭の加工センターを運用し、プロオーディオから航空宇宙流体システムまで、幅広い分野向けにミクロン単位の精度を持つ金属部品を提供しています。このガイドでは、大規模なCNC加工生産において±0.01mmの公差を一貫して維持するために必要な技術的な厳密さについて解説します。
精度の定義:±0.01mmとはどのようなものか?
±0.01mmの公差は、人間の髪の毛1本の太さの約7分の1に相当します。実験室でこれを達成するのは一つのことですが、月産2万個の生産量でこれを維持するには、安定した高精度CNC加工プロセス、制御された設備、そして再現性のある検査が必要です。
ハイエンド産業におけるミクロン単位の精度を可視化する
3CエレクトロニクスやUAV製造などの業界では、ミクロン単位の精度で行われるCNC加工は、機能的な完全性を確保する上で不可欠です。
- 圧入部品:多数 無人航空機の構造部品 公差を厳密に管理する必要がある圧入接合が求められる。航空宇宙用CNC加工およびUAV部品のCNC加工では、高振動飛行条件下でも部品が確実に固定されるようにする必要がある。
- RFシールドと熱管理:AIスマートデバイスでは、効率的な熱伝達を実現するために、ヒートシンクとプロセッサ間の接触面は極めて平坦である必要があり、多くの場合、Ra 0.8μm以内の平坦度が求められます。そのためには、精密なアルミニウムCNC加工と、厳密に管理された表面仕上げが必要です。
- 美的整合性:プロ用オーディオ機器において、ハイエンドなノブやインターフェースパネルは、本体筐体と隙間なく一体化している必要があります。オーディオコンポーネントのCNC加工では、一貫した質感、仕上げ、触感を維持しながら、目に見えるずれを排除しなければなりません。
公差のコスト:精度と製造可能性
チームは早い段階で適切な公差を決定する必要がある。±0.01mmという誤差が機能に本当に影響するのか、それとも単にカスタムCNC加工の価格を押し上げるだけなのかを慎重に検討しなければならない。
- 技術的な許容範囲:ほとんどの工場では±0.02mmを標準としています。±0.01mmの精度を達成するには、特別なツールパス、低速送り、各工程での追加チェックが必要です。
- バッチサイズに関する考慮事項:単純なブラケットや平らな板材は、月間生産量が5,000個を超えると、精密プレス加工に移行することが多い。しかし、深いポケットや複雑な3D形状の部品は、プレス加工では細部まで再現できないため、CNC加工が引き続き用いられる。
- 材質特性:6061アルミニウムのCNC加工は通常条件下では安定しています。しかし、ステンレス鋼とチタンのCNC加工では、工具摩耗、発熱、オフセット補正に細心の注意を払う必要があります。
温度管理された作業場と冷却剤の選定
熱は精密なCNC加工において深刻な問題を引き起こします。材料は温度変化によって膨張します。作業場の温度が5℃変化すると、100mmのアルミニウム部品は約0.011mm伸びる可能性があります。この動きによって、切削加工が始まる前に部品が公差範囲外になってしまうことがあります。
CNC加工における熱膨張の影響を軽減する
厳しい公差を目標とする加工工場は、部品と機械内部における熱の伝わり方を明確に把握する必要がある。
- 加工物の膨張:切削摩擦によって金属の一部が加熱されます。工具が加工している間、部品は膨張し、冷却されると再び収縮します。
- スピンドルのずれ:高速回転するスピンドルはハウジング内部に熱を蓄積します。この熱によって工具先端がZ軸方向に移動し、時間の経過とともに測定可能なずれが生じます。
- 補正ロジック:高度な機械は、重要なポイントの温度を読み取ります。コントローラーは、その時点での実際のサイズに合わせてツールパスを調整します。
環境制御と高度な冷却戦略
安定した結果を得るには、作業スペース全体を一定の温度に保つことが重要です。機械、原材料、工具、そして空気の温度はすべて、狭い範囲内に収まるようにする必要があります。
- 温度管理された作業場:Rejin CNCでは、高精度加工ラインは一定温度に保たれた室内で稼働しています。これにより、外気の変化による寸法変化を最小限に抑えることができます。
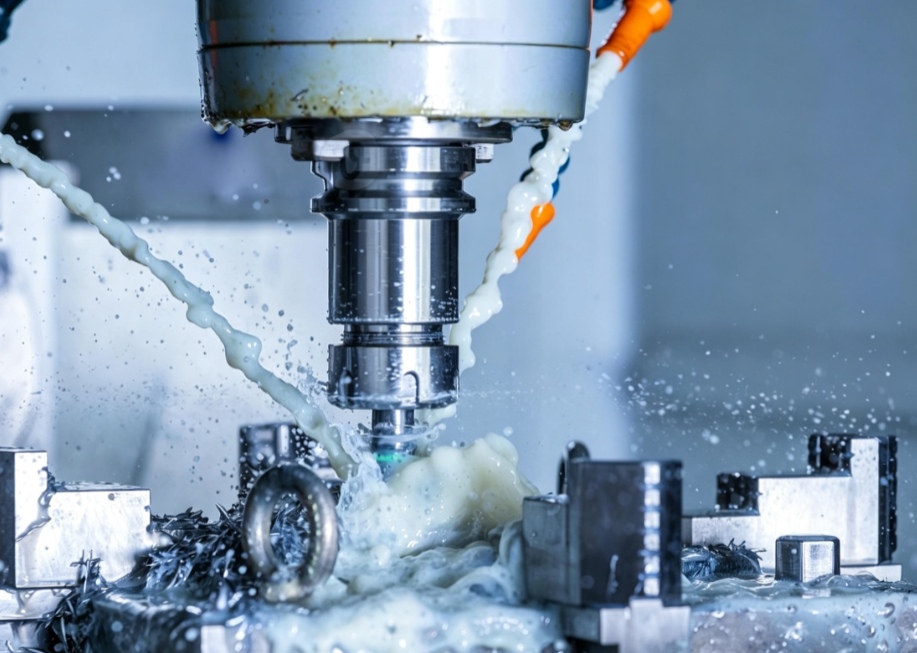
- 高圧クーラントシステム:クーラントは最大1,000PSIの圧力でスピンドル内を循環します。これにより、切削領域から熱を即座に除去します。この方式は、厳しい公差に対応し、部品の熱吸収量を最小限に抑えます。
- 戦略的な材料浸漬:重要な作業は、作業場に24時間保管された材料から始まります。材料は作業開始前に機械と同じ温度に達します。
超高精度出力のためのハードウェア要件
高度なソフトウェアをもってしても、機械の剛性不足を補うことはできません。±0.01mmの精度を維持するためには、産業用CNC加工装置は過度のたわみや振動を起こすことなく切削力に耐えなければなりません。
高性能5軸CNC加工機群の活用
信頼性の高いカスタムCNC加工サービスを求めるB2Bバイヤーにとって、機器の選定は大きな差別化要因となる。
- 統合型多軸加工: 5軸数値制御加工 マザックなどのブランドの加工センターを使用すれば、複雑な部品の5面を1回の段取りで加工できます。これにより、複数の3軸CNC加工治具間で部品を移動させることで生じる累積的な位置決め誤差を低減できます。
- 優れた制振性:重厚な鋳鉄製ベースと剛性の高いガイドウェイ構造により、精密な動作に必要な安定性を実現 表面CNC加工および仕上げ Ra 0.8μm以下。
- スピンドル回転数の安定性:安定したトルクとスピンドル速度により、特に薄肉、深穴、高アスペクト比の形状など、ミクロン単位の精度でCNC加工を行う際に発生する高調波振動やチャタリングを低減します。
動的工具摩耗補正とスピンドル安定性
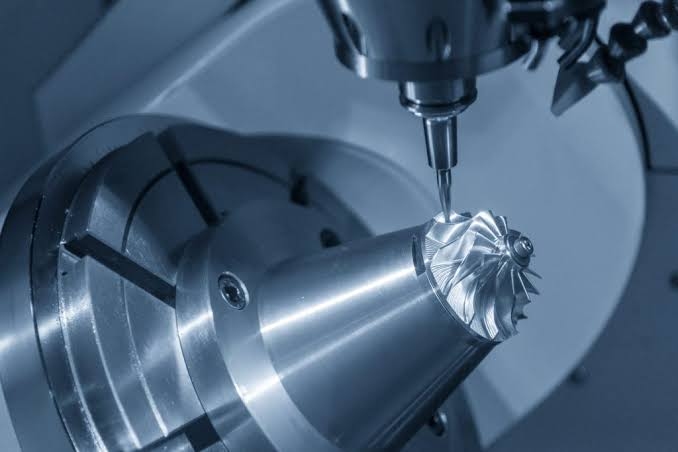
生産用CNC加工においては、安定した切削刃が不可欠である。なぜなら、摩耗した工具は切削圧力、発熱、寸法ばらつきを増加させるからである。
- 加工中のプロービング:自動工具設定プローブは、規定数の部品加工後に摩耗状態をチェックします。工具径が数ミクロンしか変化しない場合、CNC加工センターは加工オフセットを自動的に調整できます。
- 標準化された工具ライフサイクル:工具が故障するまで使い続けるのではなく、検証済みの工具寿命データに基づいた予防的な交換スケジュールを採用しています。これにより、1万個の生産ロットにおいて、再現性の高いバッチCNC加工が可能になります。
- 堅牢なワーク保持:カスタム治具、真空プレート、油圧クランプにより、高速CNC加工や複雑な形状のCNC加工中の動きや振動を防止します。
ツァイス社製座標測定機による測定結果の検証
CNC加工メーカーの信頼性は、検査データの質によって決まります。Rejin CNCは、体系化された高精度CNC加工品質管理システムを通じて、生産と検証を連携させています。
Zeiss CMMおよび光学プロファイル測定による検証
ノギスや標準的なマイクロメーターでは、複雑な3D形状のCNC加工や、厳しい同心度要件を満たすには不十分です。
- CMMの精度:当社のツァイス製CMMは、部品のデジタルマップを作成し、サブミクロン単位の測定能力で三次元空間内の各点を検証します。
- 同心度と真円度:自動車用CNC加工部品、シャフトスリーブ、流体コネクタの場合、光学式プロファイルプロジェクターを使用してねじ山、真円度、同心度を検証し、漏れのない性能を保証します。
- 100%検査オプション:多くの精密CNC加工注文では統計的サンプリングが使用されますが、重要な医療用CNC加工や航空宇宙用CNC加工プロジェクトでは100%検査を受けることができます。
自動車および医療分野におけるトレーサビリティの文書化
透明性は、IATF 16949自動車用CNC加工規格およびISO 13485医療用CNC加工規格への準拠における重要な要件です。
- 詳細なFAIRレポート:すべての新規カスタムCNC加工プロジェクトは、量産開始前に各重要寸法を記録した初回製品検査レポートから始まります。
- 材料認証:304および316ステンレス鋼のCNC加工、ならびに6061および7075アルミニウムのCNC加工については、完全な材料トレーサビリティが利用可能です。
- 標準化された品質文書:顧客は各バッチごとに寸法報告書と検査記録を受け取り、規制された精密CNC加工アプリケーションのための明確な監査証跡が作成されます。
成功事例:±0.01mm精度の応用例
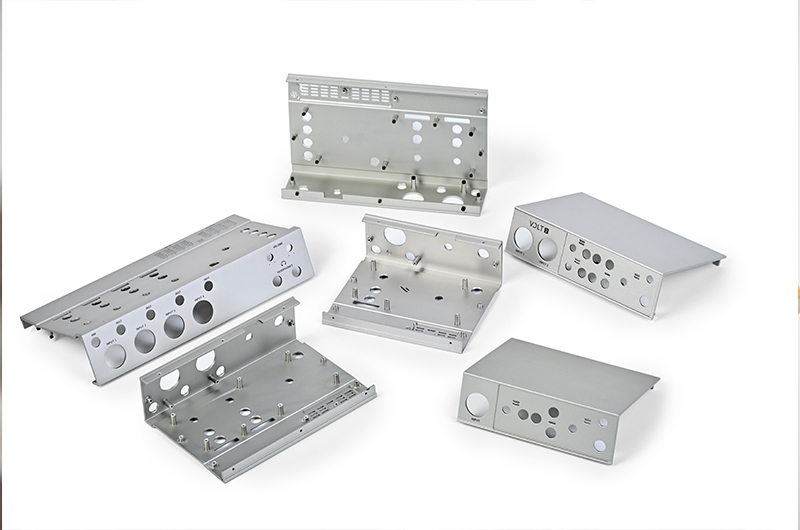
事例研究1:ヨーロッパブランド向け高級オーディオ機器
- 課題:あるヨーロッパのヘッドホンブランドがアルミニウム製の筐体を必要としていた。部品は、きれいなつや消し仕上げでなければならず、内部のドライバーアセンブリに対して±0.01mmの精度でぴったりと嵌合する必要があった。
- 解決策:CNC旋盤加工とフライス加工を組み合わせ、さらに高精度アルミニウムCNC加工と自動陽極酸化処理を追加しました。安定した水平ブラッシング工程により、月間2万個以上の製品において、外観とサイズを均一に保つことができました。
- その結果、同ブランドのリピート購入率は20%上昇した。顧客は、使用感の向上と部品の適合性の改善を実感した。
ケーススタディ2:ティア1サプライヤー向け自動車用流体コネクタ
- 課題:あるティア1自動車部品サプライヤーは、流体移送モジュール用のAISI 304製コネクタを必要としていた。部品が繰り返し加圧されても漏れないよう、内部のねじ山とシール部の同心度を高く保つ必要があった。
- 解決策:4軸CNCマシニングセンターを導入し、ねじ切り加工と精密研削加工を1回のセットアップで行えるようにしました。その結果、すべての部品がプラグゲージによる寸法検査と光学式プロファイル検査に合格しました。
- 結果として、試作バッチの合格率は99.5%に達した。その後、量産型のCNC加工生産が開始され、納期通りに納品された。
なぜRejin CNCと提携するのですか。
サプライヤーを選ぶ際には、機械の能力だけでなく、試作品のCNC加工、少量生産のCNC加工、大量生産のCNC加工をサポートできるエンジニアリングパートナーが必要です。
- 23年以上にわたる高度な技術力:エンジニアによってエンジニアのために設立されました。
- 拡張可能な生産:1個単位の迅速なプロトタイプCNC加工から、月間最大10万個の生産量まで対応可能です。
- 垂直統合:社内でのCNC加工、自動陽極酸化処理、検査、およびDFM(製造性設計)サポートをワンストップで提供。
- グローバルな信頼性:IATF 16949認証取得済みの品質システムで、150カ国以上、8,000社以上のお客様にサービスを提供しています。
製品の精度を向上させる準備はできていますか?
- Email: info@rejincnc.com
- Phone:+86 13790500374
FAQ
Q:湿度と熱は、ミクロンレベルのCNC加工公差にどのような影響を与えますか?
A:温度変化によって機械や部品は膨張したり収縮したりします。そのため、切削加工中に寸法がずれることがあります。温度管理が安定した工場では、温度変化に対応するソフトウェアと組み合わせることで、CNC加工におけるミクロン単位の精度を維持できます。
質問:材料の選択は、CNC加工で達成可能な公差にどのように影響しますか?
A:ステンレス鋼やチタンは、6061アルミニウムよりも発熱量が多く、工具の摩耗も速い。材料特性によって、必要な機械強度、冷却方法、速度、点検頻度が決まる。
質問:購入者はどのくらいの生産量に達したら、CNC加工からプレス加工に切り替えるべきでしょうか?
A:シンプルな部品は、およそ5,000個から10,000個で加工方法を切り替えるポイントに達します。深いポケット、内部の3D形状、複雑な表面、または不均一な壁を持つ部品は、多くの場合、CNC加工のみで対応されます。
Q:高精度CNC加工部品において、CMMによる検証が不可欠なのはなぜですか?
A:手工具では、複雑な形状、平面度、位置、真円度を正確に測定することができません。CMM(三次元測定機)による検査は、明確なデジタルデータを提供し、IATF 16949およびISO 13485規格の記録をサポートします。


 彼らはいた









