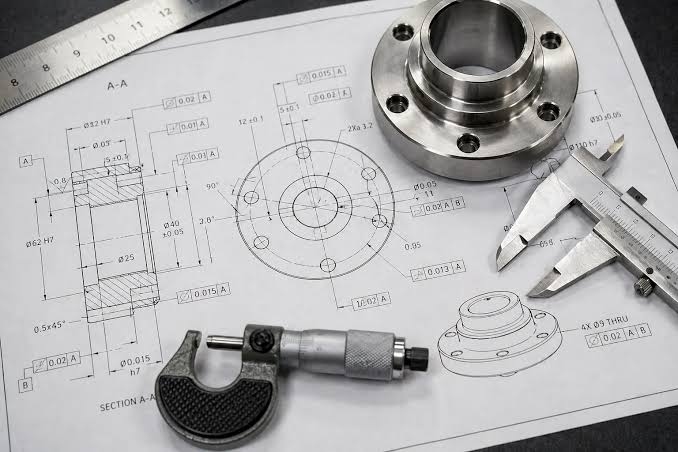
No mundo da manufatura de alta precisão, a diferença entre uma montagem de alto desempenho e uma falha mecânica muitas vezes reside em poucos mícrons. Rejin CNCHá mais de 23 anos, aprimoramos processos de usinagem CNC de alta precisão e com tolerâncias rigorosas. Sediada no polo industrial de Dongguan, nossa equipe gerencia uma frota de mais de 100 centros de usinagem avançados para fornecer peças metálicas com precisão micrométrica para diversos setores, desde áudio profissional até sistemas de fluidos aeroespaciais. Este guia explica o rigor técnico necessário para manter consistentemente tolerâncias de ±0,01 mm em grandes lotes de produção de usinagem CNC.
Definição de Precisão: O que significa ±0,01 mm?
Uma tolerância de ±0,01 mm corresponde a aproximadamente um sétimo da espessura de um fio de cabelo humano. Alcançá-la em laboratório é uma coisa; mantê-la em uma produção mensal de 20.000 unidades exige processos de usinagem CNC de precisão estáveis, equipamentos controlados e inspeção repetível.
Visualizando a precisão micrométrica em indústrias de ponta
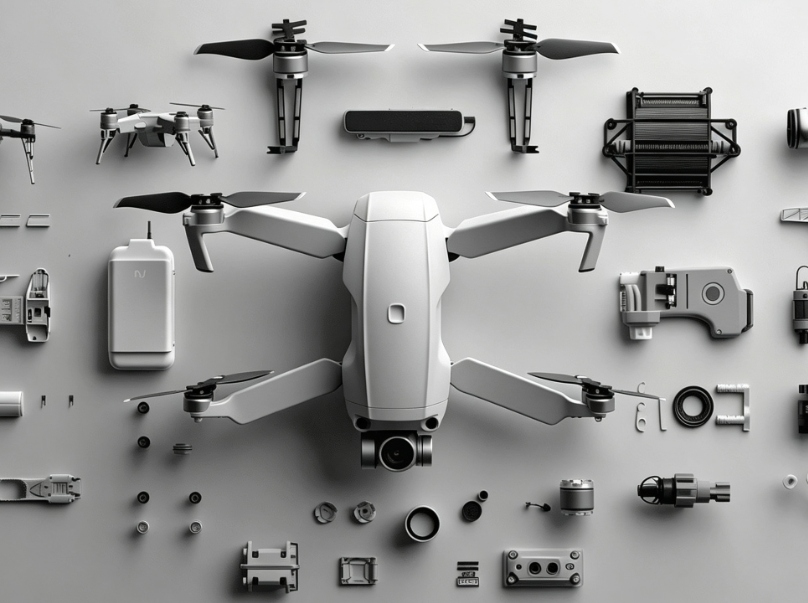
Em setores como a eletrônica 3C e a fabricação de drones, a usinagem CNC com tolerância em mícrons é fundamental para a integridade funcional.
- Componentes de ajuste por interferência: Muitos peças estruturais de UAV Exigem um encaixe por pressão onde as tolerâncias devem ser rigorosamente controladas. Usinagem CNC aeroespacial e de peças para UAVs: a usinagem CNC deve garantir que os componentes permaneçam seguros sob condições de voo com alta vibração.
- Blindagem de radiofrequência e gerenciamento térmico: Para dispositivos inteligentes de IA, a superfície de contato entre o dissipador de calor e o processador deve ser extremamente plana, frequentemente com rugosidade Ra inferior a 0,8 μm, para garantir uma transferência térmica eficiente. Isso exige usinagem CNC de alumínio de precisão e acabamento superficial cuidadosamente controlado.
- Continuidade estética: Em áudio profissional, os botões e painéis de interface de alta qualidade devem se encaixar perfeitamente no gabinete principal. A usinagem CNC de componentes de áudio deve eliminar desalinhamentos visíveis, preservando a textura, o acabamento e a qualidade tátil consistentes.
O Custo da Tolerância: Precisão vs. Facilidade de Fabricação
As equipes precisam definir a tolerância correta desde o início. Elas devem avaliar se ±0,01 mm realmente faz diferença para a funcionalidade ou se simplesmente aumenta o custo da usinagem CNC personalizada.
- Limites técnicos: A maioria das oficinas considera ±0,02 mm como padrão. Atingir ±0,01 mm exige trajetórias de ferramenta especiais, avanços mais lentos e verificações adicionais em cada etapa.
- Considerações sobre o tamanho do lote: Suportes simples ou chapas planas geralmente passam a ser estampados com precisão quando os volumes ultrapassam 5.000 unidades por mês. No entanto, peças com reentrâncias profundas ou formas 3D complexas continuam sendo usinadas por CNC, pois a estampagem não consegue reproduzir esses detalhes.
- Sensibilidade do material: a usinagem CNC de alumínio 6061 mantém-se estável em condições normais. Já a usinagem CNC de aço inoxidável e titânio exige maior atenção ao desgaste da ferramenta, ao acúmulo de calor e às correções de offset.
Oficinas com temperatura controlada e seleção de fluido refrigerante
O calor cria problemas reais para a usinagem CNC de precisão. Os materiais se expandem quando a temperatura varia. Uma mudança de 5°C na oficina pode esticar uma peça de alumínio de 100 mm em aproximadamente 0,011 mm. Esse movimento pode fazer com que a peça saia da tolerância antes mesmo de qualquer corte começar.
Mitigando o impacto da expansão térmica na usinagem CNC
As empresas que trabalham com tolerâncias rigorosas precisam ter uma visão clara de como o calor se propaga pela peça e pela máquina.
- Expansão da peça: O atrito durante o corte aquece o metal em um ponto específico. A peça se expande enquanto a ferramenta está em funcionamento e se contrai novamente ao esfriar.
- Crescimento do fuso: Fusos de alta velocidade geram calor dentro da carcaça. Esse calor desloca a ponta da ferramenta ao longo do eixo Z e cria uma deriva mensurável ao longo do tempo.
- Lógica de compensação: Máquinas avançadas leem a temperatura em pontos-chave. O controlador então ajusta a trajetória da ferramenta para corresponder ao tamanho real naquele momento.
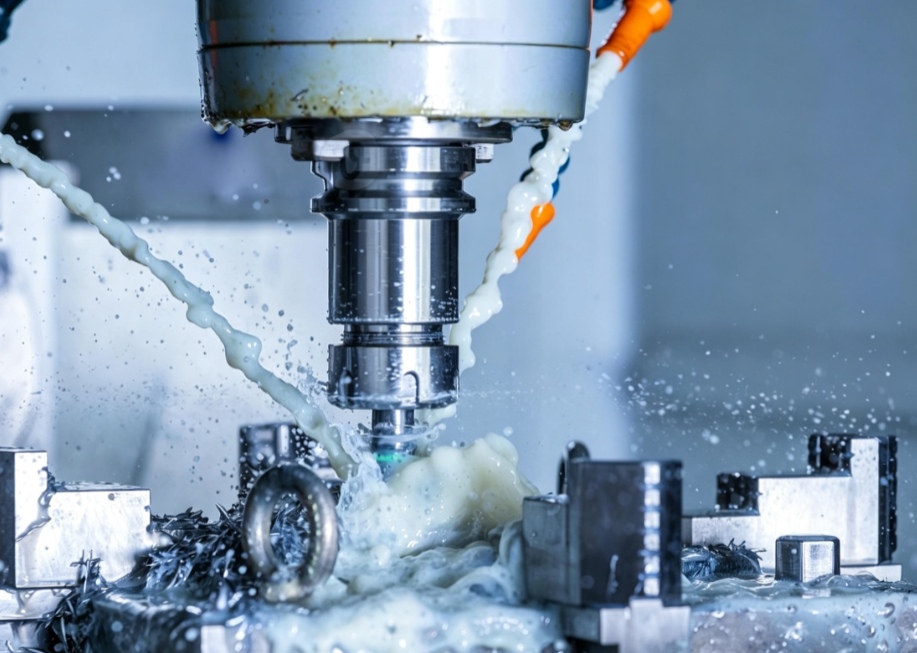
Controle Ambiental e Estratégias Avançadas de Resfriamento
Resultados consistentes dependem de manter toda a área de trabalho a uma temperatura uniforme. A máquina, a matéria-prima, as ferramentas e o ar permanecem dentro de uma faixa estreita.
- Oficinas com clima controlado: Na Rejin CNC, as linhas de alta precisão operam em salas com temperatura constante. Isso reduz as variações dimensionais causadas pelas mudanças na circulação do ar externo.
- Sistemas de refrigeração de alta pressão: O fluido refrigerante circula pelo fuso a até 1.000 PSI. Ele dissipa o calor da zona de corte imediatamente. Essa abordagem permite tolerâncias rigorosas e limita a quantidade de calor absorvida pela peça.
- Imersão estratégica do material: trabalhos críticos começam com o material em estoque, que permanece na oficina por 24 horas. O material atinge a mesma temperatura da máquina antes do início do trabalho.
Requisitos de hardware para saída de ultra-alta precisão
Nem mesmo softwares avançados conseguem compensar a baixa rigidez da máquina. Para manter uma precisão de ±0,01 mm, os equipamentos industriais de usinagem CNC devem resistir às forças de corte sem deflexão ou vibração excessivas.
Utilizando frotas de máquinas CNC de 5 eixos de alto desempenho
A seleção de equipamentos é um importante diferencial para compradores B2B que buscam serviços confiáveis de usinagem CNC personalizada.
- Usinagem integrada multieixos: máquina CNC de 5 eixos Centros de usinagem de marcas como a Mazak permitem o processamento de cinco lados de um componente complexo em uma única configuração. Isso reduz o erro cumulativo de posicionamento causado pela movimentação de uma peça entre múltiplos dispositivos de fixação de usinagem CNC de 3 eixos.
- Amortecimento superior: Bases robustas de ferro fundido e estruturas de guia rígidas proporcionam a estabilidade necessária para precisão. Usinagem e acabamentos CNC de superfície de Ra 0,8μm ou melhor.
- Estabilidade da rotação do fuso: Torque e velocidade do fuso estáveis reduzem a vibração harmônica e a trepidação durante a usinagem CNC de precisão micrométrica, especialmente em paredes finas, cavidades profundas e elementos com alta relação de aspecto.
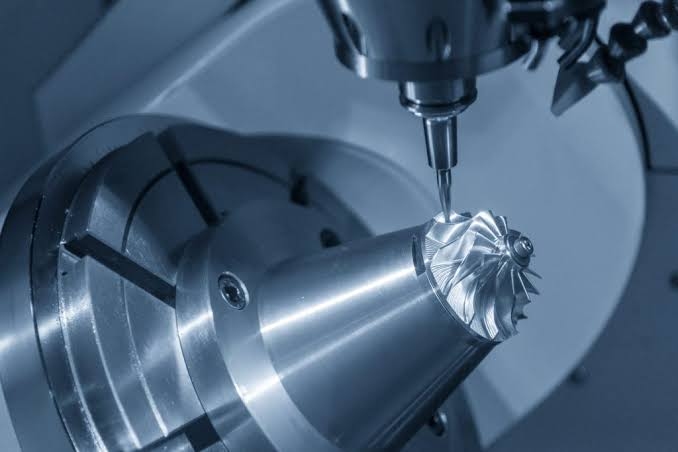
Compensação dinâmica do desgaste da ferramenta e estabilidade do fuso
Uma aresta de corte estável é essencial na usinagem CNC de produção, pois ferramentas desgastadas aumentam a pressão de corte, o calor e a variação dimensional.
- Sondagem em processo: Sondas automatizadas de ajuste de ferramentas verificam o desgaste após um número definido de peças. Se o diâmetro da ferramenta mudar em apenas alguns mícrons, o centro de usinagem CNC pode ajustar automaticamente o offset de usinagem.
- Ciclos de vida de ferramentas padronizados: em vez de utilizar ferramentas até a falha, usamos cronogramas de substituição preventiva baseados em dados verificados de vida útil das ferramentas. Isso permite usinagem CNC em lotes repetíveis em produções de até 10.000 unidades.
- Fixação rígida da peça: Dispositivos personalizados, placas de vácuo e grampos hidráulicos evitam movimentos e vibrações durante a usinagem CNC de alta velocidade e a usinagem CNC de geometria complexa.
Verificação de resultados com máquinas de medição por coordenadas Zeiss
A credibilidade de um fabricante de máquinas CNC depende da qualidade dos seus dados de inspeção. A Rejin CNC integra produção e verificação por meio de um sistema estruturado de controle de qualidade para usinagem CNC de precisão.
Verificação via CMM Zeiss e medição de perfil óptico
Paquímetros e micrômetros padrão não são suficientes para usinagem CNC de geometria 3D complexa ou para requisitos de concentricidade rigorosos.
- Precisão da CMM: Nossa CMM Zeiss cria um mapa digital do componente e verifica pontos no espaço tridimensional com capacidade de medição submicrométrica.
- Concentricidade e circularidade: Para peças usinadas em CNC na indústria automotiva, buchas de eixo e conectores de fluidos, os projetores de perfil óptico verificam roscas, circularidade e concentricidade para garantir um desempenho sem vazamentos.
- Opções de inspeção de 100%: A amostragem estatística é utilizada para muitas encomendas de usinagem CNC de precisão, enquanto projetos críticos de usinagem CNC para as áreas médica e aeroespacial podem receber inspeção de 100%.
Documentação da rastreabilidade para os setores automotivo e médico
A transparência é um requisito fundamental para a conformidade com as normas IATF 16949 para usinagem CNC automotiva e ISO 13485 para usinagem CNC médica.
- Relatórios FAIR detalhados: Todo novo projeto personalizado de usinagem CNC começa com um Relatório de Inspeção da Primeira Peça (FAIR, na sigla em inglês), que documenta cada dimensão crítica antes da produção em massa.
- Certificações de materiais: A rastreabilidade completa dos materiais está disponível para usinagem CNC em aço inoxidável 304 e 316, bem como para usinagem CNC em alumínio 6061 e 7075.
- Documentação de qualidade padronizada: Os clientes recebem relatórios dimensionais e registros de inspeção para cada lote, criando um histórico de auditoria claro para aplicações de usinagem CNC de precisão regulamentadas.
Casos de sucesso: Aplicações da precisão de ±0,01 mm
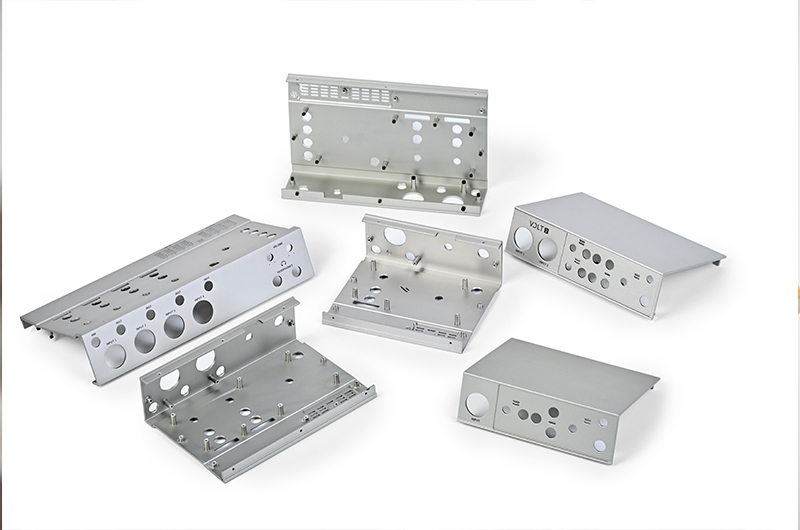
Estudo de Caso 1: Equipamento de Áudio Premium para uma Marca Europeia
- O desafio: Uma marca europeia de fones de ouvido precisava de caixas de alumínio. As peças tinham que ter um acabamento escovado impecável e um encaixe preciso de ±0,01 mm para o conjunto do driver interno.
- A solução: Combinamos torneamento CNC com fresagem e adicionamos usinagem CNC de precisão em alumínio, além de anodização automatizada. Uma etapa constante de escovação horizontal manteve a aparência e o tamanho uniformes em mais de 20.000 unidades por mês.
- Resultado: A marca registrou um aumento de 20% nas taxas de recompra. Os clientes notaram a melhoria na sensação ao toque e o melhor encaixe das peças.
Estudo de Caso 2: Conectores de Fluidos Automotivos para um Fornecedor de Nível 1
- O desafio: Um fornecedor automotivo de nível 1 precisava de conectores de aço inoxidável AISI 304 para um módulo de transferência de fluidos. As roscas internas e os ressaltos de vedação tinham que permanecer altamente concêntricos para que as peças não vazassem sob ciclos repetidos de pressão.
- A solução: Implementamos centros de usinagem CNC de 4 eixos que combinavam rosqueamento e retificação de precisão em uma única configuração. Cada peça passou por verificações com calibrador de plugue e inspeção óptica de perfil.
- Resultado: O lote piloto atingiu uma taxa de aprovação de 99,5%. A produção em massa por usinagem CNC foi iniciada em seguida, com entrega integral dentro do prazo.
Por que Partner com Rejin CNC?
Escolher um fornecedor envolve mais do que apenas capacidade de produção de máquinas; requer um parceiro de engenharia capaz de dar suporte à usinagem CNC de protótipos, usinagem CNC de baixo volume e usinagem CNC de alto volume.
- Mais de 23 anos de experiência técnica: Fundada por um engenheiro para engenheiros.
- Produção escalável: desde a usinagem CNC de protótipos de peça única até volumes de produção mensais de até 100.000 unidades.
- Integração vertical: Usinagem CNC interna, anodização automatizada, inspeção e suporte a DFM (Design for Manufacturing) sob o mesmo teto.
- Confiabilidade global: Atendemos mais de 8.000 clientes em mais de 150 países com sistemas de qualidade certificados pela IATF 16949.
Pronto para melhorar a precisão do seu produto?
- Email: info@rejincnc.com
- Phone:+86 13790500374
FAQ
P: Como a umidade e o calor afetam as tolerâncias de usinagem CNC em nível micrométrico?
A: As mudanças de temperatura fazem com que máquinas e peças se expandam ou contraiam. Isso leva a variações dimensionais durante os cortes. Oficinas com controle climático constante e software que ajusta a temperatura mantêm as tolerâncias em mícrons estáveis em trabalhos CNC.
P: Como a seleção de materiais afeta a tolerância alcançável na usinagem CNC?
A: O aço inoxidável e o titânio geram mais calor e desgastam as ferramentas mais rapidamente do que o alumínio 6061. As características do material determinam a resistência necessária da máquina, o método de resfriamento, as velocidades e a frequência de verificação.
P: Em que volume um comprador deve mudar da usinagem CNC para a estampagem?
A: Peças simples atingem o ponto de inflexão em aproximadamente 5.000 a 10.000 unidades. Peças com cavidades profundas, detalhes internos em 3D, superfícies complexas ou paredes irregulares geralmente permanecem apenas com usinagem CNC.
P: Por que a verificação por CMM é essencial para peças usinadas por CNC de alta precisão?
A: As ferramentas manuais não conseguem detectar formas complexas, planicidade, posições ou circularidade. As verificações por CMM fornecem provas digitais claras e são compatíveis com os registros IATF 16949 e ISO 13485.


 Eles eram









