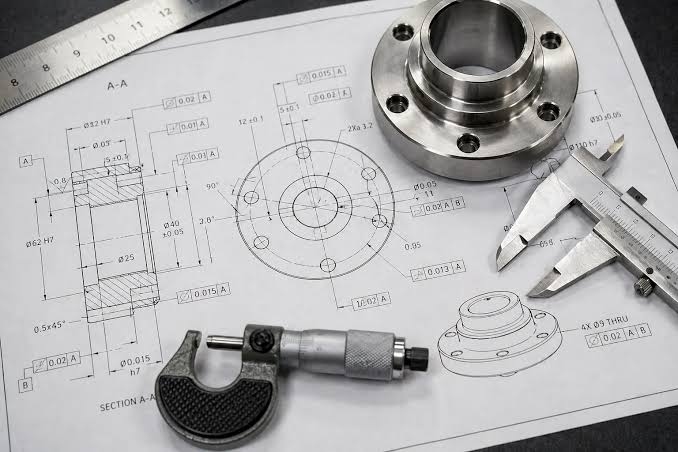
W świecie produkcji high-end różnica między wydajnym zespołem a awarią mechaniczną często mieści się w granicach kilku mikronów. Rejin CNCOd ponad 23 lat doskonalimy obróbkę CNC o wąskich tolerancjach i procesy obróbki CNC o wysokiej precyzji. Nasz zespół, z siedzibą w centrum produkcyjnym Dongguan, zarządza flotą ponad 100 zaawansowanych centrów obróbczych, dostarczając metalowe części o mikronowej precyzji dla sektorów od profesjonalnego sprzętu audio po systemy przepływów w przemyśle lotniczym i kosmicznym. Niniejszy przewodnik wyjaśnia wymagania techniczne niezbędne do utrzymania tolerancji ±0,01 mm w wielkoskalowych procesach obróbki CNC.
Definicja precyzji: Jak wygląda ±0,01 mm?
Tolerancja ±0,01 mm to około jedna siódma grubości pojedynczego ludzkiego włosa. Osiągnięcie jej w laboratorium to jedno; utrzymanie jej przy miesięcznej produkcji 20 000 sztuk wymaga stabilnych, precyzyjnych procesów obróbki CNC, kontrolowanego sprzętu i powtarzalnej kontroli.
Wizualizacja precyzji mikronów w zaawansowanych gałęziach przemysłu
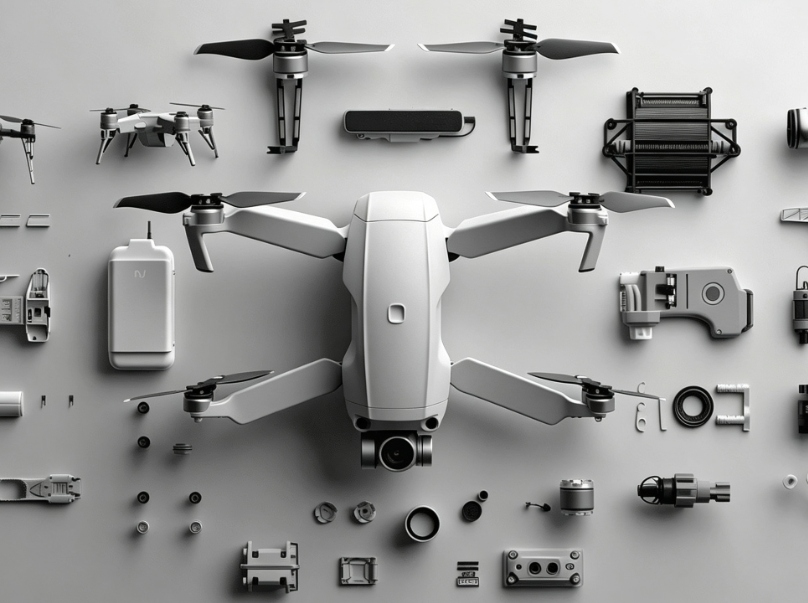
W branżach takich jak elektronika 3C i produkcja bezzałogowych statków powietrznych (UAV), obróbka CNC z tolerancją mikronową jest podstawą integralności funkcjonalnej.
- Komponenty pasowane wciskowo: Wiele Części konstrukcyjne bezzałogowego statku powietrznego Wymagają one pasowania wtłaczanego, w którym tolerancje muszą być ściśle kontrolowane. Obróbka CNC części do samolotów i bezzałogowych statków powietrznych (UAV) musi zapewnić bezpieczeństwo komponentów w warunkach lotu o wysokim poziomie wibracji.
- Ekranowanie RF i zarządzanie temperaturą: W przypadku inteligentnych urządzeń AI powierzchnia styku radiatora z procesorem musi być niezwykle płaska, często z tolerancją Ra 0,8 μm, aby zapewnić efektywny transfer ciepła. Wymaga to precyzyjnej obróbki aluminium CNC i starannie kontrolowanego wykończenia powierzchni.
- Ciągłość estetyczna: W profesjonalnym sprzęcie audio, wysokiej klasy pokrętła i panele interfejsu muszą być idealnie dopasowane do głównej obudowy. Obróbka CNC komponentów audio musi eliminować widoczne odchylenia, zachowując jednocześnie spójną fakturę, wykończenie i jakość dotykową.
Koszt tolerancji: precyzja kontra możliwość produkcji
Zespoły muszą wcześnie ustalić odpowiednią tolerancję. Muszą rozważyć, czy ±0,01 mm rzeczywiście ma znaczenie dla funkcjonalności, czy też po prostu podnosi cenę niestandardowej obróbki CNC.
- Progi techniczne: Większość warsztatów standardowo stosuje ±0,02 mm. Osiągnięcie ±0,01 mm wymaga specjalnych ścieżek narzędzi, wolniejszych posuwów i dodatkowych kontroli na każdym etapie.
- Kwestie wielkości partii: Proste wsporniki lub płaskie arkusze często przechodzą do precyzyjnego tłoczenia, gdy wolumen produkcji przekroczy 5000 sztuk miesięcznie. Jednak części z głębokimi kieszeniami lub złożonymi kształtami 3D pozostają w obróbce CNC, ponieważ tłoczenie nie jest w stanie odtworzyć tych detali.
- Wrażliwość materiału: obróbka CNC aluminium 6061 utrzymuje się na stabilnym poziomie w normalnych warunkach. Obróbka CNC stali nierdzewnej i tytanu wymaga jednak dokładniejszej obserwacji zużycia narzędzi, nagrzewania i korekt offsetu.
Warsztaty z kontrolowaną temperaturą i dobór chłodziwa
Ciepło stwarza realne problemy dla precyzyjnej obróbki CNC. Materiały rozszerzają się pod wpływem zmian temperatury. Zmiana temperatury w warsztacie o 5°C może rozciągnąć element aluminiowy o średnicy 100 mm o około 0,011 mm. Ten ruch może wypchnąć element poza tolerancję, zanim rozpocznie się cięcie.
Łagodzenie wpływu rozszerzalności cieplnej podczas obróbki CNC
Warsztaty, którym zależy na zachowaniu ścisłych tolerancji, potrzebują wyraźnego obrazu tego, w jaki sposób ciepło przemieszcza się przez część i maszynę.
- Rozszerzalność przedmiotu obrabianego: Tarcie podczas skrawania nagrzewa metal w jednym miejscu. Element rośnie podczas pracy narzędzia, a następnie kurczy się ponownie po ostygnięciu.
- Wzrost wrzeciona: Wrzeciona szybkoobrotowe generują ciepło wewnątrz obudowy. Ciepło to przesuwa końcówkę narzędzia wzdłuż osi Z i powoduje mierzalny dryft w czasie.
- Logika kompensacji: Zaawansowane maszyny odczytują temperaturę w kluczowych punktach. Następnie sterownik dostosowuje ścieżkę narzędzia do rzeczywistego rozmiaru w danym momencie.
Kontrola środowiska i zaawansowane strategie chłodzenia
Stabilne rezultaty zależą od utrzymania stałej temperatury w całym obszarze roboczym. Maszyna, surowiec, narzędzia i powietrze – wszystkie utrzymują się w wąskim zakresie.
- Klimatyzowane warsztaty: W Rejin CNC linie produkcyjne o wysokiej precyzji pracują w pomieszczeniach o stałej temperaturze. Pozwala to ograniczyć zmiany wielkości spowodowane zmianami powietrza zewnętrznego.
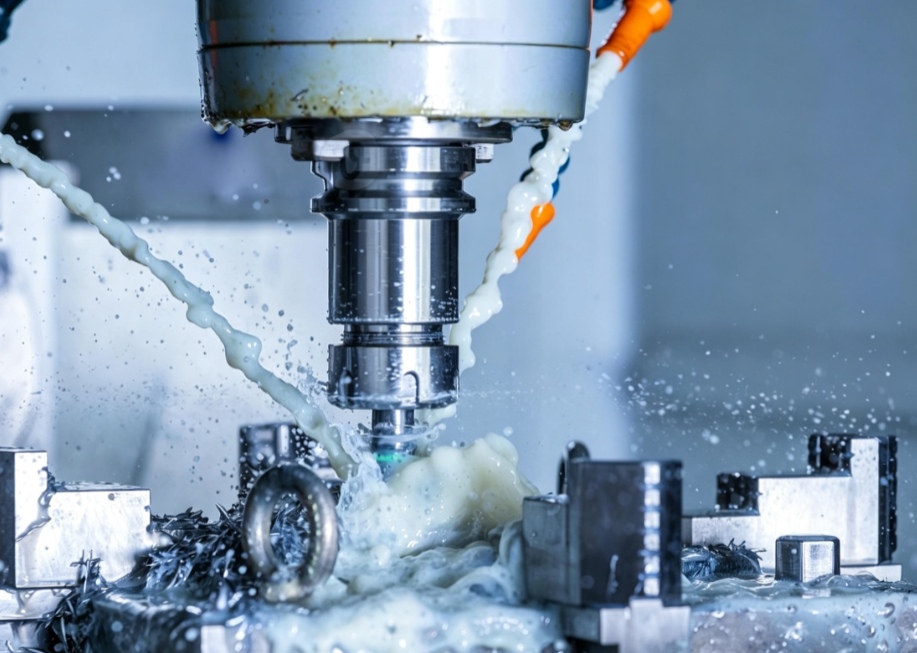
- Systemy chłodzenia wysokociśnieniowego: Chłodziwo przepływa przez wrzeciono pod ciśnieniem do 1000 PSI. Natychmiast odprowadza ciepło ze strefy skrawania. Takie podejście pozwala na zachowanie ścisłych tolerancji i ogranicza ilość ciepła pochłanianego przez część.
- Strategiczne namaczanie materiału: Kluczowe zadania rozpoczynają się od materiału, który pozostaje w warsztacie przez 24 godziny. Materiał osiąga tę samą temperaturę co maszyna przed rozpoczęciem pracy.
Wymagania sprzętowe dla wyników o ultrawysokiej precyzji
Nawet zaawansowane oprogramowanie nie jest w stanie zrekompensować słabej sztywności maszyny. Aby zachować tolerancję ±0,01 mm, przemysłowe urządzenia do obróbki CNC muszą być odporne na siły skrawania bez nadmiernych ugięcia i wibracji.
Wykorzystanie floty maszyn do obróbki CNC 5-osiowej o wysokiej wydajności
Wybór sprzętu stanowi główny czynnik różnicujący dla nabywców B2B poszukujących niezawodnych, niestandardowych usług obróbki CNC.
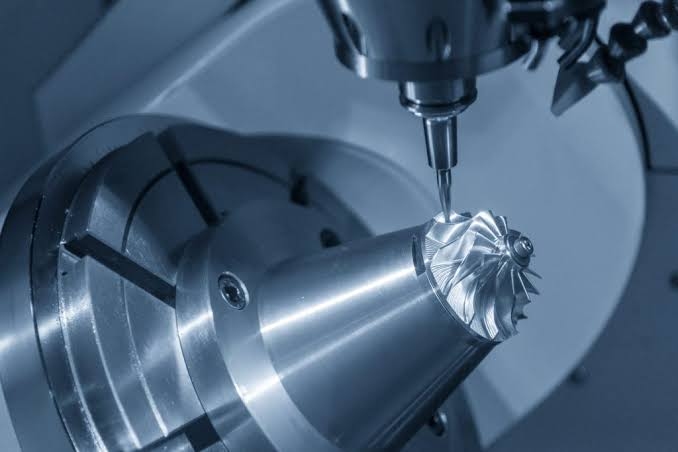
- Zintegrowana obróbka wieloosiowa: Obróbka CNC 5-osiowa Centra obróbcze marek takich jak Mazak umożliwiają obróbkę pięciu stron złożonego komponentu w jednym ustawieniu. Zmniejsza to kumulatywny błąd pozycjonowania spowodowany przemieszczaniem części między wieloma 3-osiowymi uchwytami obróbczymi CNC.
- Doskonałe tłumienie: ciężkie żeliwne podstawy i sztywne konstrukcje prowadnic zapewniają stabilność wymaganą do precyzyjnego działania obróbka powierzchni CNC i wykończenia o Ra 0,8μm lub lepszym.
- Stabilność obrotów wrzeciona: Stabilny moment obrotowy i prędkość wrzeciona redukują drgania harmoniczne i drgania podczas obróbki CNC z mikronową precyzją, szczególnie w przypadku cienkich ścianek, głębokich wnęk i elementów o dużym współczynniku kształtu.
Dynamiczna kompensacja zużycia narzędzi i stabilność wrzeciona
Podczas obróbki CNC niezbędna jest stabilna krawędź skrawająca, ponieważ zużyte narzędzia zwiększają ciśnienie skrawania, wytwarzają więcej ciepła i wytwarzają większe odchylenia wymiarowe.
- Sondowanie w trakcie procesu: Zautomatyzowane sondy ustawiające narzędzia sprawdzają zużycie po określonej liczbie części. Jeśli średnica narzędzia zmieni się zaledwie o kilka mikronów, centrum obróbcze CNC może automatycznie dostosować przesunięcie obróbkowe.
- Standaryzowane cykle życia narzędzi: Zamiast używać narzędzi aż do awarii, stosujemy harmonogramy wyprzedzającej wymiany oparte na zweryfikowanych danych dotyczących trwałości narzędzi. Umożliwia to powtarzalną obróbkę CNC w partiach produkcyjnych obejmujących 10 000 sztuk.
- Sztywne mocowanie: Specjalnie zaprojektowane uchwyty, płyty próżniowe i zaciski hydrauliczne zapobiegają ruchowi i wibracjom podczas szybkiej obróbki CNC i obróbki CNC o złożonej geometrii.
Weryfikacja wyników za pomocą współrzędnościowych maszyn pomiarowych firmy Zeiss
Producent maszyn CNC jest wiarygodny tylko na tyle, na ile wiarygodne są jego dane z inspekcji. Rejin CNC łączy produkcję i weryfikację poprzez ustrukturyzowany, precyzyjny system kontroli jakości obróbki CNC.
Weryfikacja za pomocą współrzędnościowej maszyny pomiarowej Zeiss i optycznego pomiaru profilu
Suwmiarki i standardowe mikrometry nie są wystarczające do obróbki CNC złożonej geometrii 3D lub do spełniania ścisłych wymagań dotyczących współosiowości.
- Dokładność CMM: Nasza maszyna CMM firmy Zeiss tworzy cyfrową mapę komponentu i weryfikuje punkty w przestrzeni trójwymiarowej z możliwością pomiaru z dokładnością submikronową.
- Koncentryczność i okrągłość: W przypadku części samochodowych obrabianych CNC, tulei wałów i złączy płynów, optyczne projektory profilowe weryfikują gwinty, okrągłość i koncentryczność, aby zapewnić szczelność.
- Opcje 100% kontroli: W przypadku wielu precyzyjnych zleceń obróbki CNC stosuje się próbkowanie statystyczne, natomiast projekty obróbki CNC w branży medycznej i lotniczej mogą być objęte 100% kontrolą.
Dokumentowanie identyfikowalności dla sektora motoryzacyjnego i medycznego
Przejrzystość jest kluczowym wymogiem zgodności z normą IATF 16949 dla obróbki CNC w przemyśle motoryzacyjnym i normą ISO 13485 dla obróbki CNC w przemyśle medycznym.
- Szczegółowe raporty FAIR: Każdy nowy projekt obróbki CNC rozpoczyna się od raportu z kontroli pierwszego artykułu, dokumentującego każdy krytyczny wymiar przed rozpoczęciem produkcji masowej.
- Certyfikaty materiałowe: Pełna identyfikowalność materiałów jest dostępna w przypadku obróbki CNC stali nierdzewnej 304 i 316, a także obróbki CNC aluminium 6061 i 7075.
- Standaryzowana dokumentacja jakościowa: Klienci otrzymują raporty wymiarowe i zapisy kontroli z każdą partią, tworząc przejrzysty ślad audytu dla regulowanych, precyzyjnych zastosowań obróbki CNC.
Historie sukcesu: zastosowania precyzji ±0,01 mm
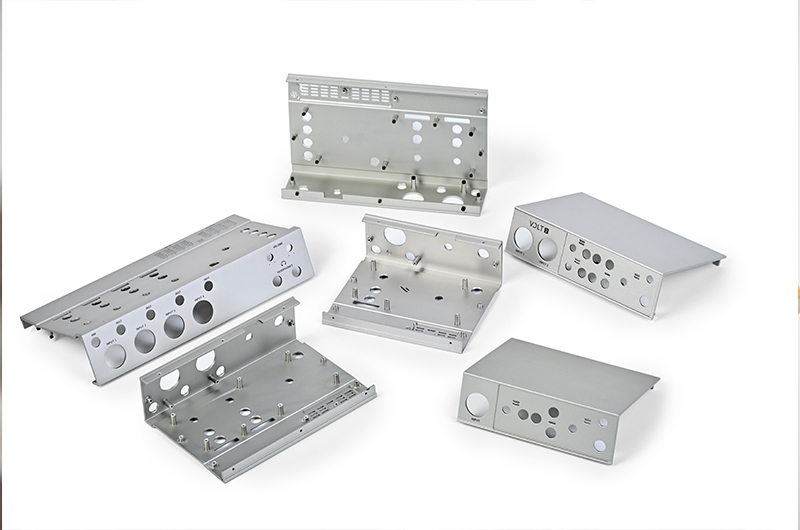
Studium przypadku 1: Sprzęt audio klasy premium dla europejskiej marki
- Wyzwanie: Europejska marka słuchawek potrzebowała aluminiowych obudów. Elementy musiały mieć czyste, szczotkowane wykończenie i zapewniać ścisłe dopasowanie z tolerancją ±0,01 mm do wewnętrznego zespołu przetworników.
- Rozwiązanie: Połączyliśmy toczenie CNC z frezowaniem, a następnie dodaliśmy precyzyjną obróbkę CNC aluminium oraz automatyczne anodowanie. Stały, poziomy proces szczotkowania pozwolił zachować jednolity wygląd i rozmiar ponad 20 000 sztuk miesięcznie.
- Rezultat: Wskaźniki ponownego zakupu wzrosły o 20 procent. Klienci zauważyli poprawę komfortu użytkowania i lepsze dopasowanie części.
Studium przypadku 2: Złącza do płynów samochodowych dla dostawcy Tier 1
- Wyzwanie: Dostawca branży motoryzacyjnej Tier 1 potrzebował złączy AISI 304 do modułu przesyłu płynów. Gwinty wewnętrzne i kołnierze uszczelniające musiały zachować wysoką koncentryczność, aby części nie przeciekały pod wpływem powtarzających się cykli ciśnienia.
- Rozwiązanie: Uruchomiliśmy 4-osiowe centra obróbcze CNC, które łączyły gwintowanie i precyzyjne szlifowanie w jednym ustawieniu. Następnie każda część przeszła kontrolę za pomocą sprawdzianu i optyczną inspekcję profilu.
- Rezultat: Partia pilotażowa osiągnęła wskaźnik zdawalności na poziomie 99,5%. Następnie rozpoczęto masową produkcję metodą obróbki CNC z dostawą na czas.
Dlaczego współpracować z Rejin CNC?
Wybór dostawcy wiąże się ze zwiększeniem wydajności maszyn; konieczny jest partner inżynieryjny, który będzie w stanie obsłużyć prototypową obróbkę CNC, obróbkę CNC małoseryjną i obróbkę CNC wielkoseryjną.
- Ponad 23 lata doświadczenia technicznego: Założona przez inżyniera dla inżynierów.
- Skalowalna produkcja: od szybkiego prototypowania pojedynczych sztuk metodą obróbki CNC do miesięcznej produkcji rzędu 100 000 sztuk.
- Integracja pionowa: wewnętrzna obróbka CNC, automatyczne anodowanie, kontrola i wsparcie DFM w jednym miejscu.
- Globalna niezawodność: Obsługujemy ponad 8000 klientów w ponad 150 krajach, posiadamy systemy jakości posiadające certyfikat IATF 16949.
Chcesz zwiększyć precyzję swojego produktu?
- Email: info@rejincnc.com
- Phone:+86 13790500374
Często zadawane pytania
P: Jak wilgotność i ciepło wpływają na tolerancje obróbki CNC na poziomie mikronów?
A: Zmiany temperatury powodują wzrost lub kurczenie się maszyn i części. Prowadzi to do przesunięć wymiarów podczas cięcia. Warsztaty ze stałą kontrolą klimatu i oprogramowaniem dostosowującym się do temperatury utrzymują stałe tolerancje mikronowe w obróbce CNC.
P: Jak dobór materiałów wpływa na osiągalną tolerancję obróbki CNC?
A: Stal nierdzewna i tytan generują więcej ciepła i zużywają narzędzia szybciej niż aluminium 6061. Cechy materiału określają wymaganą wytrzymałość maszyny, sposób chłodzenia, prędkości i częstotliwość kontroli.
P: Przy jakiej wielkości produkcji kupujący powinien przejść z obróbki CNC na tłoczenie?
A: Proste części osiągają punkt przełączania przy produkcji około 5000–10 000 jednostek. Części z głębokimi kieszeniami, wewnętrznymi detalami 3D, trudnymi powierzchniami lub nierównymi ściankami często pozostają wyłącznie w obróbce CNC.
P: Dlaczego weryfikacja CMM jest niezbędna w przypadku precyzyjnych części obrabianych CNC?
A: Narzędzia ręczne nie wykrywają skomplikowanych kształtów, płaskości, położenia ani okrągłości. Kontrole CMM zapewniają wyraźny dowód cyfrowy i obsługują zapisy zgodne z normami IATF 16949 i ISO 13485.


 Byli









