Dans les usines intelligentes modernes, les robots industriels réalisent des tâches d'assemblage à grande vitesse, des travaux de soudage de précision et la manutention de charges lourdes, le tout sur de longues périodes de travail en plusieurs équipes. Dans ces conditions exigeantes, le succès d'une ligne de production automatisée repose sur la robustesse et la fiabilité de chaque composant. Pour les ingénieurs en automatisation et les spécialistes de l'approvisionnement, le choix des fabricants de pièces d'usinage de précision est une décision cruciale qui transforme des plans numériques détaillés en pièces physiques fiables.
À CNC de RejinNous nous distinguons parmi les fabricants mondiaux de pièces usinées sur mesure par notre capacité à transformer des conceptions robotiques complexes en composants de haute précision, prêts pour la production. Nous combinons l'usinage multiaxes de pointe avec des retours d'information pratiques sur la conception en vue de la fabrication. Cette approche permet aux équipes d'ingénierie d'améliorer les performances structurelles et de maîtriser les coûts de production à mesure que les volumes augmentent.
Ingénierie du noyau : choix des matériaux et défis de conception en robotique
Les performances d'un robot industriel dépendent souvent de son poids total, de sa rigidité structurelle et de son inertie. Chaque gramme supplémentaire sur une articulation de bras robotisé augmente le couple requis des moteurs. Cette contrainte accrue accélère l'usure des composants et réduit les vitesses de fonctionnement possibles. La fabrication de pièces pour ces systèmes exige des choix de matériaux judicieux et des ajustements de conception pour supporter les charges dynamiques continues en conditions réelles d'utilisation en usine.
Exigences structurelles rigoureuses pour les composants robotiques
Avant le lancement de la production, les équipes d'ingénierie et les fabricants de pièces usinées qu'ils ont sélectionnés doivent examiner les contraintes dynamiques auxquelles la pièce sera soumise. Cette analyse oriente le choix des matériaux afin d'éviter les problèmes de fatigue lors de son utilisation.
- Rapport résistance/poids élevé : les pièces mobiles, comme les segments de bras robotiques et les coupleurs de liaison, doivent être légères afin de réduire les forces d’inertie. Parallèlement, elles doivent être suffisamment robustes pour supporter les pics de charge. L’aluminium 7075-T6 de qualité aérospatiale ou l’aluminium haute résistance 6061-T6 sont souvent parfaitement adaptés. Ces alliages offrent une excellente résistance à la traction et permettent de réduire le poids jusqu’à 60 % par rapport à l’acier de construction. En pratique, cette différence est flagrante lorsque les robots effectuent des cycles répétés pendant des journées de travail complètes.
- Amortissement des vibrations et résistance à la fatigue : les articulations des robots sont soumises à des arrêts et démarrages fréquents. Ces changements rapides génèrent des vibrations à haute fréquence susceptibles d’entraîner, à terme, l’apparition de microfissures près des angles de la structure. L’ajout de congés de transition généreux, avec des rayons de courbure de R1,5 mm à R3,0 mm, remplace les arêtes vives internes. Cette modification permet une répartition plus uniforme des contraintes et contribue à prolonger la durée de vie de la pièce en fonctionnement continu.
- Stabilité thermique et coefficients de dilatation compatibles : Les servomoteurs génèrent une chaleur localisée en fonctionnement. Cette chaleur provoque une dilatation thermique des carters environnants. Les fabricants expérimentés de pièces usinées pour la robotique sélectionnent des matériaux présentant des coefficients de dilatation thermique compatibles. Ils peuvent également intégrer des ailettes de refroidissement directement dans les carters de support moteur. Ces mesures préviennent le désalignement des roulements et assurent le bon fonctionnement des articulations malgré les variations de température lors de la production quotidienne.
Surmonter les défis critiques de l'usinage
L'obtention des niveaux de précision requis pour la robotique engendre des difficultés d'usinage spécifiques. Ces difficultés nécessitent un contrôle rigoureux des processus tout au long de l'atelier.
- Contrôle de la déformation des parois minces : De nombreux composants robotiques utilisent des parois de moins de 2,0 mm d’épaisseur pour réduire leur poids. Lors du fraisage à grande vitesse, les forces de coupe peuvent engendrer une déformation de ces sections minces. Il peut en résulter des imprécisions dimensionnelles ou des marques de vibration en surface. Notre équipe remédie à ce problème grâce à des passes de fraisage en avalant en plusieurs étapes et à des plaques de fixation sur mesure qui soutiennent les zones minces pendant l’usinage.
- Tolérances d'alésage inférieures au centimètre : Haute qualité Usinage CNC de l'articulation du bras robotisé L'usinage exige des alésages de paliers avec des tolérances aussi serrées que ±0,1 mm. Cette précision élimine tout jeu radial indésirable dans l'assemblage. Des barres d'alésage stables, des vitesses de broche contrôlées et un environnement d'atelier à température régulée contribuent à maintenir la précision lors des passes finales sur la pièce.
- Accès aux géométries complexes : Les machines trois axes standard peinent à usiner des formes organiques, telles que des canaux de fluide internes ou des supports de capteurs intégrés. Ces caractéristiques nécessitent souvent plusieurs réglages sur des équipements plus simples, ce qui engendre des erreurs d’alignement. Les fournisseurs de pièces d’automatisation spécialisées privilégient quant à eux les configurations multi-axes. Les machines CNC 5 axes réalisent des pièces complexes en une seule opération et préservent la précision globale.
Comprendre la dynamique de production : usinage CNC vs procédés alternatifs
À mesure qu'un projet de robotique prend de l'ampleur, les concepteurs de matériel comparent les méthodes de fabrication afin de trouver le choix le plus pratique pour les volumes prévus.
Détermination des seuils de rentabilité économique et technique
Le choix entre l'usinage CNC et des options comme l'emboutissage ou le moulage sous pression dépend des volumes de production et des détails de conception.
- Seuil de décision relatif au volume de production : Pour les supports structurels complexes, une production d'environ 5 000 unités par mois marque souvent le passage de l'usinage CNC à l'emboutissage de tôle. En deçà de ce seuil, les fabricants de pièces usinées en petites séries offrent un meilleur rapport qualité-prix. Ils évitent ainsi les coûts élevés liés à l'outillage rigide. Pour les supports à parois minces plus simples, produits à plus de 5 000 unités par mois, l'emboutissage peut s'avérer plus économique malgré des délais de préparation d'outillage plus longs.
- Amortissement des coûts d'outillage vs. coûts de mise en route : Les moules de fonderie sous pression et d'emboutissage nécessitent des investissements initiaux importants, souvent entre 8 000 et 30 000 $ ou plus. Leur fabrication prend également plusieurs semaines. L'usinage CNC, en revanche, présente des coûts de mise en route moindres et démarre rapidement à partir d'un fichier CAO numérique. Cette méthode convient au prototypage de supports de robots sur mesure, aux petites séries et aux commandes industrielles diversifiées en faibles volumes, fréquentes dans le secteur de l'automatisation.
- Préservation de l'intégrité mécanique : Les métaux coulés présentent parfois une porosité interne et de petits vides. Ces défauts peuvent réduire la résistance des pièces soumises à de fortes charges cycliques. L'usinage CNC est réalisé à partir de billettes métalliques extrudées. Ce procédé préserve la structure granulaire et les propriétés mécaniques d'origine de l'alliage. Les pièces offrent ainsi une fiabilité accrue dans les applications robotiques à fortes contraintes, et ce, sur de longues périodes.
Rmachine CNC Ingénierie : Études de cas et valeur quantifiable
Chez Rejin CNC, nous mesurons notre savoir-faire en fabrication par la performance des pièces livrées sur le terrain. Le succès repose sur l'expérience pratique, et non uniquement sur les compétences théoriques.
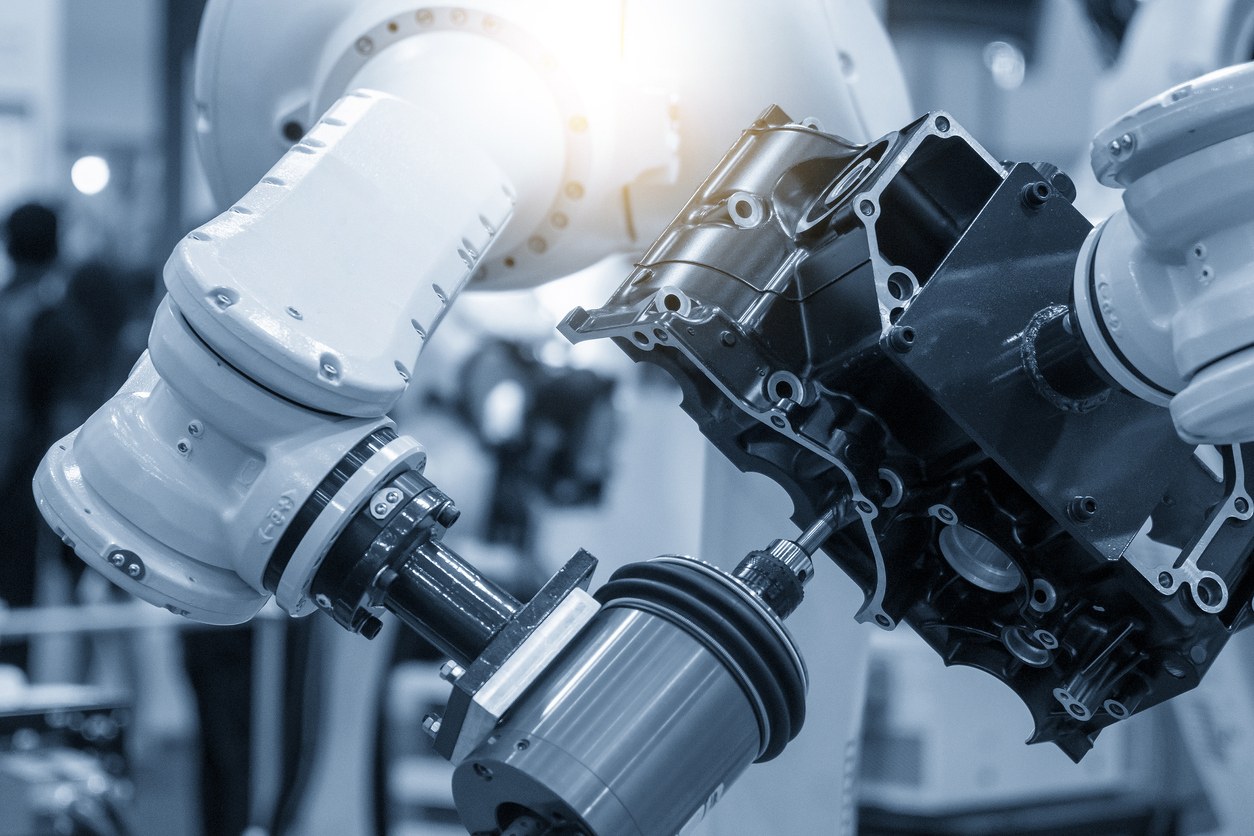
Étude de cas : Optimisation des mécanismes d'articulation à charge utile élevée
Nous avons travaillé avec un intégrateur européen de premier plan dans le domaine de l'automatisation industrielle sur les composants de leurs dernières articulations de bras robotiques à charge utile lourde.
- Le client et le défi : L’équipe souhaitait améliorer le support d’une articulation multi-axes. Leur première conception utilisait de l’acier moulé, ce qui alourdissait considérablement la structure et limitait la capacité de charge du bras. Ils recherchaient une solution plus légère et plus résistante en aluminium pour l’assemblage par usinage CNC de l’articulation du bras robotique. La conception exigeait une tolérance d’alésage critique de H7 (+0,015 mm / -0 mm) pour un fonctionnement fiable des roulements.
- Solution technique : Notre bureau d’études, fort d’une solide expérience dans la fabrication de pièces usinées robustes, a réalisé une étude approfondie de la faisabilité de la fabrication. Nous avons suggéré de remplacer la pièce moulée en acier par une pièce monobloc usinée en aluminium 7075-T6 de qualité aéronautique. Avec Rejin CNCusinage 5 axesNous avons ainsi fabriqué le boîtier en une seule opération. Cette approche a permis d'éliminer les problèmes d'alignement qui surviennent lorsque les pièces passent d'une machine à l'autre.
- Échelle et résultats quantifiables :
- Réduction du poids : La masse articulaire a diminué de 28 % tandis que la rigidité structurelle est restée aux niveaux requis.
- Prototypage rapide : des premiers échantillons fonctionnels sont parvenus au laboratoire du client en 5 jours pour être testés.
- Production de masse à grande échelle : La conception a permis une transition fluide vers des séries mensuelles de 1 200 unités. Les taux de réussite dimensionnelle sont restés constants à 99,6 % ou plus d’un lot à l’autre.
Services techniques : Notre arsenal de fabrication et notre assurance qualité
La production de pièces complexes pour l'automatisation industrielle nécessite du personnel qualifié, des équipements modernes et des contrôles de qualité constants.
Infrastructure, inspection et évolutivité
Nos processus accompagnent nos clients depuis les premières phases de prototypage jusqu'à la production à grande échelle.
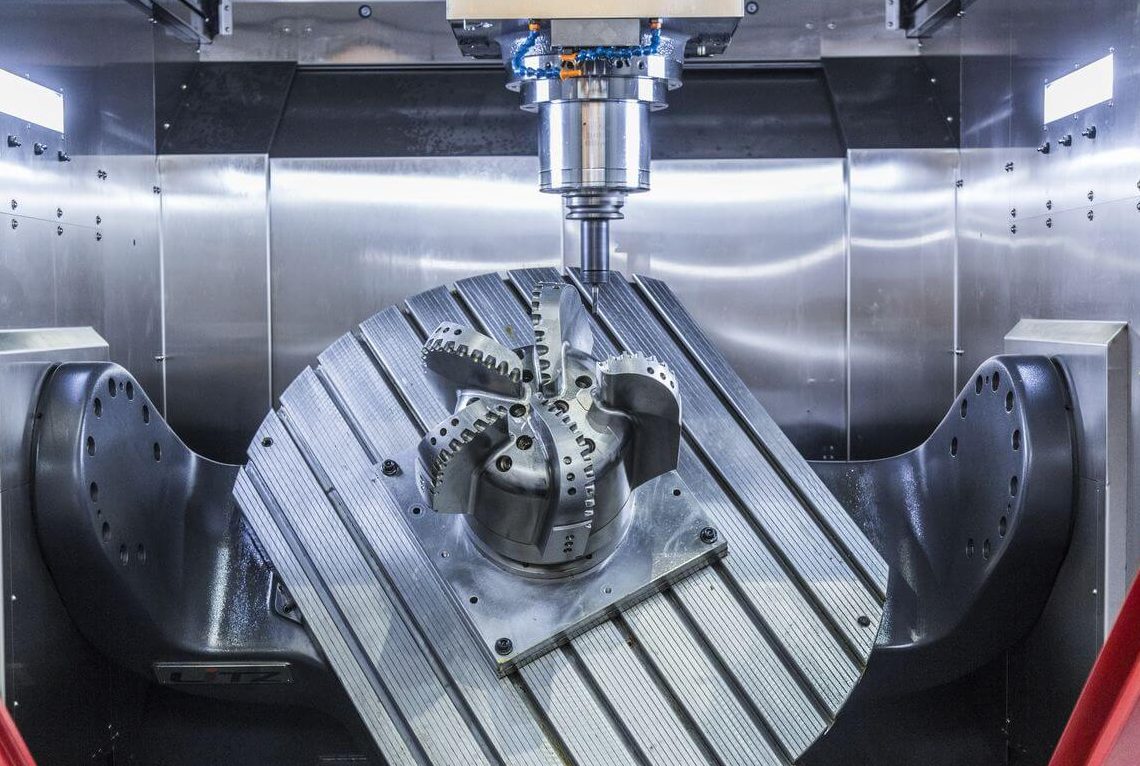
- Parc de machines multi-axes Mazak de pointe : Notre usine dispose de plus de 100 machines hautes performances, dont des centres d’usinage CNC Rejin 5 axes et 4 axes. Nos équipements permettent d’atteindre des tolérances jusqu’à ±0,1 mm. Grâce à ces atouts, nous sommes un partenaire fiable pour la fabrication de pièces usinées et un fournisseur de premier plan de composants d’automatisation de précision.
- Inspection du premier article (IPA) et métrologie : Nous effectuons une inspection rigoureuse du premier article avant le lancement de la production. Notre équipe qualité utilise des machines à mesurer tridimensionnelles, des comparateurs pneumatiques numériques et des comparateurs optiques. Ces outils permettent de vérifier les dimensions critiques et de garantir la précision.
- Quantités minimales de commande et délais de livraison modulables : la production s’adapte aux différentes phases du projet. Les quantités minimales de commande commencent à 10 à 50 pièces pour les supports de robots sur mesure et les prototypes. La capacité atteint 20 000 pièces usinées par mois pour les volumes plus importants.
Collaborez avec Rejin CNC pour la fabrication de robots haute performance
L'automatisation industrielle exige des solutions d'ingénierie robustes et précises. Collaborer avec des fabricants expérimentés de pièces d'usinage de précision comme Rejin CNC garantit que les supports de robots, les logements d'articulations et les liaisons structurelles sur mesure répondent aux tolérances les plus strictes. Il en résulte des systèmes robotiques plus fiables et plus performants au quotidien.
Prêt à passer à l'étape suivante avec votre prochain projet de robotique ?
- Email: info@rejincnc.com
- Phone:+86 13790500374
FAQ (questions fréquentes)
Q : Pourquoi l'usinage CNC 5 axes est-il préféré à l'usinage 3 axes pour les composants d'articulation de bras robotisés ?
A : L'usinage 5 axes permet à l'outil de coupe d'atteindre la pièce sous de nombreux angles en une seule opération. Ceci réduit les erreurs de positionnement dues aux repositionnements sur les machines 3 axes. Cette méthode en une seule opération garantit l'alignement pour l'usinage CNC complexe des articulations de bras robotisés, notamment au niveau des alésages de roulements et des surfaces de montage.
Q : Quelle est l'exigence typique de rugosité de surface (Ra) pour les articulations robotiques dynamiques, et comment est-elle obtenue ?
A: Les joints dynamiques nécessitent généralement une rugosité de surface Ra de 0,8 μm ou moins. Cette finition réduit le frottement et l'usure des joints. En tant que fabricant leader de pièces usinées en métal, nous atteignons ce niveau grâce à des étapes de tournage ou de fraisage de précision. Des traitements ultérieurs, tels que le microbillage et l'anodisation contrôlée, parachèvent la surface.
Q : Comment Rejin CNC assure-t-elle la constance dimensionnelle sur une série de production en grande série de pièces robotiques ?
A : Nous commençons par l'inspection du premier article et poursuivons avec des contrôles réguliers en cours de production à l'aide d'outils calibrés. Les centres d'usinage à température contrôlée limitent la dilatation thermique. Ces étapes garantissent la constance des tolérances tout au long des séries de production.
Q : Pouvez-vous usiner des alliages spécialisés à haute température ou des plastiques techniques pour des composants robotiques ?
R : Oui. Outre l'aluminium aérospatial, nous travaillons avec des aciers inoxydables, des alliages de titane et des plastiques techniques comme le PEEK et le Delrin. Ces matériaux répondent aux exigences de légèreté, de faible friction ou de résistance chimique des applications robotiques.


 Ils étaient









