
لماذا تُعد قطع الألومنيوم المشغّلة بـ CNC الخيار الأمثل للدراجات الجبلية الكهربائية الثقيلة
-
Eren
- 17 يوليو 2026
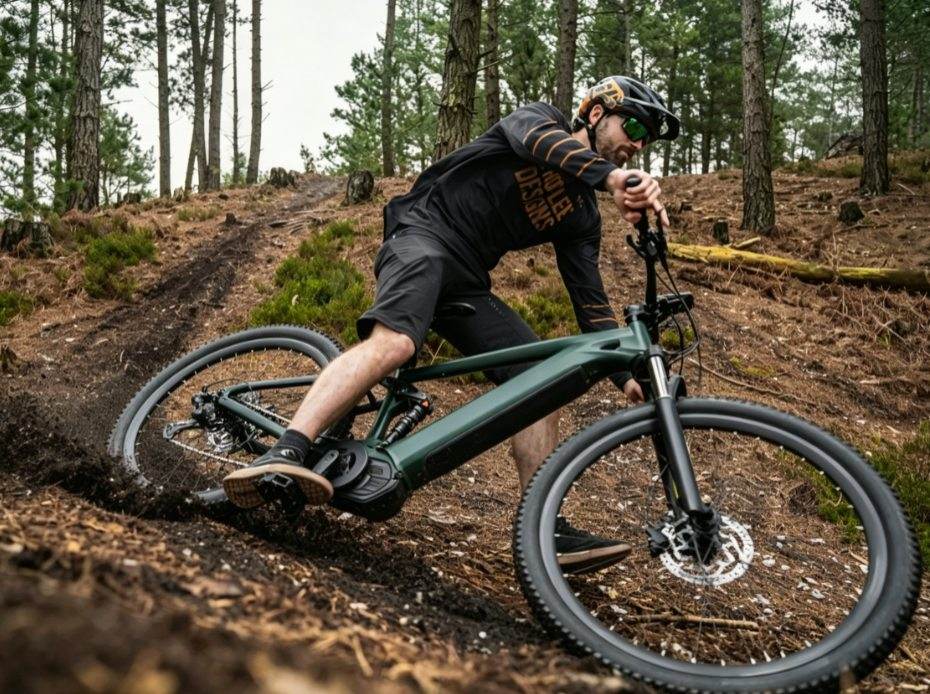
يُغيّر صعود الدراجات الجبلية الكهربائية (E-MTBs) صناعة ركوب الدراجات، إذ يستمتع الراكبون بسرعات أعلى ويصلون إلى مسارات أصعب من ذي قبل. ومع ذلك، تُحمّل المحركات الوسطية، وبطاريات الأنبوب السفلي المدمجة، والهياكل المعزّزة إجهادًا ثقيلًا على مكوّنات لا تحتملها التصاميم القديمة. وتتعاون شركات الدراجات الكهربائية حول العالم اليوم مع مصنّعين متعاقدين مثل Rejin CNC. يبحثون عن قطع متينة تُبقي الوزن منخفضًا مع تلبية متطلبات قاسية.
التطوّر الإنشائي لدراجات E-MTB الحديثة
يُغيّر إضافة منظومة دفع كهربائي القوى المؤثّرة على هيكل الدراجة وأجزائها المتحركة.
عبء وزن الدراجة الكهربائية والحمل الميكانيكي
يحتاج المهندسون إلى فهم هذه التغيّرات في القوى عند اختيار أسلوب تصنيع المكوّنات المهمة.
- تراكم الكتلة غير المعلّقة: تزن دراجة المسارات غير الكهربائية النموذجية من 13 kg إلى 15 kg، في حين يبلغ وزن دراجات E-MTB كاملة التعليق الحديثة غالبًا من 23 kg إلى 26 kg بسبب المحرك والبطارية. ويستدعي هذا الوزن الإضافي هياكل دعم أمتن مصنوعة من قطع ألومنيوم متينة مشغّلة بـ CNC.
- تدفّق عزم ديناميكي مرتفع: تُولّد المحركات الوسطية عزمًا من 85Nm إلى 90Nm عند حامل المحور السفلي مباشرةً، ويعني هذا العزم أن قطعًا شديدة التحمّل قطع MTB المشغّلة بـ CNC ضرورية لتجنّب شقوق الكلال في مكوّنات الدراجات العادية.
- ارتفاع طاقة الصدم: تنمو الطاقة الحركية مع الكتلة، وعندما تصطدم دراجة E-MTB بالصخور أو تهبط من مرتفع، ترتفع قوى الصدم بحدّة. وتساعد قطع MTB المشغّلة بـ CNC المتينة هذه الدراجات على مقاومة الانحناء في الظروف القاسية.
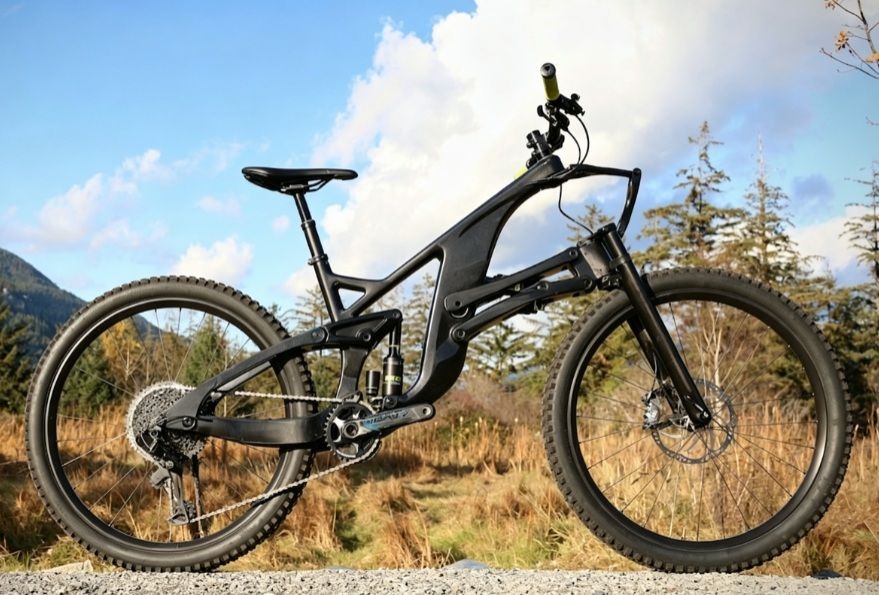
التحديات الهندسية: لماذا تقصُر أساليب التصنيع التقليدية عن تلبية احتياجات E-MTB
عند نمو أحجام الإنتاج، كثيرًا ما تناقش فرق المشتريات الاختيار بين الصبّ بالقالب، وختم المعادن، والطحن متعدد المحاور.
حدود الإخفاق في الصبّ بالقالب والختم
قد يُضعف اختيار الأسلوب الخاطئ القطع أو يؤدي إلى إنفاق مبدّد.
- المسامية الداخلية مقابل التجانس الإنشائي: يميل الصبّ بالقالب إلى إحداث جيوب هوائية دقيقة داخل المعدن، وتشكّل هذه الجيوب نقاط إجهاد تحت الأحمال الثقيلة. وتتجنّب قطع الألومنيوم المشغّلة بـ CNC هذه المشكلة لأنها تُستخرج من كتل صلبة ذات بنية حبيبية متساوية.
- عتبة تكلفة التجهيزات (10,000+ وحدة): يعمل ختم المعادن جيدًا للحوامل المسطّحة الأساسية عند الأحجام الكبيرة، لكن تكاليف القوالب كثيرًا ما تتجاوز $15,000، ممّا يجعله غير عملي لدفعات أقل من 5,000 إلى 10,000 وحدة، فيبقى تشغيل قطع MTB بـ CNC الخيار العملي في هذا النطاق.
- الانحراف تحت الإجهاد العالي: لا تستطيع القطع المختومة تغيير سماكة الجدران لتقوية مناطق حرجة مع إبقاء مناطق أخرى خفيفة، فتنثني أثناء المنعطفات الحادة بسرعة. وتتعامل قطع الألومنيوم المشغّلة بـ CNC مع هذه الأحمال بصورة أفضل بفضل تصميمها المطحون.
الحاجة إلى أشكال هندسية معقدة متعددة المحاور
لا يترك التكامل الحديث للهيكل أي مجال للخطأ الهندسي، ما يستدعي تشغيلًا بتفاوتات ضيقة.
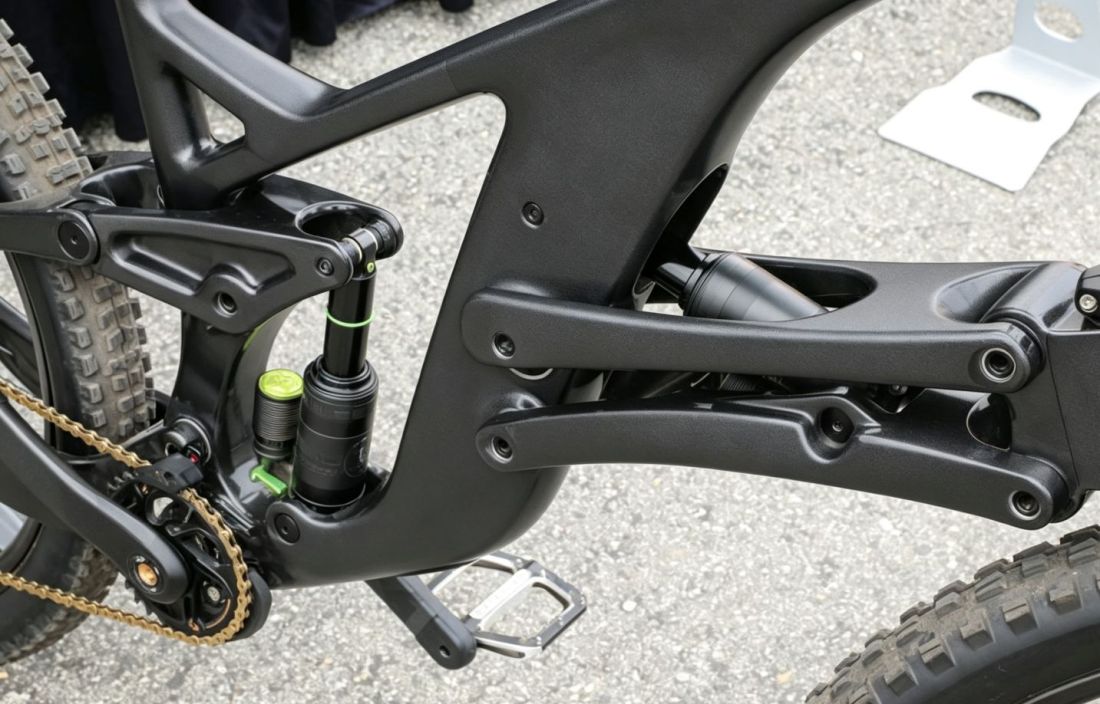
- حجرات دمج المحرك المعقدة: تتطلب حوامل المحركات الوسطية مقاطع معقدة 3D، وتجاويف عميقة، وقنوات تمرير داخلية دقيقة للكابلات وحزم الأسلاك ومجاري التبريد، ممّا يجعلها مرشّحة مثالية لتشغيل قطع MTB متعددة المحاور بـ CNC.
- تفاوتات ضيقة للتجاويف (±0.005mm): يجب أن تحافظ تجاويف محامل محاور التعليق على تفاوتات بُعدية صارمة لضمان دوران سلس وإزالة اللعب الإنشائي أو الصرير تحت الأحمال الشعاعية الثقيلة، وهي سمة قياسية في قطع الألومنيوم المشغّلة بـ CNC والمصمّمة بدقة.
- تحسين سماكة الجدران: تتطلب المكوّنات المتقدمة تعديلات مستمرة في السماكة — سماكة عالية قرب لوالب التركيب لمنع تجرّدها، وسماكة رقيقة على امتداد الجدران الإنشائية لتقليل الوزن — ولا يتحقق ذلك إلا بالطحن متعدد المحاور لقطع MTB المتقدمة المشغّلة بـ CNC.
أداء المواد: لماذا تسيطر قطع الألومنيوم المشغّلة بـ CNC على سوق E-MTB
يشكّل اختيار المادة أساس بناء الدراجات عالية الأداء، وتقدّم سبائك الألومنيوم مزيجًا جيدًا من الوزن والتكلفة وخصائص المتانة.
مقاومة الكلال لسبيكتي 6061-T6 مقابل 7075-T6
تواجه قطع الدراجات أحمالًا مختلفة، وهو ما يستدعي أنواعًا محددة من الألومنيوم.
- ألومنيوم 6061-T6 للأغلفة المعقدة: يوفّر 6061-T6 قابلية لحام جيدة إلى جانب مقاومة ثابتة للتآكل ومتانة عالية ضد الكسر، ويُعد الخيار الأول لأغلفة المحركات التفصيلية وأغطية البطاريات المصنوعة كقطع ألومنيوم إنشائية مشغّلة بـ CNC.
- ألومنيوم 7075-T6 لأقصى مقاومة شد: الزنك هو عنصر السبائك الرئيس هنا، وتصل مقاومة الشد في 7075-T6 إلى 570 MPa متجاوزةً العديد من الفولاذات الإنشائية، ويناسب وصلات التعليق عالية الإجهاد، والأقراص المسنّنة، وحلقات السلسلة ضمن منظومة قطع MTB الراقية المشغّلة بـ CNC.
- معايير مقاومة الخضوع: تصمد قطع الألومنيوم المشغّلة بـ CNC المستخرجة من كتل مطروقة معتمدة أمام إجهادات متكررة تتجاوز حدود الكلال في القطع المصبوبة بالقالب الشائعة.
أكسدة كهربائية متقدمة لبيئات الطرق الوعرة عالية البلى
التشطيبات السطحية يجب أن توفّر حماية متينة ضد العوامل البيئية، وشظايا الصخور، والاحتكاك المستمر.
- الأكسدة الكهربائية الواقية من النوع II: تبني هذه العملية الكيميائية طبقة أكسيد مضبوطة (بعمق 15 إلى 25 ميكرون عادةً) تُدمج اللون في عمق مسام سطح الألومنيوم، بما يضمن مقاومة قطع الألومنيوم المشغّلة بـ CNC للبهتان وأضرار الخدش.
- الأكسدة الكهربائية الصلبة من النوع III لمناطق الاحتكاك العالي: بالنسبة لمحاور التعليق ومكوّنات نقل الحركة، توفّر طبقة صلبة (تتجاوز 50 ميكرون) صلابة سطحية تضاهي فولاذ الأدوات المُصلَّد، ما يقلّل البلى الكاشط على قطع MTB الحرجة المشغّلة بـ CNC.
- مقاومة تآكل رذاذ الملح: تضمن المعالجات السطحية المتخصصة بقاء قطع الألومنيوم الإنشائية المشغّلة بـ CNC محمية من الرطوبة والطين وأملاح الطرق الشتوية، مانعةً التآكل الجلفاني على مدى دورات حياة طويلة.
حلول Rejin CNC: مكوّنات دقيقة مصمّمة لدراجات E-Bike عالية العزم
بصفتها شريكًا تصنيعيًا متوافقًا مع متطلبات القطاع، تحوّل Rejin CNC المخططات الهندسية إلى مكوّنات دراجات عالية المتانة، مستفيدةً من مسارات إنتاج متقدمة لحلّ تحديات التصميم الرئيسة في الدراجات الكهربائية.
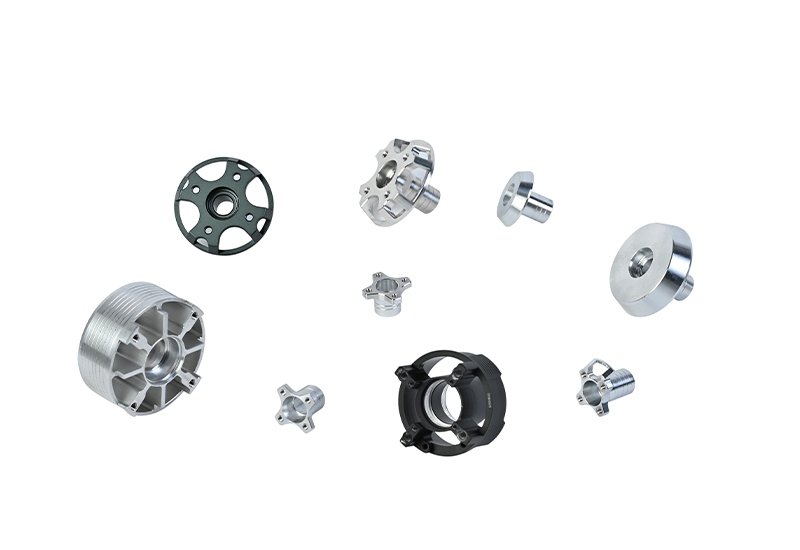
أغلفة المحركات الوسطية ومبددات الحرارة
تُعد الإدارة الحرارية والحماية الإنشائية حاسمتين عند عمل المحركات الكهربائية تحت أحمال ذروة مطوّلة.
- تبديد حراري محسّن: تُعظّم زعانف التبريد المطحونة بدقة لدينا مساحة التلامس مع تدفّق الهواء المحيط، فتمنع الاختناق الحراري وتُبقي إلكترونيات المحرك ضمن درجات التشغيل المثلى عبر قطع MTB المتقدمة المشغّلة بـ CNC.
- حوامل سفلية مقاومة للصدم: نُشغّل أغطية هياكل المحركات وقطع ألومنيوم متينة بـ CNC لتحمّل ضربات الصخور المباشرة وصدمات المسارات، حمايةً لعلب التروس الداخلية من أضرار إنشائية مكلفة.
- واجهات مُحكمة دقيقة: تضمن أخاديد الإحكام المشغّلة بخشونة سطح أقل من Ra 0.8μm تلاؤمًا مانعًا للماء، فتحمي الإلكترونيات الداخلية من الغسيل بالماء عالي الضغط وتسرّب الطين.
وصلات التعليق عالية الإجهاد وأذرع التأرجح
تتعرض وصلات التعليق الخلفي لالتواءات شدّ متعددة الاتجاهات عندما يقود الراكب في تضاريس وعرة خارج الطرق المعبّدة.
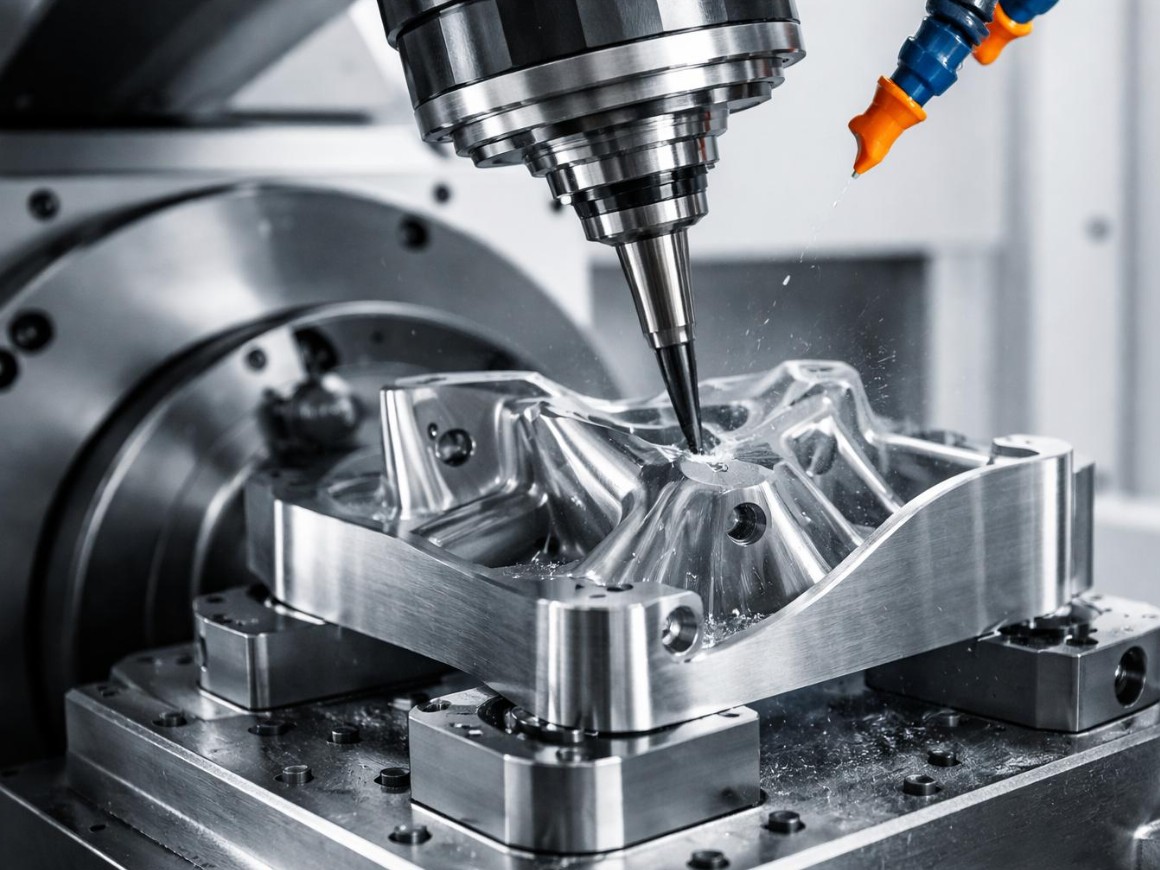
- طحن الوصلات بكتلة واحدة بـ CNC: تطحن Rejin CNC وصلات التعليق التدريجية الحرجة من كتلة واحدة من ألومنيوم 7075-T6، فتُلغي اللحامات الإنشائية لتحسين المتانة والصلابة في قطع الألومنيوم الراقية المشغّلة بـ CNC.
- دقة المحاذاة المتوازية: تضمن إعدادات التشغيل لدينا بقاء تجاويف المحامل اليمنى واليسرى متوازية تمامًا، ما يمنع التآكل المبكر للمحامل وتصلّب ممتصّ الصدمات الخلفي في جميع قطع MTB المشغّلة بـ CNC.
- التجويف الخفيف وتقليل الوزن: باستخدام مسارات طحن تكيّفية 3D نُزيل المادة غير الحرجة لإبقاء المكوّنات خفيفة دون المساس بالسلامة الإنشائية.
التوريد الاستراتيجي بين الشركات: قابلية التوسّع، والمعدات، ومؤشرات التصنيع
بالنسبة لمديري المشتريات، تُعد موثوقية سلسلة التوريد، وقدرات معدات التصنيع، ومراقبة الجودة المعتمدة على القدر نفسه من الأهمية التي لتصميم القطعة.
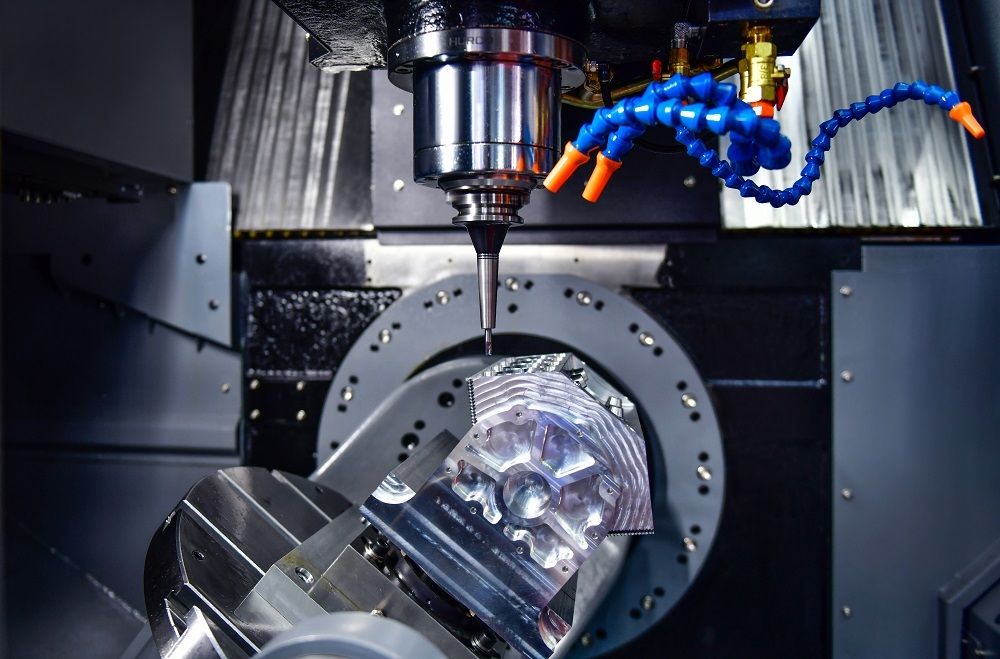
ماكينات المحاور المتعددة والطاقة الإنتاجية
صُمّم خط الإنتاج المتقدم لدينا لدعم النماذج الأولية السريعة وصولًا إلى دفعات الإنتاج التجاري عالية الحجم.
- مراكز تشغيل متعددة المحاور راقية: تُشغّل منشأتنا أكثر من 100 ماكينة CNC متقدمة، من ضمنها ماركات متميزة مثل Mazak وDMG MORI، ما يتيح لنا إنجاز قطع MTB المشغّلة بـ CNC المعقدة متعددة الجوانب بأقل عدد من الإعدادات.
- قابلية توسّع مرنة في الحجم: نحافظ على إطار إنتاج رشيق بلا حد أدنى صارم للطلب (MOQ) لاختبار النماذج الأولية السريعة (من 1 إلى 10 وحدات)، مع توفير قدرة توسّع متينة تتجاوز 10,000 قطعة ألومنيوم عالية الجودة مشغّلة بـ CNC شهريًا للعقود التجارية المستمرة.
- عمليات مراقبة جودة معتمدة: في ظل إطارَي الجودة ISO 9001:2015 وIATF 16949، تخضع كل دفعة من قطع MTB المشغّلة بـ CNC لفحص صارم للنموذج الأول (FAI) وقياسات أبعاد شاملة بآلة قياس الإحداثيات (CMM) لضمان التوافق المباشر عند الاستلام.
حالة مثبتة من الفئة Tier-1: توريد مكوّنات دراجات كهربائية أوروبية
تُثبت قدراتنا الإنتاجية شراكاتنا الطويلة الأمد مع كبرى علامات التنقّل الكهربائي العالمية.
- تحدّي العميل: واجهت علامة أوروبية راقية للتنقّل الكهربائي معدلات إخفاق ميدانية مرتفعة مع وصلات تعليق مصبوبة ظلت تتشقّق تحت أحمال المساعدة بالدوّاسة عالية العزم.
- الحل الهندسي: حسّنت Rejin CNC نماذج العميل 3D عبر دعم التصميم للتصنيع (DFM)، وحوّلت المكوّن إلى قطع ألومنيوم بكتلة واحدة مشغّلة بخمسة محاور CNC بتشطيب أكسدة كهربائية صلبة متين من النوع III.
- نتائج قابلة للقياس: تسريع إنجاز النماذج الأولية من 12 يومًا إلى 5 أيام فقط، والحفاظ على معدل مطابقة أبعاد يتجاوز 99.5% في جميع قطع MTB المشغّلة بـ CNC، وتوسيع الإنتاج إلى حجم دفعة ثابت يبلغ 2,500 وحدة شهريًا بمعدل إرجاع ميداني أقل من 0.3%.
الخلاصة
تستدعي المتطلبات الميكانيكية لدراجات E-MTB الثقيلة عالية الأداء الابتعاد عن أساليب الصبّ القديمة الهشّة نحو قطع MTB عالية المتانة مشغّلة بـ CNC. ويضمن الاستثمار في قطع ألومنيوم مشغّلة بـ CNC ومصمّمة بدقة أن تقدّم علامتكم المتانة والتفاوتات الضيقة والمظهر المتقن الذي يتوقعه راكبو الطرق الوعرة المعاصرون.
- البريد الإلكتروني: nicole@rejincnc.com
- WhatsApp/الهاتف: +86 18362358467
الأسئلة الشائعة
س: لماذا يُفضَّل التشغيل الآلي CNC على ألياف الكربون أو الصبّ بالقالب لمكوّنات تعليق E-MTB عالية الأحمال؟
ج: تقدّم ألياف الكربون أداءً قويًا مقابل وزنها، لكن الصخور المتطايرة كثيرًا ما تخدش السطح في المسارات الوعرة، وترفع القوالب تكاليف الإعداد. وتميل القطع المصبوبة بالقالب إلى إخفاء فراغات صغيرة داخل المعدن، وتستسلم هذه الفراغات عند ارتفاع أحمال العزم أثناء الصعودات الشاقة أو الهبوطات. أمّا كتل الألومنيوم الصلبة المقطّعة إلى قطع MTB مشغّلة بـ CNC فتتجاوز المشكلتين معًا، إذ توفّر متانة ثابتة في كامل الجسم، وتقاوم الصدمات، وتسمح بتوسيع الإنتاج دون فواتير تجهيزات باهظة.
س: ما التفاوتات البُعدية المحددة التي تستطيع Rejin CNC الحفاظ عليها للواجهات الحرجة في الدراجات الكهربائية؟
ج: نحافظ على الأبعاد الخطية وأبعاد التجاويف ضمن ±0.005mm في قطع الألومنيوم عالية الدقة المشغّلة بـ CNC، ويتغيّر الرقم النهائي بحسب شكل القطعة والسبيكة المختارة. تُبقي هذه الدقة مقاعد المحامل مُحكمة تحت التلاؤم بالضغط، فلا يلاحظ الراكب صريرًا في الهيكل، وتظل محاور التعليق الكامل متوازية عبر مواسم استخدام طويلة.
س: كيف يُغيّر توزيع المحرك الوسطي في دراجة E-MTB متطلبات التصميم للتصنيع (DFM) لقطع الألومنيوم؟
ج: تحتاج المحركات الوسطية إلى تجاويف أعمق، وقنوات أسلاك، وزعانف تبريد رقيقة. نراجع أنصاف أقطار الزوايا في قطع MTB المشغّلة بـ CNC كي تصل قواطع الطحن الشائعة إلى كل سطح، فتُنجز الورش كل دفعة أسرع وتُبدّل القواطع مرات أقل، ما يقلّص تكاليف التشغيل الإجمالية على خطوط الإنتاج الفعلية.
س: عند أي عتبة حجم إنتاج ينبغي لعلامة الدراجات الكهربائية الانتقال من التشغيل الآلي CNC إلى الختم أو الحدادة المخصّصة؟
ج: تظل الأشكال المعقدة مثل أغلفة المحركات أو وصلات التعليق عملية عند تصنيعها كقطع ألومنيوم مشغّلة بـ CNC حتى 5,000 وحدة، وبعد 10,000 وحدة عادةً يغطّي الختم أو الحدادة تكاليف قوالبه. ولا يكون الانتقال منطقيًا إلا بعد أن تبدأ تلك الاستثمارات الأولية الكبيرة في التجهيزات المخصّصة بالاسترداد عبر الدفعات الأكبر.
أحدث المقالات


منتجات ذات صلة
قطع نخروطها كل يوم
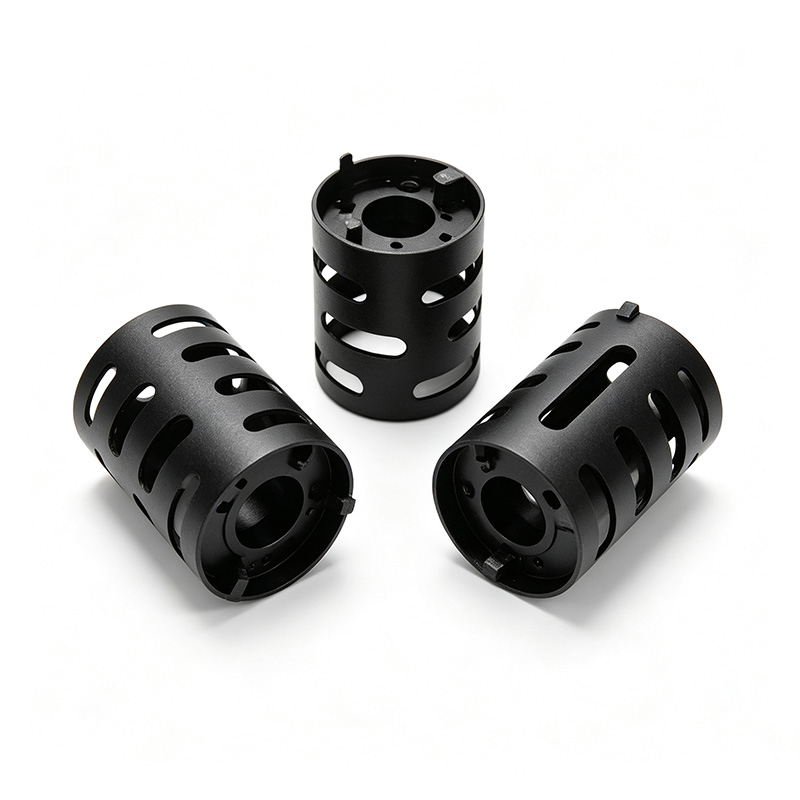
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
CNC Aluminum Automotive Brackets & Lightweight Structural Links
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
عملية بسيطة
ماذا يحدث بعد أن تنقر إرسال؟
رسالتك تصل مباشرة إلى مهندسينا الكبار — ويتم الإقرار بفور استلامها.
ندرس متطلباتك ونقترح حلًا عمليًا مع خيارات المادة & العملية.
عرض سعر مفصل مع المواصفات والخيارات وموعد التسليم — بلا رسوم خفية.
وافق على العينة، ثم ننتج بالكمية مع QC كامل وشحن في الوقت المحدد.
واتساب: +86 13790500374
البريد الإلكتروني: info@rejincnc.com

امسح رمز الاستجابة السريعة هذا بتطبيق وي تشات لإضافتنا كجهة اتصال — أرسل الرسومات، واحصل على عروض أسعار خلال 24 ساعة، وتحدث مع مهندسينا مباشرة.
عرض سعر مخصص خلال 24 ساعة
تُحفظ ملفات CAD الخاصة بك بسرية تامة. عرض السعر خلال 24 ساعة.