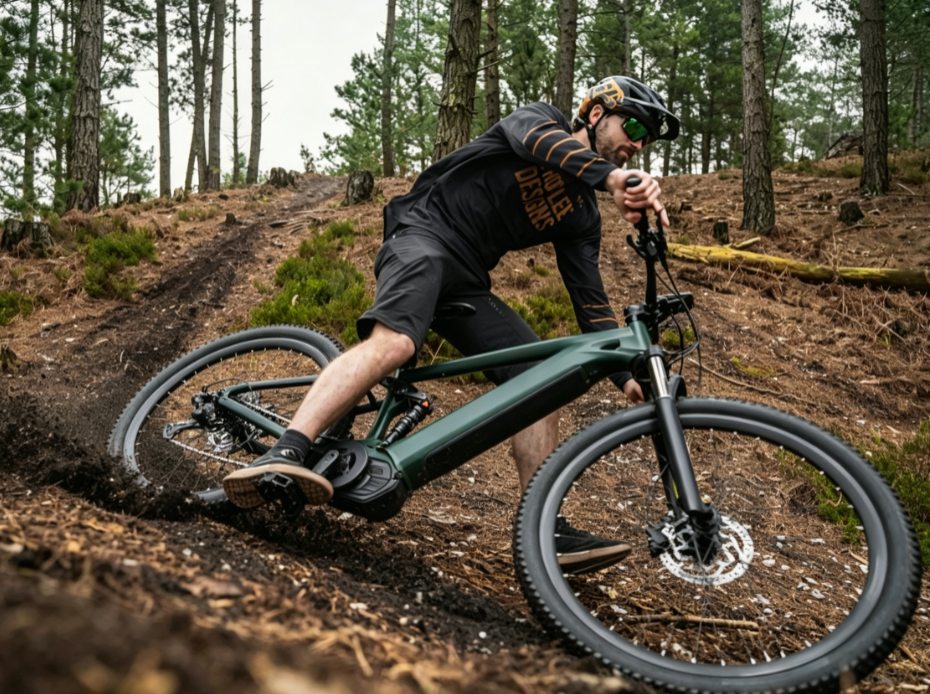
Munculnya Sepeda Gunung Listrik (E-MTB) mengubah industri bersepeda. Pengendara menikmati kecepatan lebih tinggi dan mencapai jalur yang lebih menantang daripada sebelumnya. Namun, motor penggerak tengah, baterai terintegrasi di bagian bawah rangka, dan rangka yang diperkuat memberikan tekanan berat pada komponen yang tidak dapat ditangani oleh desain lama. Perusahaan sepeda listrik di seluruh dunia sekarang bekerja sama dengan produsen kontrak seperti... Rejin CNCMereka mencari komponen yang kuat, ringan, dan mampu memenuhi tuntutan yang berat.
Evolusi Struktural Sepeda Gunung Listrik Modern
Menambahkan sistem penggerak listrik mengubah gaya yang bekerja pada rangka sepeda dan bagian-bagian yang bergerak.
Penalti Bobot dan Beban Mekanis pada Sepeda Listrik
Para insinyur perlu memahami perubahan gaya ini ketika mereka memilih cara memproduksi komponen-komponen penting.
- Akumulasi Massa Tanpa Pegas: Sepeda gunung trail non-listrik biasanya memiliki berat 13 kg hingga 15 kg. Sepeda gunung listrik (E-MTB) full-suspension modern seringkali memiliki berat 23 kg hingga 26 kg karena adanya motor dan baterai. Bobot ekstra ini membutuhkan struktur penyangga yang lebih kuat yang terbuat dari komponen aluminium CNC yang kokoh.
- Influensi Torsi Tinggi Dinamis: Motor penggerak tengah menghasilkan torsi 85Nm hingga 90Nm tepat di bagian bawah rangka. Torsi sebesar itu berarti daya tahan yang luar biasa. Pemesinan CNC untuk suku cadang MTB diperlukan untuk menghindari retak akibat kelelahan pada komponen sepeda biasa.
- Energi Benturan yang Meningkat: Energi kinetik meningkat seiring dengan massa. Ketika E-MTB menabrak bebatuan atau mendarat setelah melewati turunan, gaya benturannya meningkat tajam. Komponen MTB yang dibuat dengan mesin CNC yang kokoh membantu sepeda ini tahan terhadap bengkokan dalam kondisi sulit.
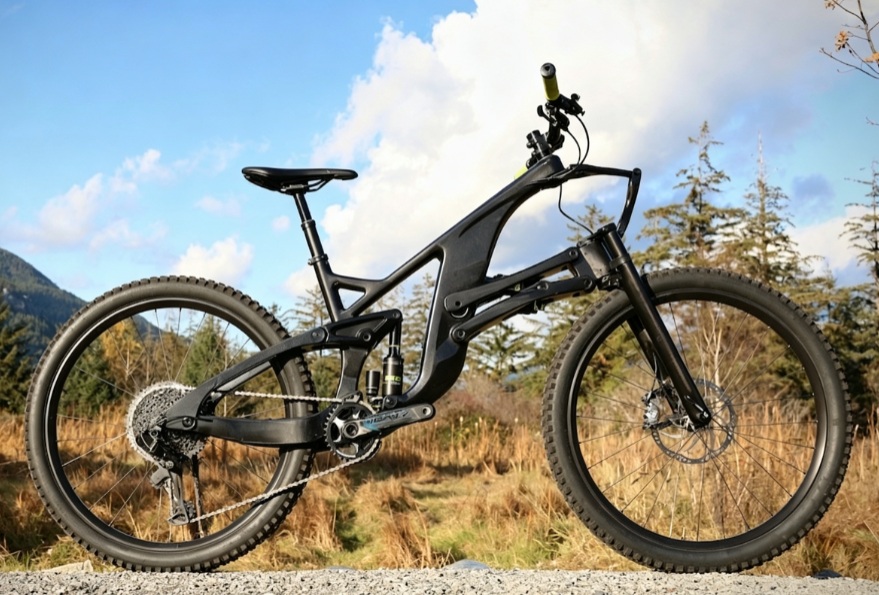
Tantangan Rekayasa: Mengapa Manufaktur Tradisional Tidak Cukup untuk E-MTB
Ketika volume produksi meningkat, tim pengadaan sering membahas apakah akan memilih pengecoran cetakan, pencetakan logam, atau penggilingan multi-sumbu.
Batas Kegagalan Pengecoran Cetakan dan Pencetakan
Memilih metode yang salah dapat melemahkan komponen atau menyebabkan pemborosan biaya.
- Porositas Internal vs. Keseragaman Struktur: Pengecoran die cenderung menciptakan kantung udara kecil di dalam logam. Kantung-kantung ini membentuk titik-titik tegangan di bawah beban berat. Komponen aluminium CNC menghindari masalah ini karena berasal dari billet padat dengan struktur butiran yang merata.
- Ambang Batas Biaya Perkakas (10.000+ Unit): Pencetakan logam bekerja dengan baik untuk braket datar dasar dalam volume tinggi. Namun, biaya cetakan seringkali melebihi $15.000, yang membuatnya tidak praktis untuk produksi di bawah 5.000 hingga 10.000 unit. Hal ini menjadikan pemesinan CNC untuk komponen MTB sebagai pilihan praktis dalam kisaran tersebut.
- Lenturan Akibat Tekanan Tinggi: Komponen yang dicetak tidak dapat memvariasikan ketebalan dinding untuk memperkuat area-area penting sambil menjaga area lainnya tetap tipis. Akibatnya, komponen tersebut melentur saat berbelok tajam dengan kecepatan tinggi. Komponen aluminium CNC menangani beban ini dengan lebih baik karena desainnya yang dibuat dengan proses penggilingan.
Kebutuhan akan Geometri Multi-Sumbu yang Kompleks
Integrasi rangka modern tidak memberi ruang sedikit pun untuk kesalahan geometris, sehingga memerlukan pengerjaan mesin dengan toleransi yang ketat.
- Dudukan Motor yang Kompleks: Dudukan motor penggerak tengah membutuhkan profil 3D yang kompleks, rongga yang dalam, dan saluran perutean internal yang presisi untuk kabel internal, rangkaian kabel, dan saluran pendingin, menjadikannya kandidat ideal untuk pemesinan CNC multi-sumbu pada komponen MTB.
- Toleransi Lubang yang Ketat (±0,01mm): Lubang bantalan poros suspensi harus mempertahankan toleransi dimensi yang ketat untuk memastikan rotasi yang mulus dan menghilangkan kelonggaran struktural atau bunyi berderit di bawah beban radial yang berat, fitur standar pada komponen aluminium CNC yang direkayasa dengan presisi.
- Optimalisasi Ketebalan Dinding: Komponen canggih memerlukan penyesuaian dinding secara terus menerus—tebal di dekat ulir pemasangan untuk mencegah kerusakan, dan tipis di sepanjang dinding struktural untuk meminimalkan berat—yang hanya dapat dicapai melalui penggilingan multi-sumbu pada mesin CNC canggih untuk komponen MTB.
Performa Material: Mengapa Komponen Aluminium CNC Mendominasi Pasar E-MTB?
Pemilihan material merupakan dasar dari pembuatan sepeda berperforma tinggi. Paduan aluminium menawarkan kombinasi yang baik antara bobot, biaya, dan kekuatan.
Ketahanan Lelah Paduan 6061-T6 vs. 7075-T6
Komponen sepeda menghadapi beban yang berbeda. Hal ini membutuhkan jenis aluminium tertentu.
- Aluminium 6061-T6 untuk Casing Kompleks: 6061-T6 menawarkan kemampuan pengelasan yang baik serta ketahanan korosi yang stabil dan ketangguhan patahan yang kuat. Material ini menjadi pilihan utama untuk casing motor dan penutup baterai yang dibuat sebagai komponen struktural aluminium CNC.
- Aluminium 7075-T6 untuk Kekuatan Tarik Maksimal: Seng berperan sebagai elemen paduan utama di sini. 7075-T6 mencapai kekuatan tarik hingga 570 MPa, yang melampaui banyak baja struktural. Material ini cocok untuk sambungan suspensi, kaset, dan gir depan bertegangan tinggi dalam ekosistem komponen MTB premium yang diproses dengan mesin CNC.
- Tolok Ukur Kekuatan Luluh: Komponen aluminium CNC dari billet tempa bersertifikat mampu menahan tekanan berulang melebihi batas kelelahan komponen cetakan biasa.
Anodisasi Tingkat Lanjut untuk Lingkungan Off-Road dengan Tingkat Keausan Tinggi
Lapisan permukaan Harus memberikan perlindungan yang kuat terhadap unsur-unsur lingkungan, puing-puing berbatu, dan gesekan terus-menerus.
- Anodisasi Pelindung Tipe II: Proses kimia ini membangun lapisan oksida terkontrol (biasanya setebal 15 hingga 25 mikron) yang menanamkan warna jauh di dalam pori-pori permukaan aluminium, memastikan komponen aluminium CNC Anda tahan terhadap pemudaran dan kerusakan akibat goresan.
- Anodisasi Lapisan Keras Tipe III untuk Zona Gesekan Tinggi: Untuk poros suspensi dan komponen penggerak, lapisan keras (melebihi 50 mikron) memberikan kekerasan permukaan yang setara dengan baja perkakas yang dikeraskan, meminimalkan keausan abrasif pada bagian-bagian MTB yang diproses CNC yang kritis.
- Ketahanan Korosi Semprotan Garam: Perlakuan permukaan khusus memastikan bahwa komponen aluminium CNC struktural ini tetap terlindungi dari kelembapan, lumpur, dan garam jalanan musim dingin, mencegah korosi galvanik selama siklus hidup yang panjang.
Rejin CNC Solutions: Komponen Presisi yang Direkayasa untuk Sepeda Listrik dengan Torsi Tinggi
Sebagai mitra manufaktur yang selaras dengan industri, Rejin CNC menerjemahkan cetak biru teknik menjadi komponen sepeda yang sangat tahan lama, dengan memanfaatkan alur kerja produksi canggih untuk mengatasi tantangan desain utama sepeda listrik.
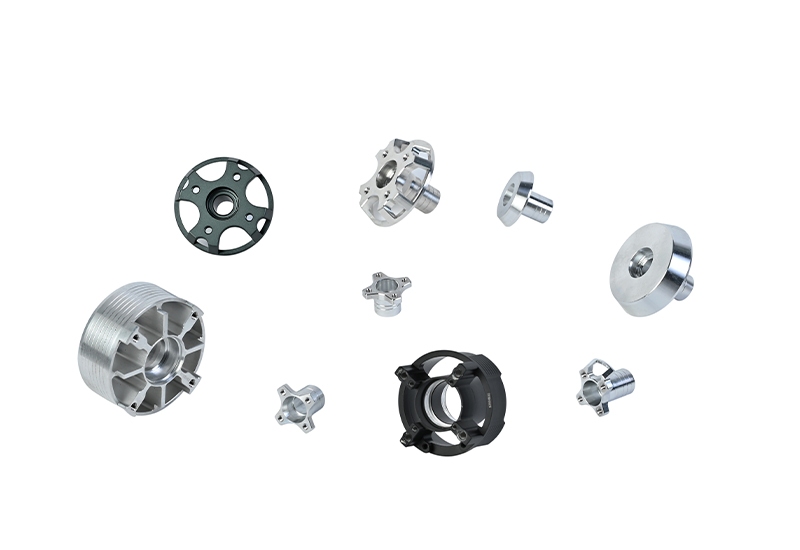
Rumah Motor Penggerak Tengah dan Pendingin Panas
Pengelolaan termal dan perlindungan struktural sangat penting ketika motor listrik beroperasi di bawah beban puncak yang berkepanjangan.
- Disipasi Termal yang Dioptimalkan: Sirip pendingin kami yang diproses dengan presisi memaksimalkan kontak area permukaan dengan aliran udara sekitar, mencegah pelambatan termal dan menjaga elektronik motor dalam suhu operasi optimal melalui pemesinan CNC canggih pada komponen MTB.
- Rangka Bawah Tahan Benturan: Kami membuat penutup sasis motor dan komponen aluminium CNC yang kokoh untuk menahan benturan langsung dari bebatuan dan medan off-road, melindungi gearbox internal dari kerusakan struktural yang mahal.
- Antarmuka Tertutup Presisi: Alur penyegelan yang diproses dengan mesin dengan kekasaran permukaan di bawah Ra 0,8μm memastikan kedap air, melindungi komponen elektronik internal dari semprotan air bertekanan tinggi dan masuknya lumpur.
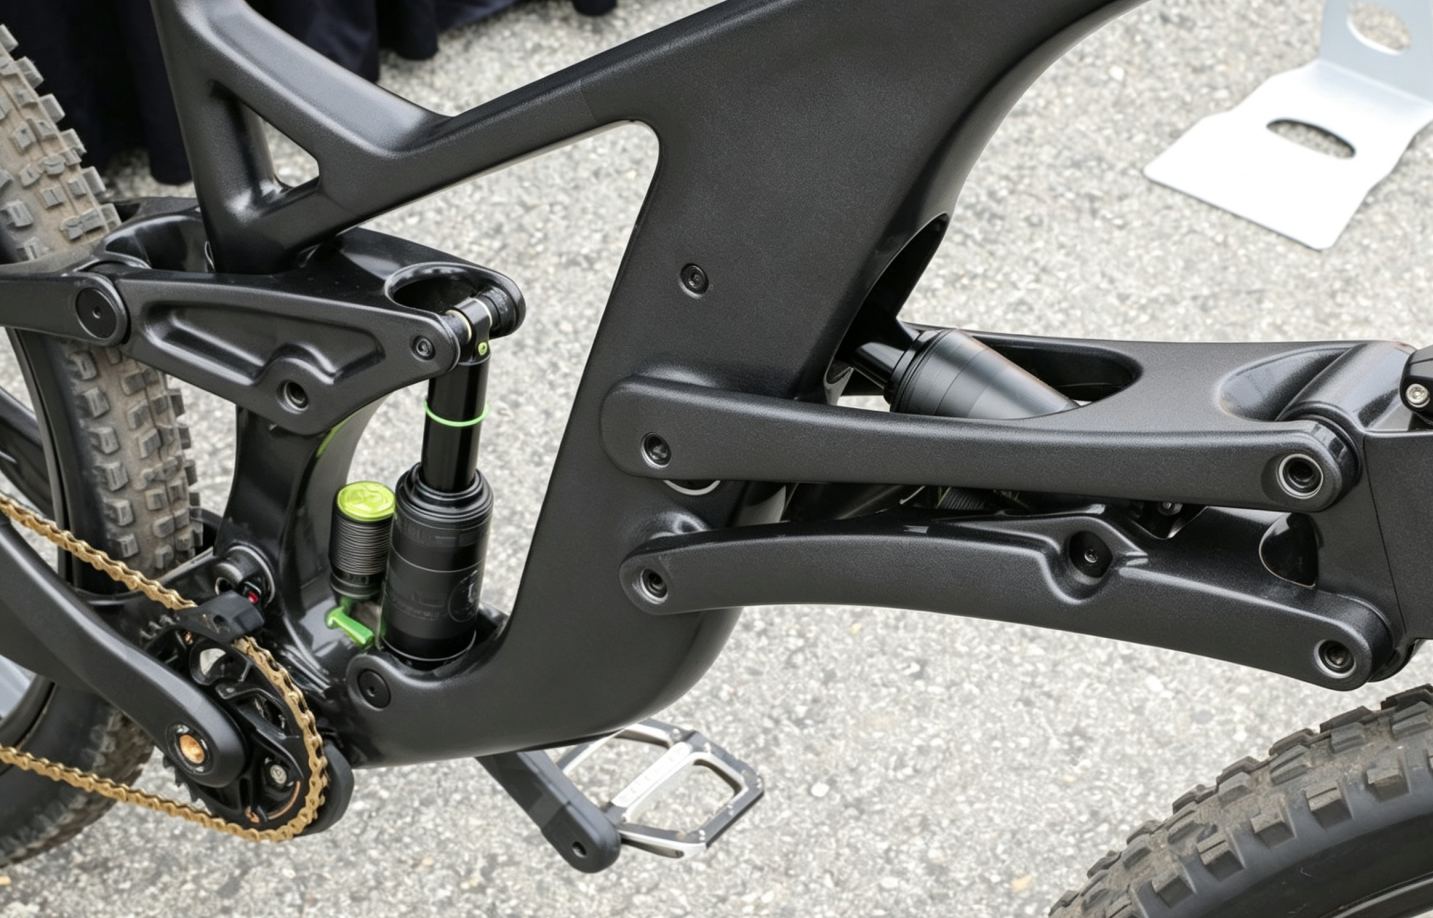
Sambungan Suspensi dan Lengan Ayun Bertekanan Tinggi
Sambungan suspensi belakang mengalami puntiran torsi multi-arah ketika pengendara melewati medan off-road yang kasar.
- Mesin Milling Rantai CNC Monoblok: Rejin CNC memproses komponen penting berupa tautan suspensi progresif dari satu blok aluminium 7075-T6, menghilangkan pengelasan struktural untuk mengoptimalkan kekuatan dan kekakuan pada komponen aluminium CNC premium kami.
- Akurasi Penyelarasan Paralel: Pengaturan permesinan kami memastikan bahwa lubang bantalan kiri dan kanan tetap sejajar sempurna, mencegah keausan bantalan dini dan kemacetan peredam kejut belakang pada semua komponen MTB yang diproses dengan mesin CNC.
- Pengurangan Bobot dan Pembuatan Rongga yang Ringan: Dengan memanfaatkan jalur penggilingan adaptif 3D, kami menghilangkan material yang tidak penting untuk menjaga agar komponen tetap ringan tanpa mengorbankan integritas struktural.
Pengadaan B2B Strategis: Skalabilitas, Peralatan, dan Metrik Manufaktur
Bagi manajer pengadaan, keandalan rantai pasokan, kemampuan peralatan manufaktur, dan kontrol kualitas bersertifikasi sama pentingnya dengan desain komponen.
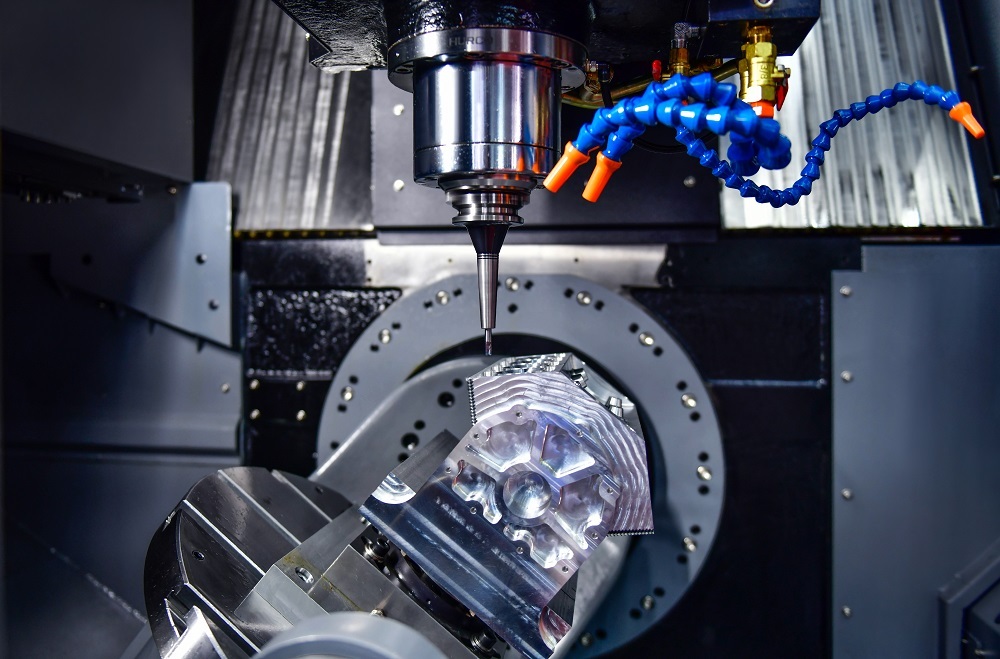
Mesin Multi-Sumbu dan Kapasitas Produksi
Lantai produksi canggih kami dikonfigurasi untuk mendukung pembuatan prototipe cepat hingga produksi komersial dalam volume besar.
- Pusat Pemesinan Multi-Axis Premium: Fasilitas kami mengoperasikan lebih dari 100 mesin CNC canggih, termasuk merek premium seperti Mazak dan DMG MORI, yang memungkinkan kami untuk menyelesaikan pemesinan CNC multi-sisi yang rumit pada komponen MTB dengan pengaturan yang minimal.
- Skalabilitas Volume yang Fleksibel: Kami mempertahankan kerangka kerja produksi yang gesit tanpa MOQ yang ketat untuk pengujian prototipe cepat (1 hingga 10 unit), sambil menawarkan kapasitas skalabilitas yang kuat melebihi 10.000 suku cadang aluminium CNC berkualitas tinggi per bulan untuk kontrak komersial yang berkelanjutan.
- Proses Pengendalian Mutu Bersertifikasi: Beroperasi di bawah kerangka mutu ISO 9001:2015 dan IATF 16949, setiap batch suku cadang MTB yang diproses dengan mesin CNC menjalani Inspeksi Artikel Pertama (FAI) yang ketat dan pemeriksaan dimensi mesin pengukur koordinat (CMM) yang komprehensif untuk menjamin kompatibilitas langsung setelah dikeluarkan dari kemasan.
Studi Kasus Tier-1 yang Terbukti: Pasokan Komponen Sepeda Listrik Eropa
Kemampuan produksi kami telah teruji melalui kemitraan jangka panjang kami dengan merek-merek e-mobilitas global terkemuka.
- Tantangan Klien: Sebuah merek e-mobilitas premium Eropa menghadapi tingkat kegagalan di lapangan yang tinggi pada komponen suspensi cor yang terus retak di bawah beban torsi tinggi dari pedal bantuan.
- Solusi Rekayasa: Rejin CNC mengoptimalkan model 3D klien melalui dukungan Desain untuk Manufaktur (DFM), mengubah komponen menjadi bagian aluminium CNC monoblok yang dikerjakan dengan mesin 5 sumbu dengan lapisan anodisasi keras Tipe III yang tahan lama.
- Hasil Proyek yang Terukur: Kami mempercepat waktu penyelesaian prototipe dari 12 hari menjadi hanya 5 hari, mempertahankan tingkat kepatuhan dimensi lebih dari 99,5% di seluruh komponen MTB yang dikerjakan dengan mesin CNC, dan meningkatkan produksi ke ukuran batch tetap 2.500 unit per bulan dengan tingkat pengembalian di lapangan di bawah 0,3%.
Kesimpulan
Tuntutan mekanis dari E-MTB yang berat dan berkinerja tinggi mengharuskan peralihan dari metode pengecoran tradisional yang rapuh menuju komponen MTB yang diproses dengan mesin CNC berkekuatan tinggi. Berinvestasi pada komponen aluminium CNC yang direkayasa secara presisi memastikan merek Anda memberikan daya tahan, toleransi yang ketat, dan estetika yang halus yang diharapkan oleh pengendara off-road modern.
- Email: nicole@rejincnc.com
- WhatsApp/Phone: +86 13790500374
Pertanyaan yang Sering Diajukan (FAQ)
T: Mengapa pemesinan CNC lebih disukai daripada serat karbon atau pengecoran cetakan untuk komponen suspensi E-MTB beban tinggi?
A: Serat karbon memberikan performa yang kuat untuk bobotnya. Namun, batu-batu yang beterbangan seringkali mengikis permukaan di jalur yang kasar, dan cetakan meningkatkan biaya pengaturan. Komponen cor cenderung menyembunyikan rongga kecil di dalam logam. Rongga-rongga tersebut akan pecah begitu beban torsi meningkat saat pendakian atau turunan yang berat. Batangan aluminium padat yang dipotong menjadi komponen MTB dengan mesin CNC menghindari kedua masalah tersebut. Komponen ini memberikan kekuatan yang stabil secara keseluruhan, tahan terhadap benturan, dan memungkinkan produksi dalam skala besar tanpa biaya perkakas yang tinggi.
T: Toleransi dimensi spesifik apa yang dapat dipertahankan oleh Rejin CNC untuk antarmuka E-bike yang kritis?
A: Kami menjaga dimensi linier dan lubang hingga ±0,01 mm pada komponen aluminium CNC presisi tinggi. Angka akhir berubah tergantung bentuk komponen dan paduan yang dipilih. Akurasi tersebut menjaga dudukan bantalan tetap kencang saat dipasang dengan cara ditekan. Pengendara tidak merasakan derit rangka, dan poros suspensi penuh tetap sejajar selama musim penggunaan yang panjang.
T: Bagaimana tata letak E-MTB penggerak tengah mengubah persyaratan Desain untuk Manufaktur (DFM) untuk komponen aluminium?
A: Motor penggerak tengah membutuhkan rongga yang lebih dalam, saluran kawat, dan sirip pendingin yang tipis. Kami meninjau radius sudut pada mesin CNC untuk komponen MTB sehingga mata bor standar dapat menjangkau setiap permukaan. Dengan demikian, bengkel dapat menyelesaikan setiap batch lebih cepat dan mengganti mata bor lebih jarang, yang mengurangi total biaya produksi pada lini produksi sebenarnya.
T: Pada ambang batas volume produksi berapa merek sepeda listrik harus beralih dari pemesinan CNC ke pencetakan atau penempaan khusus?
A: Bentuk-bentuk kompleks seperti rumah motor atau sambungan suspensi tetap praktis jika dibuat sebagai komponen aluminium CNC hingga 5.000 unit. Setelah 10.000 unit, proses pencetakan atau penempaan biasanya dapat menutupi biaya cetakannya sendiri. Langkah ini hanya masuk akal setelah investasi awal yang besar dalam perkakas khusus mulai menghasilkan keuntungan dalam produksi yang lebih besar.


 Mereka adalah









