
| Typ der Toleranz | Beschreibung |
| Präzisionstoleranz | Die Teile werden streng nach Ihren Zeichnungsvorgaben und GD&T-Anmerkungen gefertigt und geprüft, mit einer minimalen Toleranz von ±0,05 mm. |
| Allgemeine Toleranz | ±0.05 mm |
| Mindestfunktionsgröße | 0,5 mm. Die genaue Mindestgröße kann je nach Bauteilgeometrie und gewähltem Material variieren. |
| Gewindeschneiden und Gewindebohrungen | Fähig, alle Standardgewindegrößen sowie maßgeschneiderte Gewindespezifikationen zu bearbeiten. |
| Randzustand | Scharfe Kanten werden standardmäßig entgratet und abgefasst. |
| Oberflächenveredelung | Anodisierung, Pulverbeschichtung, Spray-Malerei, Lasergravur, Siebdruck |
| Mindestwanddicke | 0.5mm |
| Mindestgröße der Endmühle | 0.5mm |
| Mindestbohrlochgröße | 1 mm |
| Mindestteilgröße | CNC-Fräsen: 5 × 5 × 5 mm; CNC Drehen: 2 × 2 mm; |
| Maximale Teilegröße | CNC-Fräsen: 4000 × 1500 × 600 mm
CNC Drehen: 200 × 500 mm |
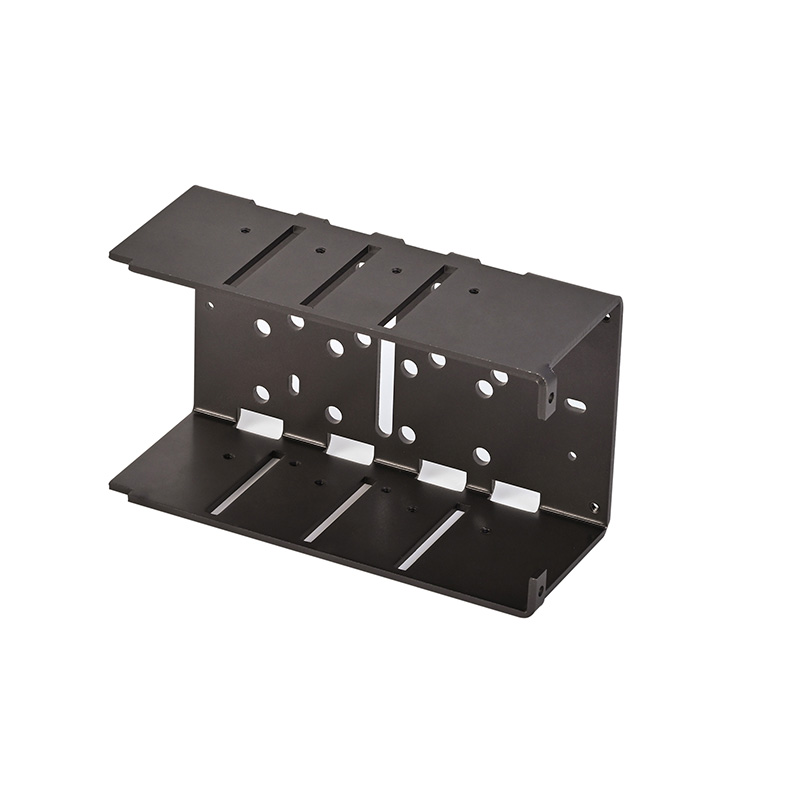
Bei der Blechbearbeitung zeigt sich die Präzision in der Fertigung: Eine Biegung, die um 0,5° abweicht, führt zu einem Spalt, den Ihr Kunde fotografiert, und eine Schweißnaht, die ein Blech verzieht, verdoppelt Ihre Montagezeit. Unsere Fertigungszelle ist von diesen beiden Aspekten geprägt.
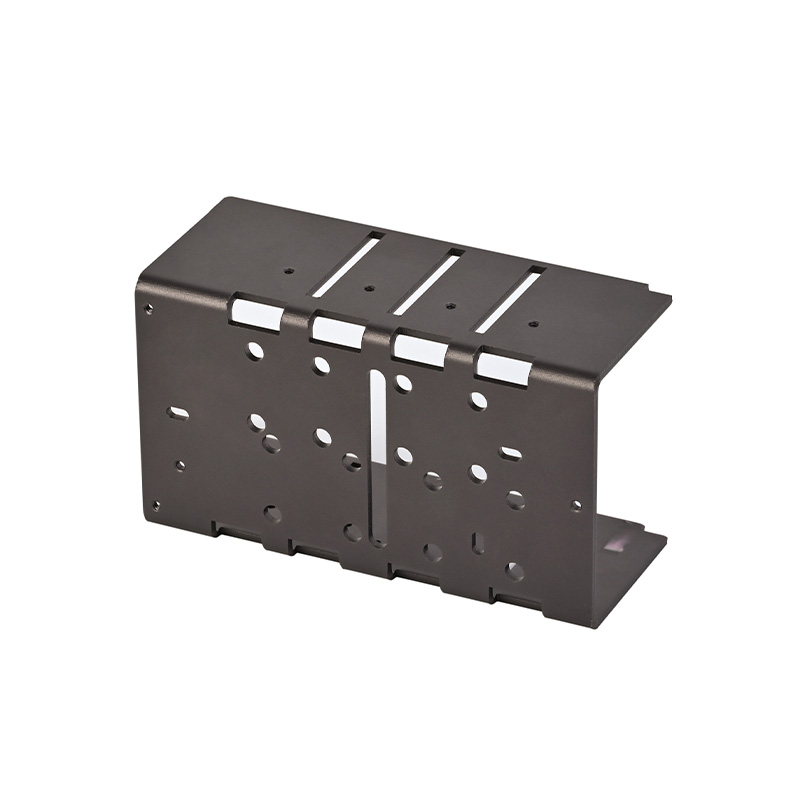
Was wir herstellen: Gerätegehäuse und Schaltschränke; Halterungen und Chassisplatten; Förderbandschutzvorrichtungen und Maschinenrahmen; dekorative Paneele mit gebürsteter oder lackierter Oberfläche; Batteriekästen und Wärmeschutzhüllen – Aluminium, SPCC, SUS304/316 und verzinkt, 0,5–6 mm.
Die gesamte Prozesskette wird im eigenen Haus abgewickelt: Faserlaserschneiden bis 4 m in einem Durchgang; CNC-Abkantenbiegen mit Winkelkompensation pro Werkzeug und Charge; WIG/MIG/Punktschweißen mit Vorrichtungen, die die Platten flach halten; anschließend Entgraten, Pulverbeschichten oder Eloxieren, Siebdruck – ein Lieferant ist für die fertige Platte verantwortlich.
Design-for-Fertigung-Reviews: Senden Sie uns Ihre STEP- oder auch nur DXF-Dateien; unsere Ingenieure liefern Ihnen Standardisierungen des Biegeradius, nest-effiziente Abmessungen und Vorschläge für Hardware-Einsätze, die regelmäßig die Stückkosten um 10–20 % senken, bevor das erste Blech zugeschnitten wird.
Qualität ohne Überraschungen: CMM- oder Vorrichtungsprüfungen kritischer Abmessungen, Schweißnahtdurchdringungsprüfungen, Berichte zur Beschichtungsdicke – und Erstmuster werden dokumentiert, damit Ihre Montagelinie genau weiß, was ankommt.






Dongguan, China · Über 200 CNC-Maschinen · Eigene Anodisierung und Laserschneiden · Besucher und Inspektionen durch Dritte willkommen.
Lasern, Biegen, Schweißen, Beschichten und Drucken im eigenen Haus – keine Verzögerungen durch Dritte, ein verantwortlicher Lieferant.

Überprüfungen hinsichtlich Nesting und Biegestandardisierung reduzieren den Stückpreis in der Regel um 10–20 % vor dem Zuschnitt.

Schweißvorrichtungen sorgen für Formstabilität der Bleche; die Kontrolle von Verformungen wird gezielt gesteuert, nicht erhofft.





15.000 Einheiten/Jahr · Gleichbleibende Ebenheit über 1,2 Millionen Türen
Lesen Sie die vollständige Fallstudie →
8.000 Sätze/Jahr · IP67-Dichtungssitze geprüft
Lesen Sie die vollständige Fallstudie →Ja – senden Sie uns bitte die Abwicklungen, eine Biegetabelle und die Materialspezifikation. 3D-Teile wickeln wir intern ab und bestätigen die Passform anhand einer Abwicklungszeichnung, bevor wir sie zuschneiden.
Bis zu 4 m Laserschnittlänge und 2,5 m Abkantarbeiten; Schweißvorrichtungen fixieren große Türen und Rahmen plan innerhalb der Vorgaben. Teilen Sie uns die Paneelgröße mit, und wir erstellen den Prozessplan.
Ja – PEM-, AES- und Nietmutternmontage mit Herauszieh-/Ausdrückprüfung an kritischen Einsätzen.
Pulverbeschichtung (RAL/PMS), Anodisieren von Aluminium, Passivieren von Edelstahl sowie Siebdruck und lasergeätzte Grafiken – alles dokumentiert mit Schichtdickenberichten.
Verschachtelungsoptimierte Angebote in 48 Stunden – Laserschneiden, Biegen, Schweißen und Endbearbeitung unter einem Dach mit dokumentierten Erstmustern.


