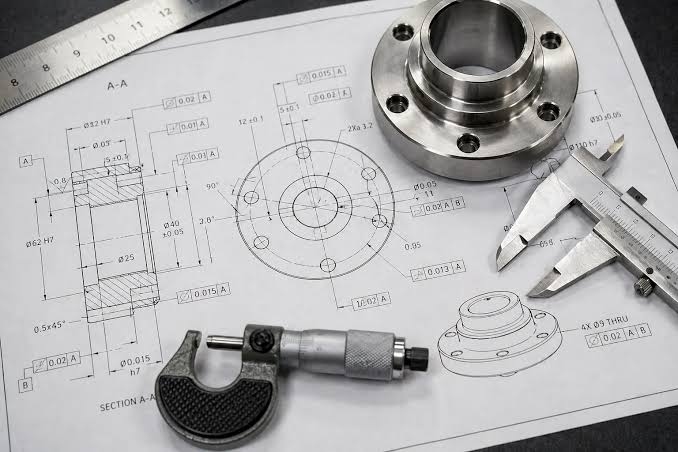
In der Welt der High-End-Fertigung liegt der Unterschied zwischen einer leistungsstarken Baugruppe und einem mechanischen Versagen oft im Bereich weniger Mikrometer. CNC von RejinSeit über 23 Jahren perfektionieren wir CNC-Bearbeitungsprozesse mit engen Toleranzen und hoher Präzision. Unser Team am Produktionsstandort Dongguan betreibt über 100 hochmoderne Bearbeitungszentren und fertigt mikrometergenaue Metallteile für Branchen von professioneller Audiotechnik bis hin zu Fluidsystemen für die Luft- und Raumfahrt. Dieser Leitfaden erläutert die technische Strenge, die erforderlich ist, um bei der CNC-Fertigung in Großserien konstant Toleranzen von ±0,01 mm einzuhalten.
Die Definition von Präzision: Wie sieht ±0,01 mm aus?
Eine Toleranz von ±0,01 mm entspricht etwa einem Siebtel der Dicke eines menschlichen Haares. Diese Toleranz im Labor zu erreichen, ist eine Sache; sie bei einer monatlichen Produktion von 20.000 Einheiten einzuhalten, erfordert stabile und präzise CNC-Bearbeitungsprozesse, gesteuerte Anlagen und wiederholbare Qualitätskontrollen.
Visualisierung von Mikrometerpräzision in High-End-Industrien
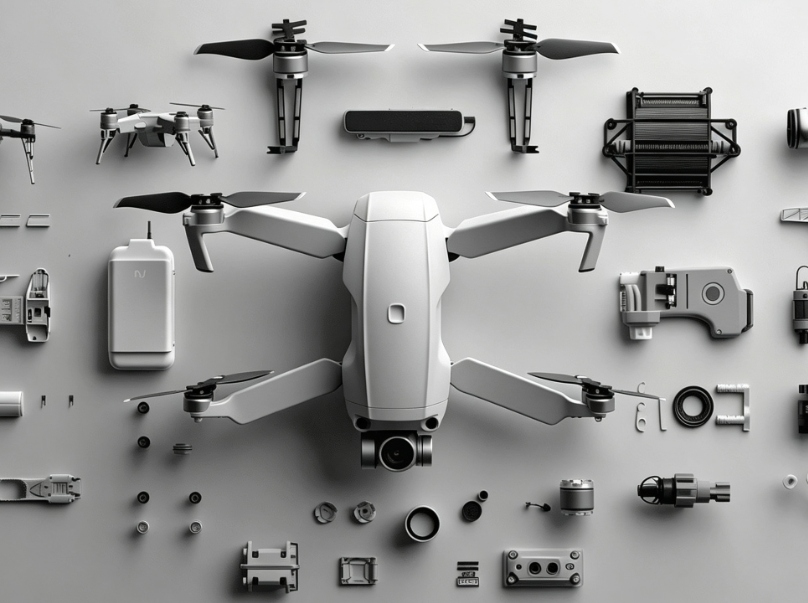
In Branchen wie der 3C-Elektronik und der UAV-Herstellung ist die CNC-Bearbeitung mit Mikrometertoleranz von grundlegender Bedeutung für die Funktionsintegrität.
- Bauteile mit Presspassung: Viele UAV-Strukturteile Sie erfordern eine Presspassung, bei der die Toleranzen streng eingehalten werden müssen. Die CNC-Bearbeitung von Luft- und Raumfahrtkomponenten sowie von UAV-Bauteilen muss gewährleisten, dass die Komponenten auch unter starken Vibrationen im Flug sicher befestigt bleiben.
- HF-Abschirmung und Wärmemanagement: Bei KI-fähigen Geräten muss die Kontaktfläche zwischen Kühlkörper und Prozessor extrem eben sein, oft innerhalb von Ra 0,8 μm, um eine effiziente Wärmeableitung zu gewährleisten. Dies erfordert präzise CNC-Bearbeitung von Aluminium und eine sorgfältig kontrollierte Oberflächenveredelung.
- Ästhetische Kontinuität: Im professionellen Audiobereich müssen hochwertige Regler und Bedienfelder lückenlos mit dem Gehäuse abschließen. Die CNC-Bearbeitung von Audiokomponenten muss sichtbare Fehlausrichtungen eliminieren und gleichzeitig eine gleichmäßige Textur, Oberflächenbeschaffenheit und Haptik gewährleisten.
Die Kosten der Toleranz: Präzision vs. Herstellbarkeit
Die Teams müssen sich frühzeitig auf die richtige Toleranz einigen. Sie müssen abwägen, ob ±0,01 mm für die Funktion wirklich relevant sind oder ob dadurch lediglich die Kosten der kundenspezifischen CNC-Bearbeitung in die Höhe getrieben werden.
- Technische Toleranzgrenzen: Die meisten Betriebe halten ±0,02 mm für Standard. Um ±0,01 mm zu erreichen, sind spezielle Werkzeugwege, langsamere Vorschübe und zusätzliche Kontrollen in jedem Arbeitsschritt erforderlich.
- Bei der Losgröße spielen die Fertigungsmethoden eine Rolle: Einfache Halterungen oder flache Bleche werden ab einer Stückzahl von 5.000 pro Monat häufig präzise gestanzt. Teile mit tiefen Aussparungen oder komplexen 3D-Formen werden hingegen weiterhin per CNC-Bearbeitung gefertigt, da das Stanzen diese Details nicht präzise wiedergeben kann.
- Materialempfindlichkeit: Die CNC-Bearbeitung von 6061-Aluminium verläuft unter normalen Bedingungen stabil. Die CNC-Bearbeitung von Edelstahl und Titan erfordert hingegen eine genauere Überwachung des Werkzeugverschleißes, der Wärmeentwicklung und der Korrektur von Versatzfehlern.
Temperaturkontrollierte Werkstätten und Kühlmittelauswahl
Hitze stellt ein erhebliches Problem für die präzise CNC-Bearbeitung dar. Materialien dehnen sich bei Temperaturänderungen aus. Eine Temperaturänderung von 5 °C in der Werkstatt kann ein 100 mm langes Aluminiumteil um etwa 0,011 mm dehnen. Diese Ausdehnung kann dazu führen, dass das Teil bereits vor Beginn der Bearbeitung außerhalb der Toleranz liegt.
Minderung der Auswirkungen der Wärmeausdehnung bei der CNC-Bearbeitung
Fertigungsbetriebe, die auf enge Toleranzen angewiesen sind, benötigen ein klares Bild davon, wie sich die Wärme durch das Werkstück und die Maschine ausbreitet.
- Werkstückausdehnung: Durch die Schnittreibung erwärmt sich das Metall an einer Stelle. Das Werkstück dehnt sich während der Bearbeitung durch das Werkzeug aus und zieht sich nach dem Abkühlen wieder zusammen.
- Spindelwachstum: Hochgeschwindigkeitsspindeln erzeugen Wärme im Gehäuse. Diese Wärme verschiebt die Werkzeugspitze entlang der Z-Achse und verursacht mit der Zeit eine messbare Drift.
- Kompensationslogik: Moderne Maschinen erfassen die Temperatur an wichtigen Punkten. Die Steuerung passt daraufhin den Werkzeugweg an die tatsächliche Größe in diesem Moment an.
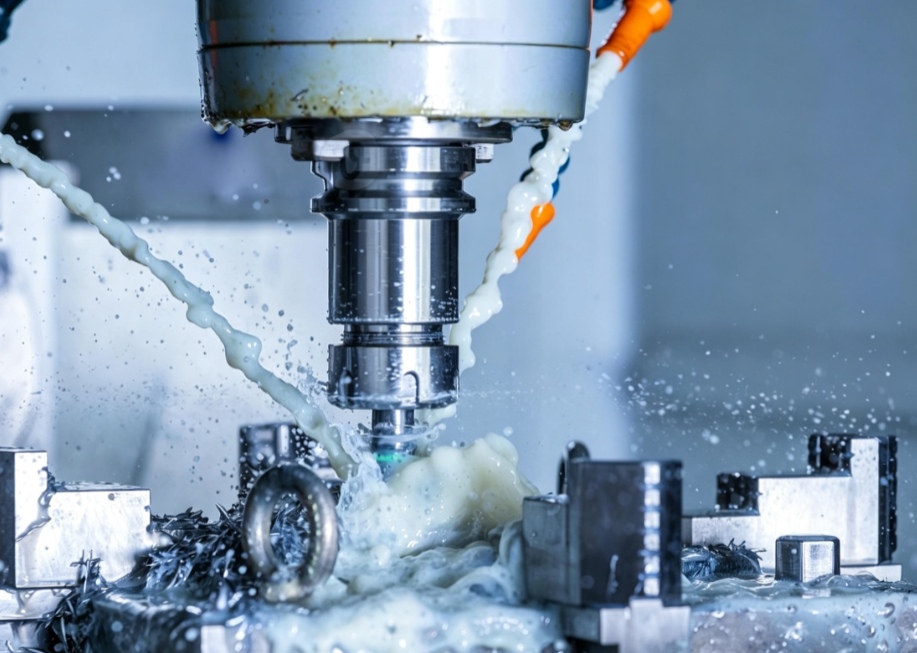
Umweltkontrolle und fortschrittliche Kühlstrategien
Gleichbleibende Ergebnisse hängen davon ab, dass der gesamte Arbeitsbereich auf einer einheitlichen Temperatur gehalten wird. Maschine, Rohmaterial, Werkzeuge und Luft müssen sich in einem engen Temperaturbereich bewegen.
- Klimatisierte Werkstätten: Bei Rejin CNC laufen die Hochpräzisionslinien in Räumen mit konstanter Temperatur. Dadurch werden Größenänderungen durch Luftveränderungen von außen minimiert.
- Hochdruck-Kühlsysteme: Kühlmittel strömt mit bis zu 1000 PSI durch die Spindel. Es führt die Wärme unmittelbar aus der Bearbeitungszone ab. Dieses Verfahren ermöglicht enge Toleranzen und begrenzt die Wärmeaufnahme des Werkstücks.
- Strategisches Einweichen des Materials: Kritische Arbeitsgänge beginnen mit Material, das 24 Stunden in der Werkstatt lagert. Das Material erreicht vor Arbeitsbeginn die gleiche Temperatur wie die Maschine.
Hardwareanforderungen für hochpräzise Ausgabe
Selbst hochentwickelte Software kann eine mangelnde Maschinensteifigkeit nicht ausgleichen. Um eine Genauigkeit von ±0,01 mm zu gewährleisten, müssen industrielle CNC-Bearbeitungsmaschinen den Schnittkräften ohne übermäßige Durchbiegung oder Vibration standhalten.
Einsatz von Hochleistungs-5-Achs-CNC-Bearbeitungsanlagen
Die Auswahl der Ausrüstung ist ein wichtiges Unterscheidungsmerkmal für B2B-Käufer, die zuverlässige kundenspezifische CNC-Bearbeitungsdienstleistungen suchen.
- Integrierte Mehrachsenbearbeitung: 5-Achs CNC Bearbeitung Bearbeitungszentren von Herstellern wie Mazak ermöglichen die Bearbeitung von fünf Seiten eines komplexen Bauteils in einer Aufspannung. Dadurch wird der kumulative Positionierungsfehler reduziert, der durch das Bewegen eines Werkstücks zwischen mehreren 3-Achs-CNC-Bearbeitungsvorrichtungen entsteht.
- Hervorragende Dämpfung: Schwere Gusseisenfüße und starre Führungsbahnkonstruktionen gewährleisten die für präzises Arbeiten erforderliche Stabilität. CNC-Oberflächenbearbeitung und Veredelung mit einer Oberflächenrauheit von Ra 0,8 μm oder besser.
- Spindeldrehzahlstabilität: Ein stabiles Drehmoment und eine stabile Spindeldrehzahl reduzieren harmonische Schwingungen und Rattern bei der CNC-Bearbeitung im Mikrometerbereich, insbesondere bei dünnen Wänden, tiefen Kavitäten und Merkmalen mit hohem Aspektverhältnis.
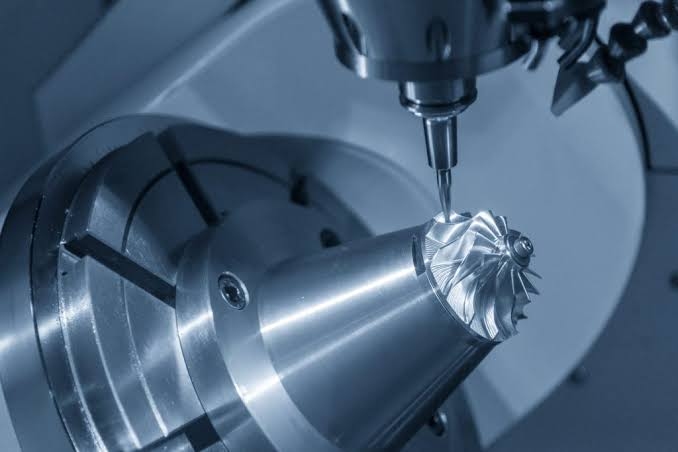
Dynamischer Werkzeugverschleißausgleich und Spindelstabilität
Eine stabile Schneidkante ist bei der CNC-Fertigung unerlässlich, da verschlissene Werkzeuge den Schnittdruck, die Wärmeentwicklung und die Maßabweichungen erhöhen.
- Prozessbegleitendes Messen: Automatisierte Werkzeugverstellsonden prüfen den Verschleiß nach einer festgelegten Anzahl von Teilen. Ändert sich der Werkzeugdurchmesser nur um wenige Mikrometer, kann das CNC-Bearbeitungszentrum den Bearbeitungsversatz automatisch anpassen.
- Standardisierte Werkzeuglebenszyklen: Anstatt Werkzeuge bis zum Ausfall zu nutzen, verwenden wir vorausschauende Austauschpläne auf Basis verifizierter Werkzeuglebensdauerdaten. Dies ermöglicht wiederholbare CNC-Serienbearbeitungen mit Produktionsläufen von 10.000 Einheiten.
- Starre Werkstückspannung: Spezielle Vorrichtungen, Vakuumplatten und hydraulische Klemmen verhindern Bewegungen und Vibrationen bei der CNC-Bearbeitung mit hoher Geschwindigkeit und bei der CNC-Bearbeitung komplexer Geometrien.
Überprüfung der Ergebnisse mit Zeiss Koordinatenmessgeräten
Die Glaubwürdigkeit eines CNC-Bearbeitungsherstellers hängt maßgeblich von seinen Prüfdaten ab. Rejin CNC verbindet Produktion und Verifizierung durch ein strukturiertes Qualitätskontrollsystem für die Präzisions-CNC-Bearbeitung.
Verifizierung mittels Zeiss-Koordinatenmessgerät und optischer Profilmessung
Für die CNC-Bearbeitung komplexer 3D-Geometrien oder enger Anforderungen an die Rundlaufgenauigkeit sind Messschieber und Standardmikrometer nicht ausreichend.
- Genauigkeit der Koordinatenmessmaschine: Unsere Zeiss Koordinatenmessmaschine erstellt eine digitale Karte des Bauteils und überprüft Punkte im dreidimensionalen Raum mit submikroner Messgenauigkeit.
- Konzentrizität und Rundheit: Bei CNC-bearbeiteten Automobilteilen, Wellenhülsen und Fluidverbindern überprüfen optische Profilprojektoren Gewinde, Rundheit und Konzentrizität, um eine leckagefreie Funktion zu gewährleisten.
- Optionen für eine 100%ige Qualitätskontrolle: Bei vielen Präzisions-CNC-Bearbeitungsaufträgen wird eine statistische Stichprobenprüfung durchgeführt, während kritische Projekte im Bereich der medizinischen CNC-Bearbeitung und der Luft- und Raumfahrt eine 100%ige Qualitätskontrolle erhalten können.
Dokumentation der Rückverfolgbarkeit für die Automobil- und Medizinbranche
Transparenz ist eine zentrale Voraussetzung für die Einhaltung der Normen IATF 16949 für die CNC-Bearbeitung in der Automobilindustrie und ISO 13485 für die CNC-Bearbeitung in der Medizintechnik.
- Detaillierte FAIR-Berichte: Jedes neue kundenspezifische CNC-Bearbeitungsprojekt beginnt mit einem Erstmusterprüfbericht, der jede kritische Abmessung vor der Massenproduktion dokumentiert.
- Materialzertifizierungen: Eine vollständige Materialrückverfolgbarkeit ist für die CNC-Bearbeitung von Edelstahl 304 und 316 sowie für die CNC-Bearbeitung von Aluminium 6061 und 7075 verfügbar.
- Standardisierte Qualitätsdokumentation: Kunden erhalten mit jeder Charge Maßberichte und Prüfprotokolle, wodurch eine klare Nachvollziehbarkeit für regulierte CNC-Präzisionsbearbeitungsanwendungen geschaffen wird.
Erfolgsgeschichten: Anwendungen mit einer Präzision von ±0,01 mm
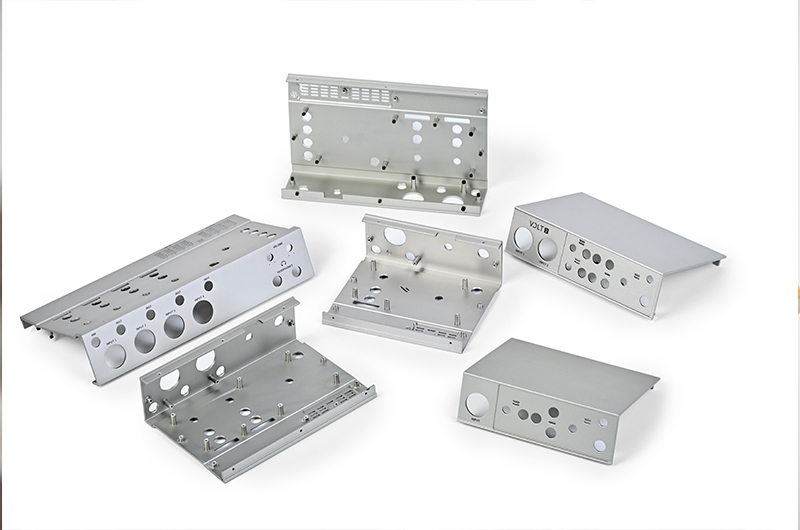
Fallstudie 1: Premium-Audiohardware für eine europäische Marke
- Die Herausforderung: Eine europäische Kopfhörermarke benötigte Aluminiumgehäuse. Die Teile mussten eine saubere, gebürstete Oberfläche aufweisen und eine Passgenauigkeit von ±0,01 mm für die interne Treibereinheit gewährleisten.
- Die Lösung: Wir kombinierten CNC-Drehen mit Fräsen und ergänzten dies um präzise CNC-Aluminiumbearbeitung sowie automatisiertes Anodisieren. Ein gleichmäßiger horizontaler Bürstvorgang sorgte für einheitliches Aussehen und gleichbleibende Abmessungen bei über 20.000 Einheiten pro Monat.
- Das Ergebnis: Die Marke verzeichnete einen Anstieg der Wiederkaufsrate um 20 Prozent. Die Kunden bemerkten das verbesserte Tragegefühl und die bessere Passform.
Fallstudie 2: Steckverbinder für Automobilflüssigkeiten eines Tier-1-Zulieferers
- Die Herausforderung: Ein Tier-1-Automobilzulieferer benötigte AISI-304-Steckverbinder für ein Fluidtransfermodul. Die Innengewinde und Dichtschultern mussten hochgradig konzentrisch sein, damit die Bauteile auch bei wiederholten Druckzyklen nicht leckten.
- Die Lösung: Wir setzten 4-Achs-CNC-Bearbeitungszentren ein, die Gewindeschneiden und Präzisionsschleifen in einer Aufspannung kombinierten. Jedes Teil wurde anschließend einer Lehre und einer optischen Profilprüfung unterzogen.
- Das Ergebnis: Die Pilotcharge erreichte eine Erfolgsquote von 99,5 Prozent. Anschließend erfolgte die Serienproduktion mittels CNC-Bearbeitung mit vollständiger termingerechter Lieferung.
Warum mit Rejin CNC zusammenarbeiten?
Die Wahl eines Lieferanten erfordert mehr als nur Maschinenkapazität; sie erfordert einen Entwicklungspartner, der in der Lage ist, die CNC-Bearbeitung von Prototypen, die CNC-Bearbeitung von Kleinserien und die CNC-Bearbeitung von Großserien zu unterstützen.
- Mehr als 23 Jahre technische Expertise: Gegründet von einem Ingenieur für Ingenieure.
- Skalierbare Produktion: Von der CNC-Schnellprototypenfertigung einzelner Stücke bis hin zu monatlichen Produktionsvolumina von bis zu 100.000 Einheiten.
- Vertikale Integration: CNC-Bearbeitung im eigenen Haus, automatisierte Anodisierung, Inspektion und DFM-Unterstützung unter einem Dach.
- Globale Zuverlässigkeit: Wir betreuen über 8.000 Kunden in mehr als 150 Ländern mit IATF 16949-zertifizierten Qualitätssystemen.
Sind Sie bereit, die Präzision Ihrer Produkte zu verbessern?
- Email: info@rejincnc.com
- Phone:+86 13790500374
FAQ (häufig gestellte Fragen)
F: Wie beeinflussen Luftfeuchtigkeit und Wärme die CNC-Bearbeitungstoleranzen im Mikrometerbereich?
A: Temperaturschwankungen führen dazu, dass sich Maschinen und Teile ausdehnen oder zusammenziehen. Dies verursacht Maßabweichungen beim Bearbeiten. Werkstätten mit konstanter Klimatisierung und Software zur Wärmekompensation gewährleisten gleichbleibende Mikrometertoleranzen bei der CNC-Bearbeitung.
F: Wie beeinflusst die Materialauswahl die erreichbare CNC-Bearbeitungstoleranz?
A: Edelstahl und Titan erzeugen mehr Wärme und verschleißen Werkzeuge schneller als Aluminium 6061. Die Materialeigenschaften bestimmen die erforderliche Maschinenfestigkeit, das Kühlverfahren, die Schnittgeschwindigkeiten und die Prüfhäufigkeit.
F: Ab welchem Produktionsvolumen sollte ein Käufer von der CNC-Bearbeitung auf das Stanzen umsteigen?
A: Einfache Teile erreichen den Wendepunkt bei etwa 5.000 bis 10.000 Stück. Teile mit tiefen Taschen, internen 3D-Details, schwierigen Oberflächen oder unebenen Wänden werden oft weiterhin ausschließlich per CNC-Maschine gefertigt.
F: Warum ist die CMM-Verifizierung für hochpräzise CNC-Bearbeitungsteile unerlässlich?
A: Handwerkzeuge erfassen komplexe Formen, Ebenheiten, Positionen oder Rundheiten nicht. CMM-Prüfungen liefern einen eindeutigen digitalen Nachweis und unterstützen die Dokumentation nach IATF 16949 und ISO 13485.


 Sie waren









