
| Typ tolerancji | Opis |
| Tolerancja precyzyjna | Części są produkowane i kontrolowane ściśle według specyfikacji rysunkowych i adnotacji GD&T, z minimalną tolerancją ±0,05 mm. |
| Ogólna tolerancja | ±0.05 mm |
| Minimalny rozmiar funkcji | Dokładny minimalny rozmiar elementu może się różnić w zależności od geometrii części i wybranego materiału. |
| Gwintowanie i otwory gwintowane | Zdolny do obróbki dowolnych standardowych rozmiarów gwintów, a także dostosowanych specyfikacji gwintów. |
| Warunek krawędzi | Ostre krawędzie są domyślnie wyciągane i wyciągane. |
| Wykończenie powierzchni | Anodowanie, powłoka proszkowa, malowanie rozpylające, grawerowanie laserowe, sitodruk |
| Minimalna grubość ściany | 0.5mm |
| Minimalny rozmiar młynu końcowego | 0.5mm |
| Minimalny rozmiar otworu wiertniczego | 1 mm |
| Minimalny rozmiar części | Frezowanie CNC: 5 × 5 × 5 mm; Tokowanie CNC: 2 × 2 mm; |
| Maksymalny rozmiar części | Frezowanie CNC: 4000 × 1500 × 600 mm
Tokowanie CNC: 200 × 500 mm |
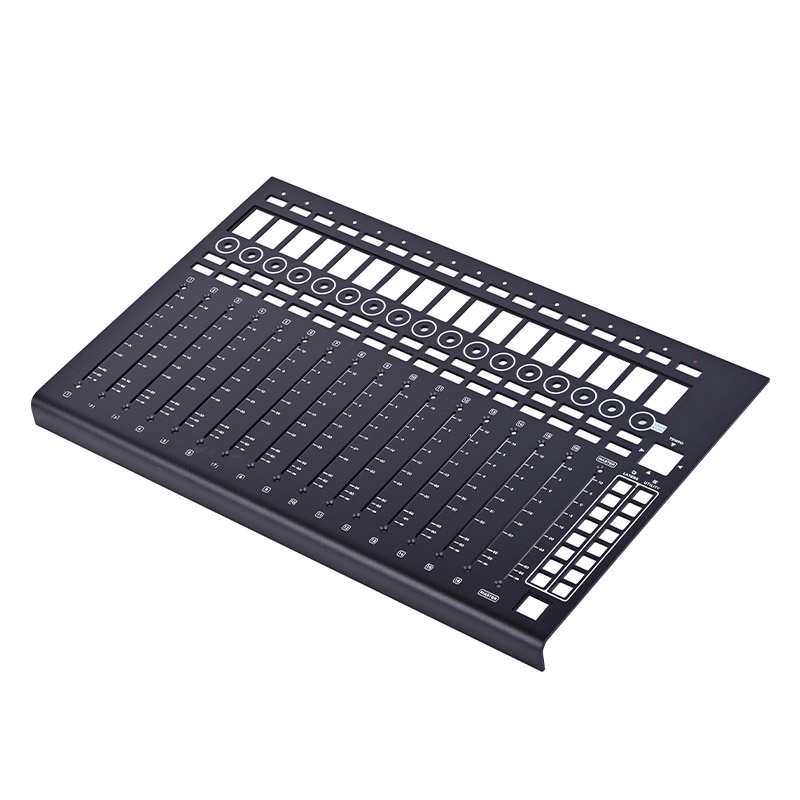
Każde pokrętło, przycisk i suwak na panelu sterowania znajdują się w wyciętym otworze – a użytkownicy widzą, czy są one wyśrodkowane. Nasz program paneli sterowania utrzymuje te pozycje i wykończenie na poziomie standardu wystawowego, partia po partii.
Co obrabiamy: panele faderów i enkoderów; matryce przycisków z oknami LED; płyty dotykowe; wnęki na pokrętła obrotowe; pełne blaty konsoli w wielu panelach — aluminium 6063 o grubości 1,5–5,0 mm, od płyt jednostronnych po formowane sekcje konsoli.
Dyscyplina stanowiska: wycięcia sterujące, okna LED i pola legendy są wycinane z jednego elementu odniesienia — mechanicznego CAD — dzięki czemu pokrętła są wyśrodkowane, dyfuzory LED są wyrównane, a wydrukowane skale pasują do suwaków znajdujących się pod nimi w dziesiątkach tysięcy urządzeń.
Zakończ jako system: Wybierz spośród polerowania, piaskowania, szczotkowania, anodowania (czarne/srebrne/szampańskie/niestandardowe) na miejscu, a także sitodruku i grawerowania laserowego dla legend. Panele wieloprocesowe (na przykład szczotkowana karoseria + piaskowane obramowanie okna) są ułożone sekwencyjnie, dzięki czemu tekstury łączą się wyraźnie na zamaskowanych liniach.
Zbudowany dla rodzin produktów: Wersje 8- i 16-kanałowe korzystają z tych samych urządzeń i mają te same przepisy, dzięki czemu Twoja rodzina wygląda identycznie w przypadku każdego rozmiaru — a aktualizacje wersji są powtarzane bez konieczności ponownej kwalifikacji.






Dongguan, Chiny · Ponad 200 maszyn CNC · Anodowanie i cięcie laserowe na miejscu · Zapraszamy gości i osoby trzecie do przeprowadzania inspekcji.
Pokrętła, diody LED i opisy — wszystkie rozmieszczone na podstawie Twojego systemu CAD — wyśrodkowane na jednostce 1 i jednostce 100 000.

Szczotkowana obudowa, piaskowane zawieszenie, polerowane krawędzie — linie zamaskowanej faktury łączą się ze sobą wyraźnie.

Warianty z liczbą kanałów mają wspólne wyposażenie i przepisy; każdy rozmiar wygląda tak samo.





90 tys. szt./rok · wycięcie ±0,02 mm jeden punkt odniesienia
Przeczytaj pełne studium przypadku →
310 tys. szt./rok · Zweryfikowano ustawienie diod LED
Przeczytaj pełne studium przypadku →Tak — okna i elementy dystansowe są obrabiane na podstawie współrzędnych PCB CAD, a pierwszy artykuł CMM jest mapowany na te pozycje.
Często. Tekstury są sekwencjonowane z maskowaniem, tak aby przejścia stykały się na czystych liniach; mapa maski pochodzi z tego samego zbioru danych co wycięcia.
Blachy o grubości do 600 mm i profile konsoli o grubości do 1,2 m i grubości 1,5–5,0 mm. Prosimy o przesłanie konspektu, a my potwierdzimy plan obróbki.
Ponowne sprawdzanie wycięć i legend odbywa się na podstawie zarchiwizowanego sprzętu i programów; dostarczamy artykuły delta first-articles, dzięki czemu kontrola jakości obejmuje wyłącznie zmienione cechy.
Prześlij nam swój projekt sterowania — strategię wycięć w oparciu o jeden punkt odniesienia i planowanie tekstury, a wycenę otrzymasz w ciągu 24 godzin.


