
Panneau de contrôle audio en aluminium usiné CNC sur mesure pour marques audio premium
Façades audio premium usinées à Alignement des éléments à ±0,02 mm — À partir d'une seule billette de 6063-T5
Une marque d'amplificateurs de bureau perdait des unités à cause de façades dont les marquages, prises et boutons ne s'alignaient jamais avec le PCB. Rejin CNC a usiné chaque surface de commande, découpe et élément sérigraphié sur un seul référentiel 5 axes — tenu à ±0,02 mm, anodisé en interne, et produit à plus de 80 000 pièces par an sans une seule reprise.
La façade qu'aucun atelier n'a su réussir
Un amplificateur de bureau haut de gamme, une face avant qui devait être parfaite, et la stratégie de bridage qui l'a enfin rendue telle.
Le problème n'a jamais été un seul trou ou une seule finition. C'était la relation entre eux.
Le client est une marque audio européenne qui construit un amplificateur de bureau compact. La façade avant est l'identité du produit : aluminium 6063 brossé, marquages gravés au laser, prises en retrait, boutons d'encodeurs et fenêtre VFD. Chaque élément devait rencontrer le PCB interne, la superposition de façade et le châssis à quelques centièmes de millimètre près.
Pendant six mois, plusieurs fournisseurs ont tenté leur chance. L'atelier A tenait chaque trou selon la spécification mais ne pouvait pas répéter la distance entre eux — une prise mesurait correctement isolément, mais se retrouvait à 0,3 mm de son marquage après anodisation. L'atelier B a proposé le moulage sous pression pour économiser, ce qui changeait le poids, l'aspect et tout le produit. L'atelier C a réussi les échantillons, puis livré des marquages désalignés et un brossage inconstant à 5 000 pièces par mois.
“La façade est parfaite sur l'établi. Elle n'échoue que lorsque quelqu'un branche un câble.”
L’ingénieur achats de la marque a contacté Rejin CNC. Notre ingénieur process ne s'est pas contenté de chiffrer le plan — la revue DFM a signalé le problème de dérive de référentiel et proposé une solution qu'aucun autre atelier n'avait soulevée : usiner la façade entière dans une seule billette en une seule mise en position 5 axes, rattachée à une seule origine, de sorte que chaque découpe, gravure et marquage sérigraphié partage les mêmes coordonnées avant anodisation.
Le premier article est arrivé exactement là où le PCB l'attendait. La ligne d’assemblage du client a cessé de retoucher les façades. Cet échantillon de référence tourne à plus de 80 000 pièces par an depuis trois ans.
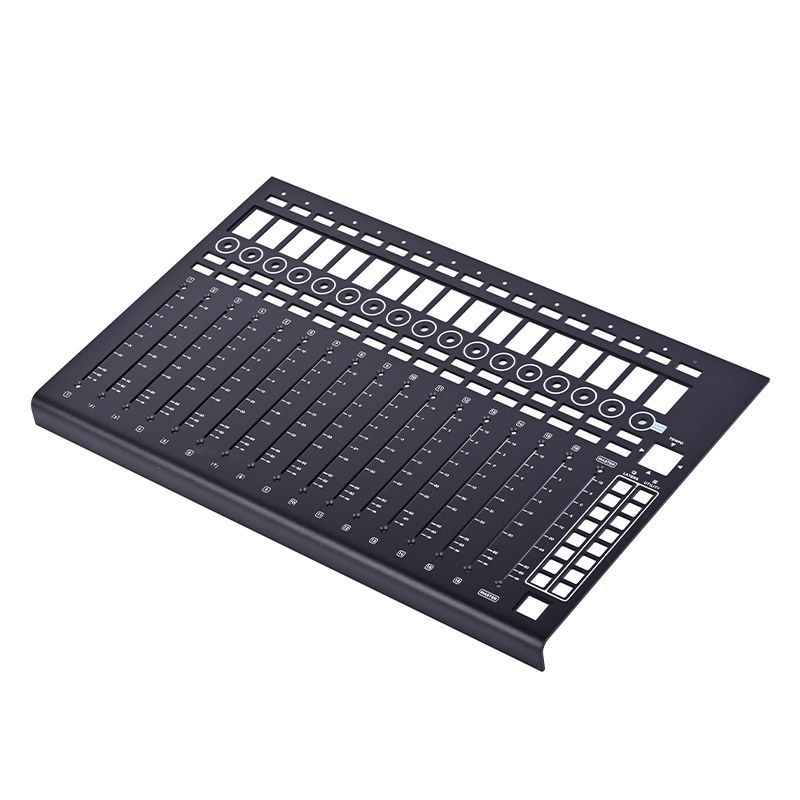
La façade finie — une seule billette 6063-T5, un seul référentiel, chaque découpe et marquage tenu à ±0,02 mm.
Pourquoi les fournisseurs précédents n'ont pas pu livrer
Six problèmes qu'aucun atelier candidat n'a su résoudre avant Rejin CNC.
Dérive entre éléments
Les trous individuels étaient dans la spécification, mais la relation entre prises, boutons et marquages bougeait de 0,2–0,3 mm — les façades ne s'alignaient pas avec le PCB interne.
L'anodisation déplace le marquage
Les variations de couleur et de texture après anodisation rendaient les marquages gravés au laser délavés ou mal enregistrés — deux problèmes en une seule finition.
Direction de brossage non conforme
La direction de la finition brossée variait d'une façade à l'autre. Sur un produit premium posé sur un bureau, c'est la première chose qu'un client remarque.
Gauchissement des parois minces
La façade ne fait que 2,5 mm d'épaisseur. La déformation d'usinage faisait dériver la planéité hors spécification, faisant basculer la façade sur le châssis.
Aucun retour d'ingénierie
Les fournisseurs chiffraient les plans tels quels et qualifiaient la dérive de “normale pour l'anodisation” — personne ne proposait une meilleure stratégie de bridage ou de référentiel.
Effondrement en volume
La qualité des échantillons était correcte, mais à 5 000 pièces et plus par mois, les délais glissaient et la régularité des lots se dégradait.
Façades de commande audio en aluminium 6063-T5 pour une marque audio pro mondiale
Façades avant en aluminium usinées CNC pour amplificateurs de bureau et interfaces audio — bâties autour de l’ approche de bridage à référentiel unique de Rejin CNC: l'ensemble de la façade est ébauchée, demi-finie et finie en une seule mise en position 5 axes, chaque découpe, gravure et marquage sérigraphié étant rattaché à une seule origine.
- Aluminium 6063-T5 extrudé, façade entière usinée dans une seule billette — sans cordons de soudure, sans angles assemblés
- Bridage à référentiel unique sur montage 5 axes intégré — tolérance de position entre éléments de ±0,02 mm
- Finition multi-textures : brossée, sablée et anodisée en interne ; marquages gravés au laser enregistrés sur le même référentiel
- Prises en retrait, perçages d’encodeurs et fenêtre VFD usinés pour s'accoupler directement au PCB et au châssis du client
- Maîtrise de process IATF 16949, FAI sur premier article, CMM sur les éléments critiques de chaque lot
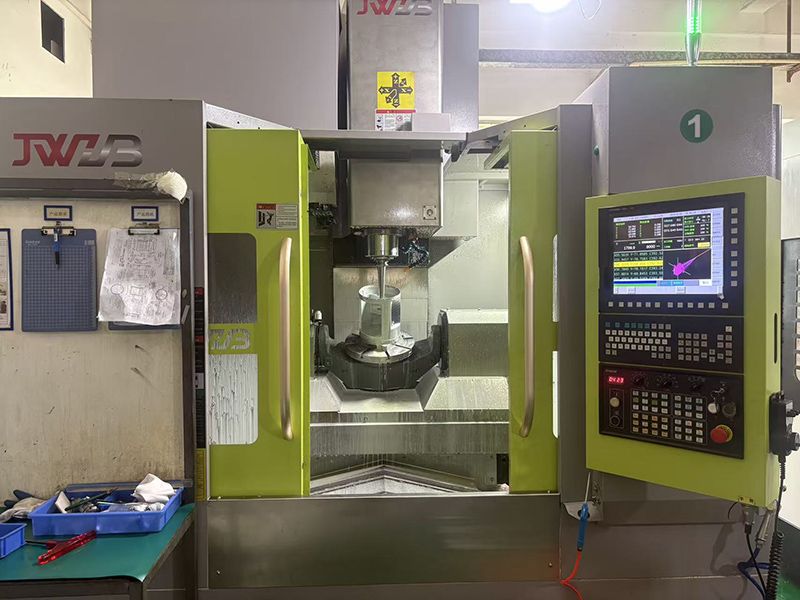
Usinage 5 axes en une seule mise en position — chaque élément partage le même référentiel, avant anodisation.
Comment nous avons conçu la façade pour une production répétable
La différence n'a jamais été une seule machine — c'était un système d'ingénierie complet bâti autour d'un référentiel unique.
Stratégie de montage à référentiel unique
Un montage dédié sous vide + mécanique localise la billette depuis un seul coin. Ébauche, demi-finition et finition ne reposent jamais la pièce indépendamment — l'erreur de référentiel à référentiel est éliminée, et non compensée.
Programme 5 axes en une seule mise en position
L'ensemble de la façade est achevé en un seul cycle 5 axes. Les parois minces sont maintenues tout du long ; des passes de finition légères contrôlent la flexion et la chaleur, en tenant ±0,02 mm sur les éléments critiques.
Brossage & anodisation en interne
La direction de brossage est contrôlée par un montage dédié ; l'anodisation est réalisée sous notre propre toit avec une chimie titrée et un contrôle au colorimètre par rapport à un gabarit — aucune dérive entre lots.
Marquages laser enregistrés
Les marquages sont gravés au laser après anodisation, enregistrés sur le même référentiel que les découpes. Ce que la fraiseuse a usiné est exactement là où le graveur marque.
CMM + contrôle d'enregistrement optique
Chaque lot subit une mesure CMM des positions de découpes critiques et un contrôle optique de l'enregistrement des marquages — données archivées par lot pour une traçabilité complète.
Revue DFM d'abord
Nous analysons la CAO avant outillage, signalons les éléments les plus sensibles à la dérive de référentiel et concevons le process autour d'eux. La revue qui a conquis ce client est gratuite sur chaque projet.

Inspection visuelle de surface — direction de brossage, couleur anodisée et lisibilité des marquages contrôlées sur chaque lot.
Pourquoi un référentiel unique gagne
La plupart des ateliers localisent la pièce une fois par opération. Chaque rebrassage réintroduit une erreur de référentiel, et l'anodisation ajoute son propre léger mouvement. En usinant vers un référentiel unique de l'ébauche à la finition — et en gravant les marquages sur cette même origine ensuite — les positions relatives de chaque élément restent verrouillées, lot après lot.
Quatre batailles de production, et comment nous avons gagné chacune
Problèmes réels issus de l'atelier — cause racine, solution et résultat que nous tenons aujourd'hui.
Gauchissement de la façade à parois minces
Dérive de l'enregistrement des marquages
Couleur d'anodisation & direction de brossage
Passage à 80 000 pièces/an
De la billette 6063 à la façade finie en 6 étapes maîtrisées
Chaque étape est documentée avec une inspection en cours de process, si bien que la qualité est intégrée — et non contrôlée a posteriori.
1 Matière & traçabilité
L'aluminium 6063-T5 extrudé est sélectionné avec certificat matière ; le numéro de coulée et l'ID de traçabilité sont enregistrés pour chaque lot.
2 Usinage 5 axes à référentiel unique
Billette bridée sur un montage dédié ; ébauche, demi-finition et finition en une seule mise en position — chaque élément rattaché à la même origine.
3 Brossage & préparation de surface
Une direction de brossage contrôlée supprime les traces d'outils et prépare une surface régulière pour l'anodisation.
4 Anodisation & contrôle couleur
Anodisation en interne avec vérification au colorimètre par rapport à l'échantillon de référence — ΔE maintenu sous 1,0 d'un lot à l'autre.
5 Enregistrement des marquages laser
Les marquages sont gravés au laser sur le même référentiel que les découpes — nets, résistants à la décoloration et parfaitement alignés.
6 CMM, contrôle optique & emballage
CMM sur les éléments critiques, contrôle optique de l'enregistrement des marquages et emballage protecteur avant export — les défauts ne partent jamais.
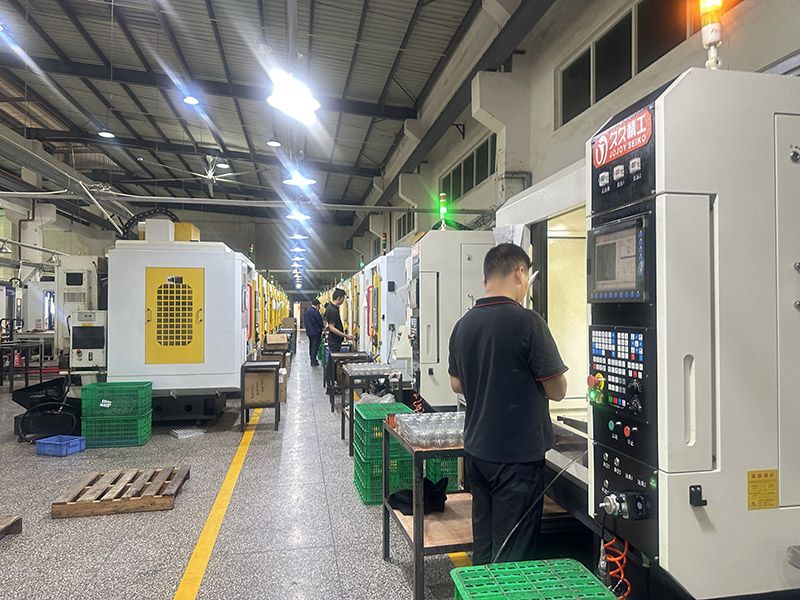
Cellule d'usinage en interne — plus de 200 machines CNC 5/3 axes, atelier de surface dédié, contrôle qualité normalisé.
Pourquoi le premier article est l'échantillon de référence
Parce que chaque élément partage un référentiel unique, le premier article qui passe la FAI devient la référence de chaque lot qui suit. Nous ne “réglons” pas le process sur la commande en volume du client — nous le verrouillons au stade de l’échantillon, puis nous le tenons.
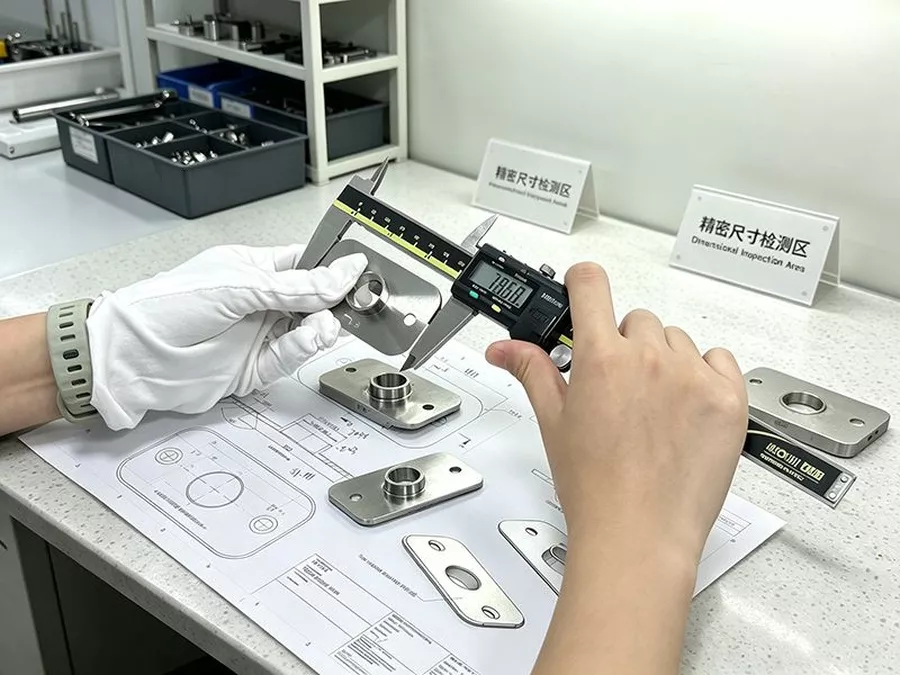
Des résultats mesurés, pas des promesses
Chaque spécification clé est vérifiée au CMM, par enregistrement optique et au colorimètre sur chaque lot de production — données archivées par lot.
| Spécification | Exigence client | Obtenu | Méthode |
|---|---|---|---|
| Tolérance entre éléments | ±0,05 mm | ±0,02 mm | Mesure CMM |
| Enregistrement des marquages | Alignés sur les découpes | Dans ±0,02 mm | Contrôle d'enregistrement optique |
| Planéité de la façade | ≤ 0,10 mm | ≤ 0,05 mm | Marbre + comparateur |
| Couleur d'anodisation | ΔE < 2,0 par rapport au gabarit | ΔE < 1,0 en moyenne | Colorimètre |
| État de surface (brossé) | Direction uniforme | 100 % constant | Inspection visuelle |
| Régularité des lots | Contrôle à 100 % des éléments critiques | 100 % conformes | CMM + optique par lot |
Ce qui nous différencie d'un atelier d'usinage banalisé
La marque nous a comparés à des ateliers de trois pays. Voici ce qui a conclu l'affaire.
Stratégie d'usinage à référentiel unique
Aucune perte de référentiel entre opérations. Chaque élément est rattaché à la même origine — la précision relative que des mises en position rebrassées ne peuvent tout simplement pas égaler.
Plus de 200 machines + atelier de surface en interne
Fraisage, brossage, anodisation et marquage laser sous un même toit — pas de passations, pas de dérive de couleur, pas d'excuses de tiers.
IATF 16949 + contrôle critique à 100 %
Les éléments critiques sont mesurés sur chaque lot, les marquages vérifiés optiquement — les défauts ne partent jamais vers votre ligne d'assemblage.
Des ingénieurs process répondent à votre CAO
Vous parlez directement aux ingénieurs qui pilotent le process — retour DFM en 24 heures, réponses techniques en heures, pas en jours.
Ce que trois ans de partenariat ont livré
Le premier lot a pleinement satisfait les normes de la marque, et le programme n'a fait que croître depuis.
Ce que disent les acheteurs OEM
Citations directes des personnes qui pilotent ce programme côté client.
“Les marquages s'alignent enfin avec les prises et les boutons. Nous avons cessé de retoucher les façades sur notre ligne d'assemblage — ce que les fournisseurs précédents n'avaient pas pu corriger.”
“Lot après lot, la couleur d'anodisation et la direction de brossage correspondent à l'échantillon de référence. Nous avons cessé de contrôler l'état de surface à réception.”
“Le DFM de Rejin a signalé le problème de dérive de référentiel que nos fournisseurs précédents n'avaient jamais mentionné. Les livraisons sont à l'heure à plus de 80 000 pièces par an depuis trois ans.”
Un projet similaire de façade ou de boîtier audio CNC ?
Envoyez-nous votre CAO et recevez une revue DFM gratuite avec un devis détaillé sous 24 heures.
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com
Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.