
Kundenspezifisches CNC-gefertigtes Aluminium-Audio-Bedienpaneel für Premium-Audiomarken
Premium-Audio-Frontblenden gefertigt auf ±0,02 mm Merkmalsausrichtung — Aus einem einzigen 6063-T5-Barren
Eine Marke für Desktop-Verstärker verlor Geräte an Frontblenden, deren Beschriftungen, Buchsen und Drehregler nie mit der Platine fluchteten. Rejin CNC bearbeitete jede Bedienfläche, jeden Ausschnitt und jedes Siebdruckmerkmal auf einem einzigen 5-Achs-Bezugspunkt — gehalten auf ±0,02 mm, im Haus eloxiert und mit über 80.000 Stück pro Jahr ohne eine einzige Nacharbeit.
Die Frontblende, die kein Betrieb hinbekam
Ein Premium-Desktop-Verstärker, eine Frontseite, die makellos sein musste, und die Spannstrategie, die sie endlich dazu machte.
Das Problem war nie ein einzelnes Loch oder eine einzelne Oberfläche. Es war das Verhältnis zwischen ihnen.
Der Kunde ist eine europäische Audio-Marke, die einen kompakten Desktop-Verstärker baut. Die Frontblende ist’s, die dem Produkt seine Identität verleiht: gebürstetes Aluminium 6063, lasergravierte Beschriftungen, versenkte Buchsen, Encoder-Drehknöpfe und ein VFD-Fenster. Jedes Merkmal musste mit der internen Platine, der Frontfolie und dem Gehäuse innerhalb weniger Hundertstelmillimeter zusammenpassen.
Über sechs Monate versuchten es mehrere Lieferanten. Betrieb A hielt einzelne Bohrungen maßhaltig, konnte aber den Abstand zwischen ihnen — eine Buchse maß für sich genommen einwandfrei, saß aber nach dem Eloxieren 0,3 mm neben ihrer Beschriftung. Betrieb B schlug Druckguss zur Kostensenkung vor, was Gewicht, Optik und das ganze Produkt veränderte. Betrieb C lieferte perfekte Muster, verschickte dann jedoch bei 5.000 Stück pro Monat unpassende Beschriftungen und uneinheitliche Bürstung.
“Die Frontblende sieht auf der Werkbank perfekt aus. Sie versagt erst, wenn jemand ein Kabel einsteckt.”
Marke’s Beschaffungsingenieur wandte sich an Rejin CNC. Unser Prozessingenieur hat nicht nur die Zeichnung angeboten — die DFM-Prüfung wies auf das Problem der Bezugsdrift hin und schlug eine Lösung vor, die kein anderer Betrieb aufgebracht hatte: die gesamte Frontblende aus einem Barren in einer einzigen 5-Achs-Aufspannung, referenziert auf einen einzigen Ursprung, sodass jeder Ausschnitt, jede Gravur und jedes Siebdruckmerkmal vor dem Eloxieren dieselben Koordinaten teilt.
Das Erstmuster landete genau dort, wo die Platine es erwartete. Kunde’s Montagelinie stellte die Nacharbeit an Frontblenden ein. Dieses Goldmuster läuft seit drei Jahren mit über 80.000 Stück pro Jahr.
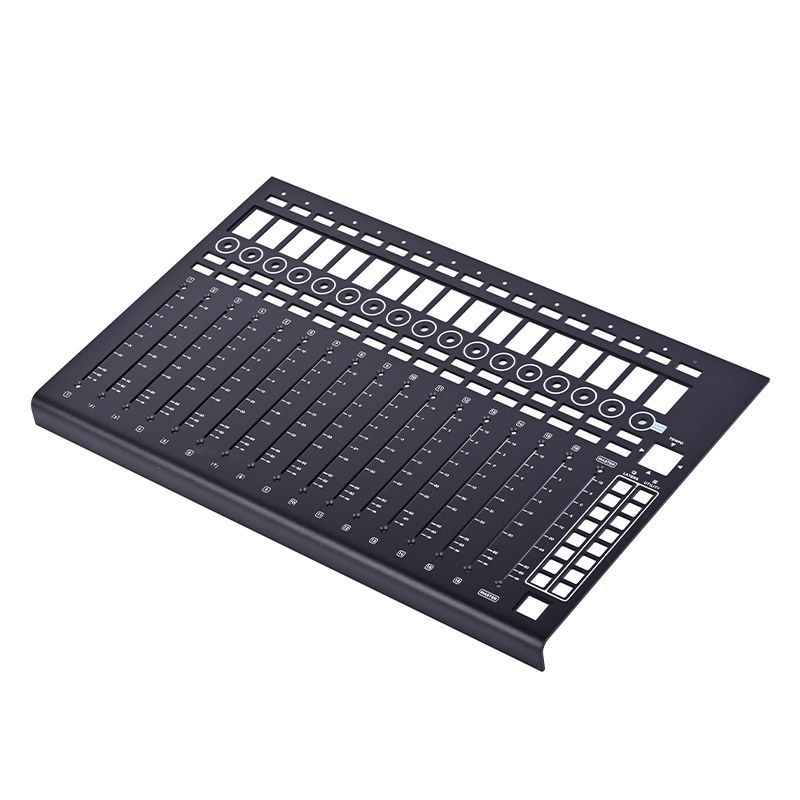
Die fertige Frontblende — ein 6063-T5-Barren, ein Bezugspunkt, jeder Ausschnitt und jede Beschriftung auf ±0,02 mm gehalten.
Warum frühere Lieferanten nicht liefern konnten
Sechs Probleme, die jeder Kandidat vor Rejin CNC nicht lösen konnte.
Drift zwischen den Merkmalen
Einzelne Bohrungen lagen innerhalb der Spezifikation, doch das Verhältnis zwischen Buchsen, Drehreglern und Beschriftungen verschob sich um 0,2–0,3 mm — die Frontblenden fluchteten nicht mit der internen Platine.
Eloxieren verschiebt die Beschriftung
Farb- und Texturschwankungen nach dem Eloxieren ließen lasergravierte Beschriftungen verblasst oder versetzt wirken — zwei Probleme in einer Oberfläche.
Uneinheitliche Bürstrichtung
Die Bürstrichtung variierte von Frontblende zu Frontblende. Bei einem Premium-Produkt auf dem Schreibtisch ist das das Erste, was ein Kunde bemerkt.
Verzug dünner Wandungen
Die Frontblende ist nur 2,5 mm dick. Bearbeitungsverzug ließ die Ebenheit aus der Spezifikation driften, sodass die Blende auf dem Gehäuse wackelte.
Kein technisches Feedback
Lieferanten boten Zeichnungen unverändert an und nannten Drift “normal beim Eloxieren” — niemand schlug eine bessere Spann- oder Bezugsstrategie vor.
Einbruch bei hohen Stückzahlen
Die Musterqualität war in Ordnung, doch bei über 5.000 Stück pro Monat rutschten die Lieferzeiten und die Chargenkonsistenz zerfiel.
6063-T5 Aluminium-Audio-Bedienfelder für eine globale Pro-Audio-Marke
CNC-gefräste Aluminium-Frontblenden für Desktop-Verstärker und Audio-Interfaces — auf Basis von Rejin CNC’s Ein-Bezugspunkt-Spannstrategie: die gesamte Frontblende wird in einer einzigen 5-Achs-Aufspannung geschruppt, vorgeschlichtet und fertiggeschlichtet, wobei jeder Ausschnitt, jede Gravur und jedes Siebdruckmerkmal auf einen Ursprung referenziert ist.
- 6063-T5 Strangpress-Aluminium, gesamte Frontblende aus einem Barren gefertigt — keine Schweißnähte, keine gefügten Ecken
- Ein-Bezugspunkt-Aufspannung auf integrierter 5-Achs-Vorrichtung — ±0,02 mm Lagetoleranz zwischen den Merkmalen
- Multi-Textur-Oberfläche: gebürstet, sandgestrahlt und im Haus eloxiert; lasergravierte Beschriftungen auf denselben Bezugspunkt registriert
- Versenkte Buchsen, Encoder-Bohrungen und VFD-Fenster, gefertigt für die direkte Passung mit Kunde’s Platine und Gehäuse
- IATF 16949 Prozesskontrolle, FAI am Erstmuster, CMM an kritischen Merkmalen jeder Charge
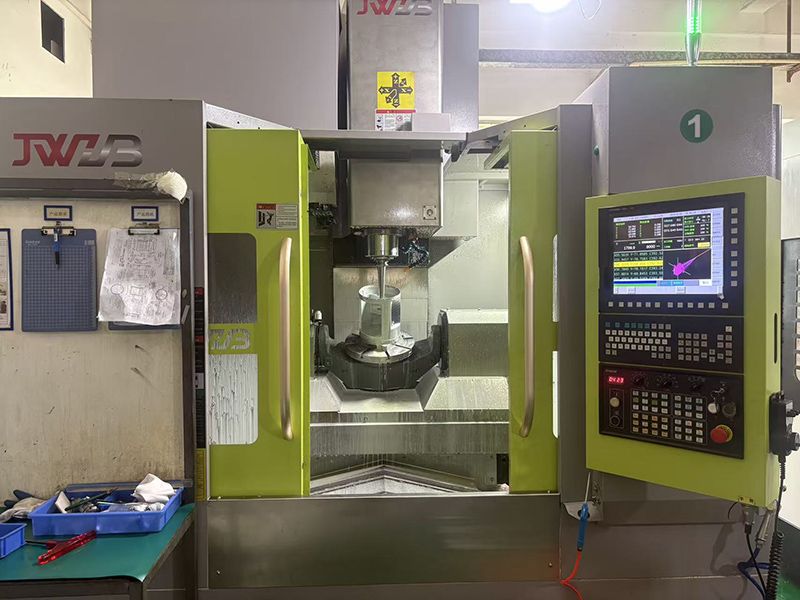
5-Achs-Bearbeitung in einer Aufspannung — jedes Merkmal teilt denselben Bezugspunkt, noch vor dem Eloxieren.
Wie wir die Frontblende für reproduzierbare Fertigung konstruiert haben
Der Unterschied war nie eine einzelne Maschine — es war ein vollständiges technisches System rund um einen Bezugspunkt.
Ein-Bezugspunkt-Vorrichtungsstrategie
Eine dedizierte Vakuum-Mechanik-Vorrichtung lokalisiert den Barren von einer Ecke aus. Schruppen, Vorschlichten und Schlichten richten das Bauteil nie neu unabhängig aus — der Fehler zwischen Bezugspunkten wird eliminiert, nicht kompensiert.
5-Achs-Programm in einer Aufspannung
Die gesamte Frontblende wird in einem einzigen 5-Achs-Zyklus fertiggestellt. Dünne Wandungen sind durchgehend abgestützt; leichte Schlichtgänge kontrollieren Durchbiegung und Wärme und halten ±0,02 mm an kritischen Merkmalen.
Hausinternes Bürsten & Eloxieren
Die Bürstrichtung wird durch eine dedizierte Vorrichtung kontrolliert; das Eloxieren läuft unter unserem eigenen Dach mit titrierter Chemie und Farbmessgerät-Abgleich gegen ein Mastermuster — keine Drift zwischen Chargen.
Registrierte Laserbeschriftungen
Die Beschriftungen werden nach dem Eloxieren lasergraviert, registriert auf denselben Bezugspunkt wie die Ausschnitte. Was die Fräsmaschine bearbeitet hat, markiert der Laser exakt an derselben Stelle.
CMM + optische Registrierprüfung
Jede Charge erhält eine CMM-Messung der kritischen Ausschnittspositionen und eine optische Prüfung der Beschriftungsregistrierung — Daten je Charge archiviert für vollständige Rückverfolgbarkeit.
DFM-First-Prüfung
Wir prüfen die CAD-Daten vor der Werkzeugerstellung, markieren die Merkmale, die am empfindlichsten auf Bezugsdrift reagieren, und legen den Prozess darum herum aus. Die Prüfung, die diesen Kunden überzeugte, ist bei jedem Projekt kostenlos.

Visuelle Oberflächenprüfung — Bürstrichtung, Eloxalfarbe und Lesbarkeit der Beschriftungen werden an jedem Los geprüft.
Warum ein Bezugspunkt gewinnt
Die meisten Betriebe richten das Bauteil bei jedem Arbeitsschritt neu aus. Jedes Umspannen führt den Bezugsfehler erneut ein, und das Eloxieren bringt seine eigene kleine Bewegung mit. Wenn vom Schruppen bis zum Schlichten auf einen einzigen Bezugspunkt gearbeitet wird — und die Beschriftungen anschließend auf denselben Ursprung graviert werden —, bleiben die relativen Positionen aller Merkmale fixiert, Charge um Charge.
Vier Produktionsschlachten und wie wir jede gewonnen haben
Echte Probleme aus der Fertigung — Ursache, Lösung und das Ergebnis, das wir heute halten.
Verzug der dünnwandigen Frontblende
Drift der Beschriftungsregistrierung
Eloxalfarbe & Bürstrichtung
Skalierung auf 80.000 Stück pro Jahr
Vom 6063-Barren zur fertigen Frontblende in 6 kontrollierten Schritten
Jeder Schritt ist mit prozessbegleitender Prüfung dokumentiert, sodass Qualität eingebaut wird — nicht am Ende hineingeprüft.
1 Material & Rückverfolgbarkeit
6063-T5 Strangpress-Aluminium wird mit Werkszeugnis ausgewählt; Schmelzcharge und Rückverfolgbarkeits-ID werden für jede Charge erfasst.
2 5-Achs-Bearbeitung mit einem Bezugspunkt
Der Barren wird auf einer dedizierten Vorrichtung gespannt; Schruppen, Vorschlichten und Schlichten in einer Aufspannung — jedes Merkmal auf denselben Ursprung referenziert.
3 Bürsten & Oberflächenvorbereitung
Kontrollierte Bürstrichtung entfernt Werkzeugspuren und bereitet eine gleichmäßige Oberfläche für das Eloxieren vor.
4 Eloxieren & Farbprüfung
Hausinternes Eloxieren mit Farbmessgerät-Abgleich gegen das Mastermuster — ΔE von Charge zu Charge unter 1,0 gehalten.
5 Laserbeschriftungs-Registrierung
Die Beschriftungen werden auf denselben Bezugspunkt lasergraviert wie die Ausschnitte — scharf, lichtbeständig und perfekt ausgerichtet.
6 CMM, optische Prüfung & Verpackung
CMM an kritischen Merkmalen, optische Prüfung der Beschriftungsregistrierung und Schutzverpackung vor dem Export — fehlerhafte Teile werden nie ausgeliefert.
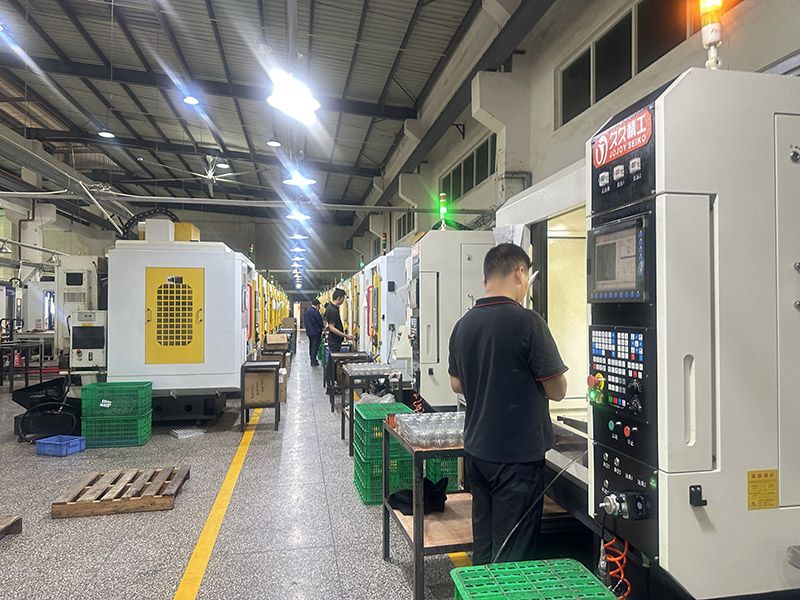
Hausinterne Bearbeitungszelle — 200+ 5/3-Achs-CNC-Maschinen, dedizierte Oberflächenwerkstatt, standardisierte Qualitätskontrolle.
Warum das Erstmuster das Goldmuster ist
Weil jedes Merkmal einen Bezugspunkt teilt, wird das Erstmuster, das die Erstmusterprüfung besteht, zur Referenz für jede folgende Charge. Wir “justieren” den Prozess nicht an Kunde’s Volumenauftrag — wir legen ihn im Musterstadium fest und halten ihn dann.
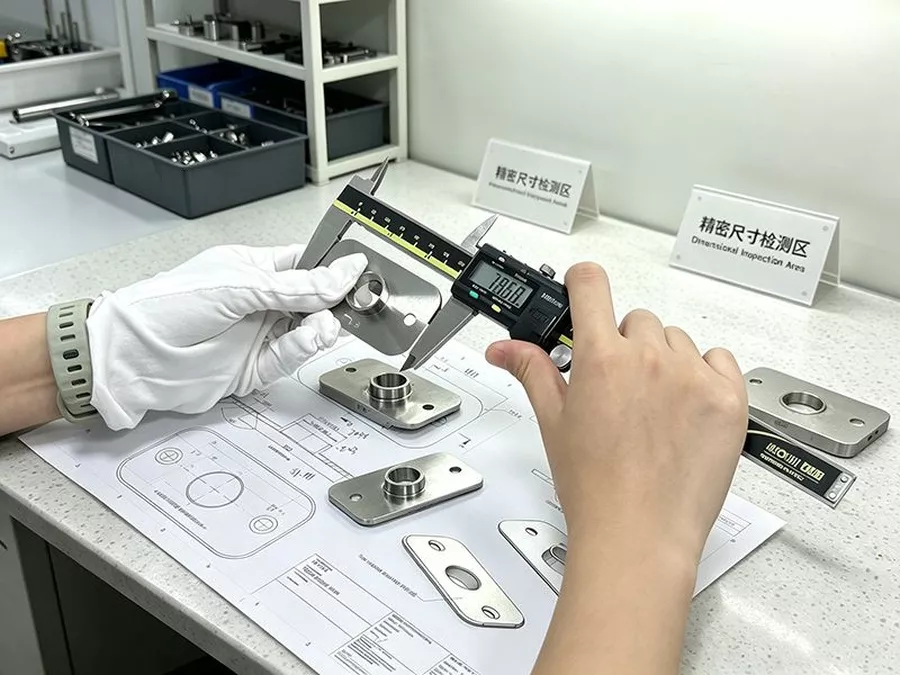
Gemessene Ergebnisse, keine Versprechen
Jede wichtige Spezifikation wird an jeder Produktionscharge per CMM, optischer Registrierung und Farbmessgerät verifiziert — Daten je Charge archiviert.
| Spezifikation | Kundenanforderung | Erreicht | Methode |
|---|---|---|---|
| Lagetoleranz zwischen den Merkmalen | ±0,05 mm | ±0,02 mm | CMM-Messung |
| Registrierung der Beschriftungen | Auf die Ausschnitte ausgerichtet | Innerhalb von ±0,02 mm | Optische Registrierprüfung |
| Ebenheit der Frontblende | ≤0,10 mm | ≤0,05 mm | Messplatte + Messuhr |
| Eloxalfarbe | ΔE < 2,0 vs. Master | ΔE < 1,0 im Mittel | Farbmessgerät |
| Oberflächengüte (gebürstet) | Gleichmäßige Richtung | 100% konsistent | Sichtprüfung |
| Chargenkonsistenz | 100% Prüfung kritischer Merkmale | 100% bestanden | CMM + Optik je Charge |
Was uns von einem beliebigen Lohnfertiger unterscheidet
Die Marke verglich uns mit Betrieben in drei Ländern. Hier ist, was den Ausschlag gab.
Ein-Bezugspunkt-Bearbeitungsstrategie
Kein Bezugspunktverlust zwischen den Arbeitsschritten. Jedes Merkmal ist auf denselben Ursprung referenziert — die relative Genauigkeit, die neu aufgespannte Aufspannungen einfach nicht erreichen.
200+ Maschinen + hausinterne Oberflächenwerkstatt
Fräsen, Bürsten, Eloxieren und Laserbeschriftung unter einem Dach — keine Übergaben, keine Farbdrift, keine Ausreden Dritter.
IATF 16949 + 100% Prüfung kritischer Merkmale
Kritische Merkmale werden an jeder Charge gemessen, Beschriftungen optisch verifiziert — fehlerhafte Teile gelangen nie in Ihre Montagelinie.
Prozessingenieure antworten auf Ihre CAD-Daten
Sie sprechen direkt mit den Ingenieuren, die den Prozess betreiben — DFM-Feedback in 24 Stunden, technische Antworten in Stunden, nicht Tagen.
Was drei Jahre Partnerschaft gebracht haben
Die erste Charge erfüllte Marke’s Standards vollständig, und das Programm ist seither nur gewachsen.
Was die OEM-Einkäufer sagen
Direkte Zitate von den Personen, die dieses Programm auf Kundenseite steuern.
“Die Beschriftungen passen endlich genau zu den Buchsen und Drehknöpfen. Wir mussten in unserer Montagelinie keine Blenden mehr nacharbeiten — etwas, das frühere Lieferanten nicht beheben konnten.”
“Charge für Charge stimmen Eloxalfarbe und Bürstrichtung mit dem Goldmuster überein. Wir haben die Prüfung der Oberflächengüte bei Wareneingang eingestellt.”
“Die DFM von Rejin’s hat die Bezugsdrift beanstandet, die unsere früheren Lieferanten nie erwähnt hatten. Seit drei Jahren liefern wir bei über 80.000 Teilen pro Jahr pünktlich.”
Haben Sie ein ähnliches CNC-Audio-Bedienfeld- oder Gehäuseprojekt?
Senden Sie uns Ihre CAD-Daten und erhalten Sie eine kostenlose DFM-Prüfung mit detailliertem Angebot innerhalb von 24 Stunden.
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com

Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com
Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.