
Panel de control de audio de aluminio mecanizado CNC a medida para marcas de audio premium
Paneles Frontales de Audio Premium Mecanizados a Alineación de Características de ±0,02 mm — a Partir de un Solo Billet de 6063-T5
Una marca de amplificadores de escritorio perdía unidades por paneles cuyas leyendas, jacks y perillas nunca coincidían con la PCB. Rejin CNC mecanizó cada superficie de control, recorte y característica de serigrafía sobre una sola referencia de 5 ejes — mantenida a ±0,02 mm, anodizado internamente, y produciendo más de 80.000 piezas al año sin un solo retrabajo.
El Panel que Ningún Taller Lograba Perfeccionar
Un amplificador de escritorio premium, un frente que tenía que ser perfecto y la estrategia de sujeción que finalmente lo logró.
El problema nunca fue un solo agujero ni un solo acabado. Era la relación entre ellos.
El cliente es una marca europea de audio que fabrica un amplificador de escritorio compacto. El panel frontal es la identidad del producto’: aluminio 6063 cepillado, leyendas grabadas láser, jacks empotrados, perillas codificadoras y una ventana VFD. Cada característica debía coincidir con la PCB interna, la superposición del panel frontal y la carcasa dentro de unas centésimas de milímetro.
Durante seis meses, varios proveedores lo intentaron. El Taller A mantenía los agujeros individuales según especificación pero no podía repetir la distancia entre ellos — un jack medía bien solo, pero quedaba a 0,3 mm de su leyenda después del anodizado. El Taller B propuso fundición a presión para ahorrar costos, lo que cambió el peso, el aspecto y todo el producto. El Taller C clavó las muestras, luego envió leyendas desalineadas y cepillado inconsistente a 5.000 piezas al mes.
“El panel se ve perfecto en el banco de trabajo. Solo falla cuando alguien conecta un cable.”
El ingeniero de abastecimiento de la marca’ contactó a Rejin CNC. Nuestro ingeniero de procesos no solo cotizó el plano — la revisión DFM señaló el problema de deriva de referencia y propuso una solución que ningún otro taller había planteado: mecanizar todo el panel a partir de un solo billet en un solo montaje de 5 ejes, con referencia a un único origen, de modo que cada recorte, grabado y característica de serigrafía comparta las mismas coordenadas antes del anodizado.
La primera muestra quedó exactamente donde la PCB lo esperaba. La línea de ensamblaje del cliente’ dejó de rehacer paneles. Esa muestra dorada lleva produciendo más de 80.000 piezas al año durante tres años.
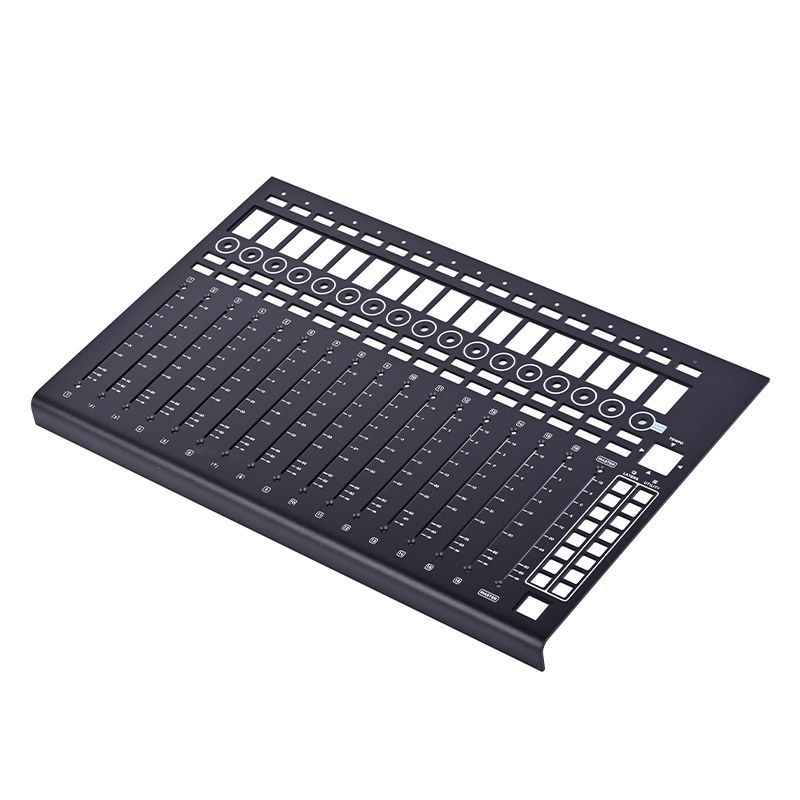
El panel terminado — un solo billet de 6063-T5, una sola referencia, cada recorte y leyenda mantenidos a ±0,02 mm.
Por Qué los Proveedores Anteriores No Podían Entregar
Seis problemas que cada taller candidato no pudo resolver antes de Rejin CNC.
Deriva entre características
Los agujeros individuales estaban dentro de especificación, pero la relación entre jacks, perillas y leyendas se movía 0,2–0,3 mm — los paneles no coincidían con la PCB interna.
El anodizado desplaza la leyenda
La variación de color y textura después del anodizado hacía que las leyendas grabadas láser se vieran desvanecidas o desregistradas — dos problemas en un solo acabado.
Discrepancia en la dirección del cepillado
La dirección del acabado cepillado variaba de panel a panel. En un producto premium sobre un escritorio, eso es lo primero que un cliente nota.
Deformación de pared delgada
El panel tiene solo 2,5 mm de espesor. La distorsión del mecanizado hacía que la planitud se desviara de la especificación, haciendo que el panel se balanceara sobre la carcasa.
Sin retroalimentación de ingeniería
Los proveedores cotizaban los planos tal cual y llamaban a la deriva “normal en el anodizado” — nadie proponía una mejor estrategia de sujeción o de referencia.
Colapso de volumen
La calidad de las muestras estaba bien, pero a más de 5.000 piezas al mes, los plazos de entrega se retrasaban y la consistencia de lote se desmoronaba.
Paneles de Control de Audio de Aluminio 6063-T5 para una Marca Global de Pro-Audio
Paneles frontales de aluminio mecanizados por CNC para amplificadores de escritorio e interfaces de audio — construidos en torno a la estrategia de amarre de referencia única de Rejin CNC’ estrategia de amarre de referencia única: todo el panel se desbasta, se semitermina y se termina en un solo montaje de 5 ejes, con cada recorte, grabado y característica de serigrafía referenciados a un único origen.
- Aluminio extruido 6063-T5, panel completo mecanizado de un solo billet — sin juntas de soldadura, sin esquinas ensambladas
- Amarre de referencia única en utillaje integrado de 5 ejes — tolerancia posicional entre características de ±0,02 mm
- Acabado de múltiples texturas: cepillado, granallado y anodizado internamente; leyendas grabadas láser registradas a la misma referencia
- Jacks empotrados, taladros de codificador y ventana VFD mecanizados para acoplar directamente con la PCB y la carcasa del cliente’
- Control de proceso IATF 16949, FAI en la primera muestra, CMM en características críticas de cada lote
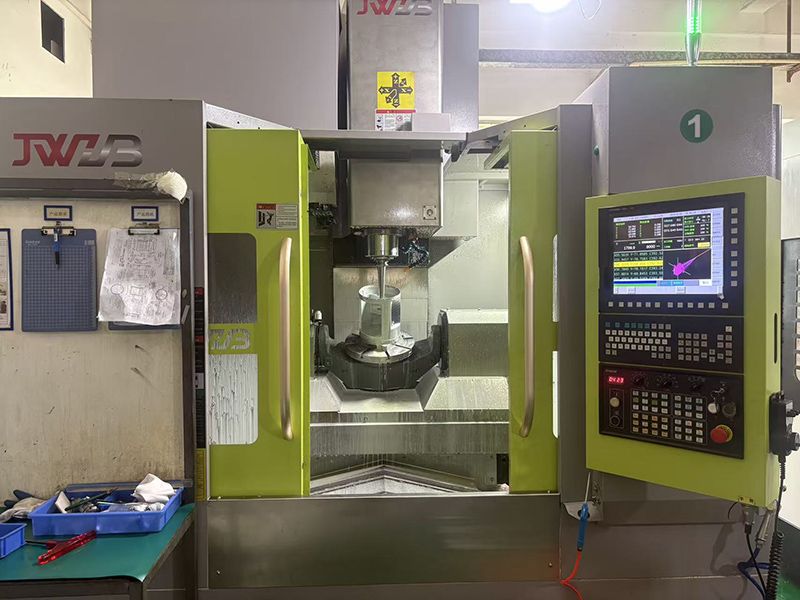
Mecanizado de 5 ejes en un solo montaje — cada característica comparte la misma referencia, antes del anodizado.
Cómo Ingeniamos el Panel para una Producción Repetible
La diferencia nunca fue una sola máquina — fue un sistema completo de ingeniería construido en torno a una sola referencia.
Estrategia de Utillaje de Referencia Única
Un utillaje dedicado de vacío + sujeción mecánica localiza el billet desde una esquina. El desbaste, el semiacabado y el acabado nunca vuelven a localizar la pieza de forma independiente — el error de referencia a referencia se elimina, no se compensa.
Programa de 5 Ejes en un Solo Montaje
Todo el panel se completa en un solo ciclo de 5 ejes. Las paredes delgadas se soportan durante todo el proceso; pasadas ligeras de acabado controlan la deflexión y el calor, manteniendo ±0,02 mm en características críticas.
Cepillado & Anodizado Internos
La dirección del cepillado se controla con un utillaje dedicado; el anodizado se realiza bajo nuestro propio techo con química titulada y verificación con colorímetro contra un patrón — sin deriva entre lotes.
Leyendas Láser Registradas
Las leyendas se graban láser después del anodizado, registradas a la misma referencia utilizada para los recortes. Lo que la fresadora mecanizó es exactamente donde el grabador marca.
Verificación CMM + Registro Óptico
Cada lote recibe medición CMM de las posiciones críticas de recortes y una verificación óptica del registro de leyendas — datos archivados por lote para trazabilidad completa.
Revisión DFM Prioritaria
Revisamos el CAD antes del utillaje, señalamos las características más sensibles a la deriva de referencia y diseñamos el proceso en torno a ellas. La revisión que ganó a este cliente es gratuita en cada proyecto.

Inspección visual de superficie — dirección del cepillado, color del anodizado y legibilidad de las leyendas verificados en cada lote.
Por qué gana una sola referencia
La mayoría de los talleres localizan la pieza una vez por operación. Cada resujeción reintroduce error de referencia, y el anodizado añade su propio pequeño movimiento. Al mecanizar a una sola referencia desde el desbaste hasta el acabado — y grabar las leyendas a ese mismo origen después — las posiciones relativas de cada característica permanecen fijas, lote tras lote.
Cuatro Batallas de Producción, y Cómo Ganamos Cada Una
Problemas reales del piso de producción — causa raíz, solución y el resultado que mantenemos hoy.
Deformación del Panel de Pared Delgada
Deriva del Registro de Leyendas
Color del Anodizado & Dirección del Cepillado
Escalando a 80.000 Piezas / Año
Del Billet de 6063 al Panel Terminado en 6 Pasos Controlados
Cada paso está documentado con inspección en proceso, así la calidad está integrada — no se inspecciona al final.
1 Material & Trazabilidad
El aluminio extruido 6063-T5 se selecciona con certificado de fábrica; el lote de colada y el ID de trazabilidad se registran para cada lote.
2 Mecanizado de 5 Ejes con Referencia Única
Billet amarrado en un utillaje dedicado; desbaste, semiacabado y acabado en un solo montaje — cada característica referenciada al mismo origen.
3 Cepillado & Preparación de Superficie
Una dirección de cepillado controlada elimina las marcas de herramienta y prepara una superficie uniforme para el anodizado.
4 Anodizado & Verificación de Color
Anodizado interno con verificación de colorímetro contra la muestra patrón — ΔE mantenido por debajo de 1,0 lote a lote.
5 Registro de Leyendas Láser
Las leyendas se graban láser con la misma referencia que los recortes — nítidas, resistentes al desvanecimiento y perfectamente alineadas.
6 CMM, Verificación Óptica & Empaque
CMM en características críticas, verificación óptica del registro de leyendas y empaque protector antes de la exportación — los defectos nunca se envían.
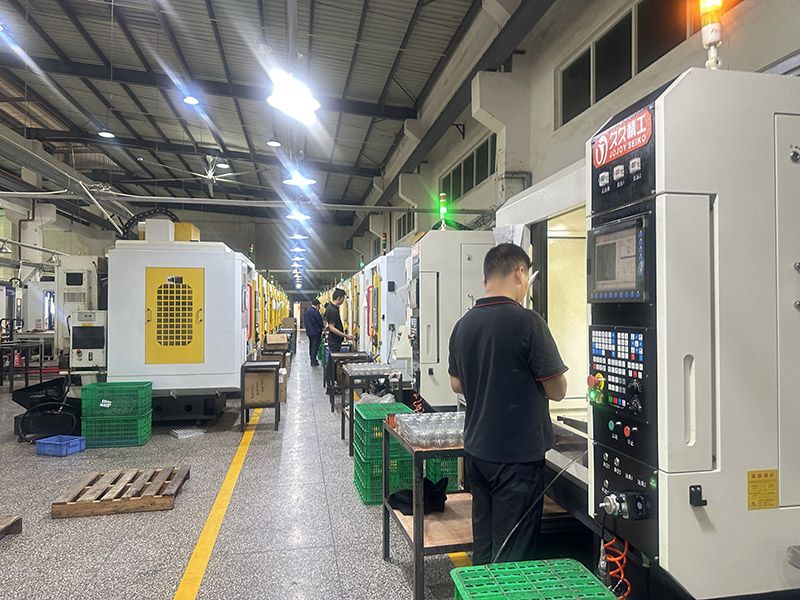
Célula de mecanizado interna — más de 200 máquinas CNC de 5/3 ejes, taller de superficies dedicado, control de calidad estandarizado.
Por qué la primera muestra es la muestra dorada
Como cada característica comparte una sola referencia, la primera muestra que aprueba el FAI se convierte en la referencia para cada lote posterior. No “ajustamos” el proceso en el pedido de volumen del cliente’ — lo fijamos en la etapa de muestra y luego lo mantenemos.
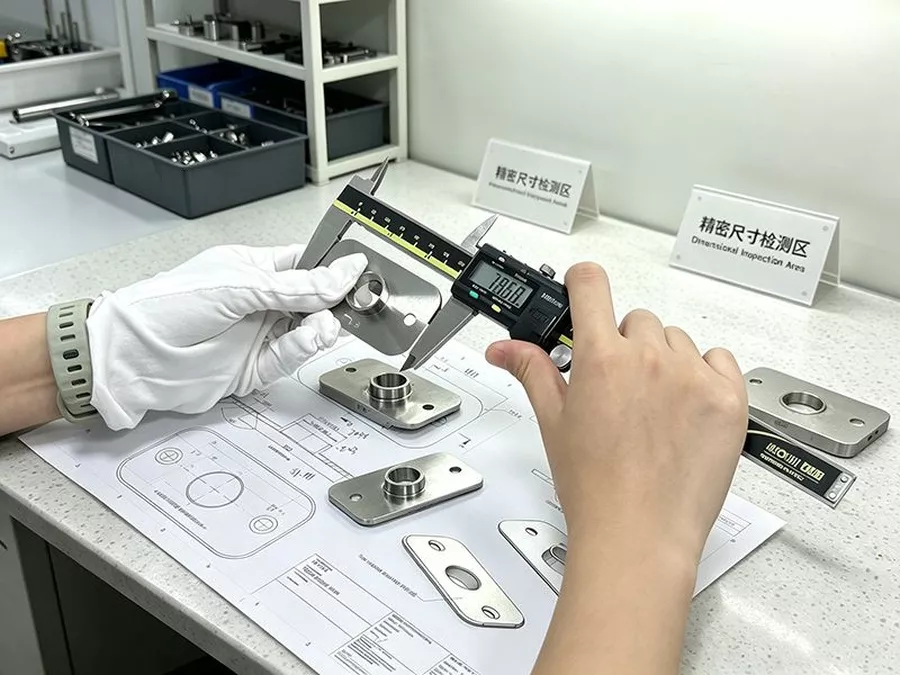
Resultados Medidos, No Promesas
Cada especificación clave se verifica con CMM, registro óptico y colorímetro en cada lote de producción — datos archivados por lote.
| Especificación | Requisito del Cliente | Logrado | Método |
|---|---|---|---|
| Tolerancia entre características | ±0,05 mm | ±0,02 mm | Medición CMM |
| Registro de leyendas | Alineado con los recortes | Dentro de ±0,02 mm | Verificación óptica de registro |
| Planitud del panel | ≤0,10 mm | ≤0,05 mm | Plano de referencia + reloj comparador |
| Color del anodizado | ΔE < 2,0 frente al patrón | ΔE < 1,0 promedio | Colorímetro |
| Acabado superficial (cepillado) | Dirección uniforme | 100% consistente | Inspección visual |
| Consistencia de lote | Verificación del 100% de características críticas | 100% aprobado | CMM + óptica por lote |
Qué Nos Diferencia de un Taller de Mecanizado Común
La marca nos comparó con talleres de tres países. Esto es lo que cerró el trato.
Estrategia de mecanizado con referencia única
Sin pérdida de referencia entre operaciones. Cada característica se referencia al mismo origen — la precisión relativa que los montajes resujetados simplemente no pueden igualar.
Más de 200 máquinas + taller de superficies interno
Fresado, cepillado, anodizado y marcado láser bajo un mismo techo — sin traspasos, sin deriva de color, sin excusas de terceros.
IATF 16949 + verificación crítica del 100%
Características críticas medidas en cada lote, leyendas verificadas ópticamente — los defectos nunca llegan a su línea de ensamblaje.
Ingenieros de proceso responden su CAD
Usted habla directamente con los ingenieros que ejecutan el proceso — comentarios DFM en 24 horas, respuestas técnicas en horas, no en días.
Lo que Tres Años de Asociación Han Logrado
El primer lote cumplió plenamente los estándares de la marca’, y el programa solo ha crecido desde entonces.
Lo Que Dicen los Compradores OEM
Citas directas de las personas que gestionan este programa por parte del cliente.
“Las leyendas finalmente coinciden con los jacks y las perillas. Dejamos de rehacer paneles en nuestra línea de ensamblaje — algo que los proveedores anteriores no pudieron corregir.”
“Lote tras lote, el color del anodizado y la dirección del cepillado coinciden con la muestra dorada. Dejamos de verificar el acabado superficial en la recepción.”
“El DFM de Rejin’ señaló el problema de deriva de referencia que nuestros proveedores anteriores nunca mencionaron. La entrega ha sido puntual a más de 80.000 piezas al año durante tres años.”
¿Tiene un Proyecto Similar de Panel de Audio o Caja por CNC?
Envíenos su CAD y reciba una verificación DFM gratuita con una cotización detallada en un plazo de 24 horas.
PROCESO SENCILLO
¿Qué sucede después de hacer clic en enviar?
Su mensaje llega directamente a nuestros ingenieros seniors — confirmación instantánea.
Estudiamos sus requisitos y proponemos una solución viable con opciones de material & proceso.
Cotización detallada con especificaciones, opciones y plazo de entrega — sin costes ocultos.
Apruebe la muestra y producimos en serie con control de calidad completo y envío puntual.
WhatsApp: +86 13790500374
Correo: info@rejincnc.com

Escanee este código QR con su app de WeChat para agregarnos como contacto — envíe planos, reciba cotizaciones en 24 horas y chatee directamente con nuestros ingenieros.
Cotización personalizada en 24 horas
Sus archivos CAD se mantienen estrictamente confidenciales. Cotización en 24 horas.
PROCESO SENCILLO
¿Qué sucede después de hacer clic en enviar?
Su mensaje llega directamente a nuestros ingenieros seniors — confirmación instantánea.
Estudiamos sus requisitos y proponemos una solución viable con opciones de material & proceso.
Cotización detallada con especificaciones, opciones y plazo de entrega — sin costes ocultos.
Apruebe la muestra y producimos en serie con control de calidad completo y envío puntual.
WhatsApp: +86 13790500374
Correo: info@rejincnc.com
Escanee este código QR con su app de WeChat para agregarnos como contacto — envíe planos, reciba cotizaciones en 24 horas y chatee directamente con nuestros ingenieros.
Cotización personalizada en 24 horas
Sus archivos CAD se mantienen estrictamente confidenciales. Cotización en 24 horas.