
Étude de cas : boîtier audio usiné CNC sur mesure
Boîtiers audio usinés CNC sur mesure — Tenus à ±0,005 mm, Dans les délais, à chaque fois
Une marque européenne d'audio haut de gamme a passé huit mois et essuyé douze fournisseurs défaillants à chercher des boîtiers capables de tenir la tolérance en volume. Rejin CNC a usiné leur boîtier en aluminium 6063-T5 à parois minces à ±0.005 mm — brossé, anodisé noir et vérifié par CMM — puis a expédié 20,000+ unités par mois, dans les délais, trois années de suite.
Comment ce projet a réellement commencé
Une véritable histoire d'ingénierie — la recherche, les échecs et le premier appel DFM qui a tout changé.
Tout projet CNC difficile part d'un problème que personne d'autre ne veut résoudre. Celui-ci a débuté en Allemagne, où une marque audio haut de gamme préparait le lancement d'une nouvelle génération d'unités de contrôle.
Le design industriel était superbe : un boîtier fin et minimaliste en aluminium brossé anodisé noir. L'équipe d'ingénierie l'adorait. L'équipe de production, non. Le boîtier était compact, avec des parois aussi fines que 1.2 mm, des surfaces visibles exigeant une texture brossée parfaitement horizontale et une finition anodisée noir dont la couleur devait rester stable sur des dizaines de milliers de pièces. Sur le papier, cela ressemblait à un travail CNC de routine. En réalité, c'était une épreuve que la plupart des ateliers d'usinage échouaient discrètement.
Pendant huit mois, l’équipe achats de la marque a cherché. Elle a évalué des ateliers d'usinage dans trois pays et commandé des pièces d'essai à plus d'une douzaine de candidats. Certains livraient des cotes justes mais des surfaces rugueuses et marbrées. Certains produisaient un premier article superbe — sans jamais pouvoir le reproduire en volume. Une usine a proposé un prix attractif, a discrètement sous-traité l'anodisation à un tiers, et la couleur dérivait d'un lot à l'autre. Une autre ne pouvait produire que de courtes séries de 500 pièces, sans capacité de montée en échelle.
Les échantillons étaient bons. La production ne l'était pas. C'est l'écart classique de l'usinage CNC sur mesure, et il coûtait à la marque tout son calendrier de lancement.
Comment Rejin CNC est entré en scène. L’équipe achats de la marque a été orientée vers Rejin CNC par un contact du secteur. Au lieu de chiffrer le plan en l'état — comme l'avaient fait tous les fournisseurs précédents — nos ingénieurs ont mené une revue DFM gratuite et sont revenus avec trois pages de constats : deux angles internes vifs créant des concentrations de contraintes et un risque de fissuration à l'anodisation, une profondeur de filetage insuffisante sur le bossage de fixation, et un ajustement d'épaisseur de paroi suggéré qui divisait par deux le risque de déformation sans modifier le langage du design. La revue a pris 24 heures. Elle a été livrée avant toute commande d'achat.
Cette seule revue DFM a transformé la conversation en une première commande d'échantillons. Le premier article a passé tous les contrôles de la liste du client — cotes, surface, couleur, ajustement à l’assemblage. Il ne s'est pas contenté de respecter la norme ; il a établi la référence à laquelle chaque lot depuis est mesuré.
Pourquoi les fournisseurs précédents n'ont pas pu livrer
Six problèmes, répétés chez plus d'une douzaine d'ateliers candidats.
Dérive de couleur à l'anodisation
Les lots anodisés noirs dérivaient de ΔE > 3.0 par rapport à l'échantillon de référence — inacceptable sur un produit de vente au détail haut de gamme où chaque unité doit être identique.
Texture brossée irrégulière
Le sens et la profondeur du brossage variaient d'une pièce à l'autre et même au sein d'un même lot, gâchant l'aspect “un grain continu” exigé par le design.
Déformation des parois minces
Les parois de 1.2 mm se sont déformées pendant l'usinage, laissant des jeux irréguliers à l'assemblage et imposant de coûteuses reprises manuelles.
Aucune capacité de montée en échelle
Les ateliers qui géraient des prototypes de 500 pièces ne pouvaient maintenir la qualité à 5,000, et encore moins à 20,000+ unités par mois.
Délais de livraison peu fiables
Les dates d'expédition manquées et les excuses de dernière minute obligeaient la marque à conserver des stocks de sécurité excessifs et à mettre en péril son calendrier de vente au détail.
Aucun retour d'ingénierie
Les plans étaient chiffrés en l'état. Les défauts de conception n'apparaissaient qu'une fois l'outillage usiné et l'argent déjà dépensé.
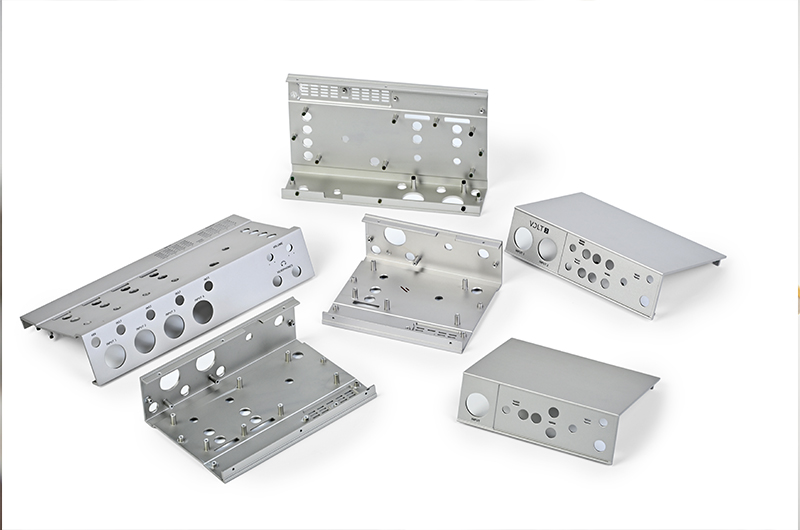
Boîtier compact d'unité de contrôle pour une marque européenne d'audio haut de gamme
Un boîtier compact d'unité de contrôle pour une marque européenne d'audio haut de gamme — conçu pour un ajustement de précision, une texture brossée horizontale et une anodisation noir stable en couleur, produite par un fournisseur unique assurant en interne l'usinage, la finition, le marquage laser et le contrôle qualité.
- Aluminium extrudé 6063-T5 + usinage CNC, épaisseur de paroi jusqu'à 1.2 mm
- Finition brossée horizontale avec anodisation noir stable en couleur (ΔE < 1.5)
- Panneaux marqués au laser avec des graphismes nets et résistants à la décoloration
- Passage du premier article à 20,000+ unités / mois sous contrôle SPC
- Contrôle à 100% des cotes critiques, couleur vérifiée à chaque lot
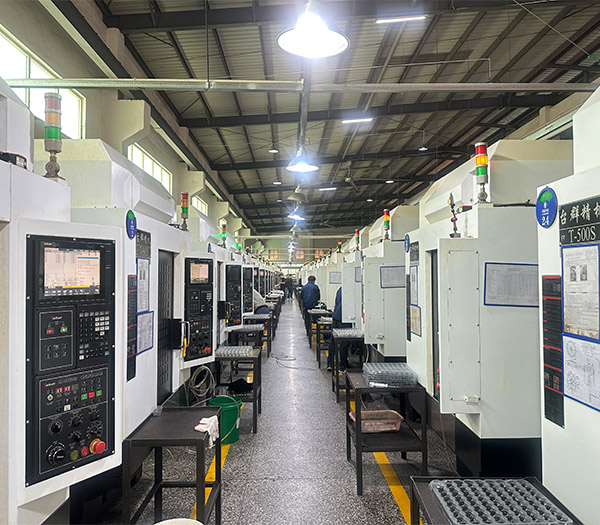
Comment nous avons conçu la pièce pour une production reproductible
La différence n'a jamais tenu à une seule machine — c'était un système d'ingénierie complet bâti autour d'une pièce.
Aluminium extrudé 6063-T5
L'extrusion nous a donné une cavité interne proche de la forme finale et des propriétés matière stables d'une série à l'autre — moins de matière à usiner, un coût réduit et une réponse à l'anodisation bien meilleure que les ébauches moulées sous pression proposées par d'autres ateliers.
Bridage sans déformation
Des montages à vide sur mesure et des mors souples de précision maintiennent chaque pièce de façon identique sans comprimer les parois de 1.2 mm — la base d'une tolérance reproductible de ±0.01 mm.
Séparation ébauche / finition
L'ébauche retire de la matière et libère les contraintes internes ; les pièces se stabilisent ; les passes de finition tiennent ensuite la géométrie finale. Les trajectoires d'outils sont optimisées pour une charge de copeaux constante et une déflexion minimale de l'outil.
Brossage & anodisation maîtrisés
Des montages de brossage dédiés fixent le sens d'avance et la pression ; la chimie du bain d'anodisation est titrée cuve par cuve et la couleur est vérifiée à chaque lot contre un échantillon de référence conservé.
CMM à 100% sur les cotes critiques
Les éléments clés de montage et d'assemblage sont mesurés sur CMM pour chaque pièce de chaque lot — sans échantillonnage, sans estimation visuelle — avec des données archivées par lot de production.
Cellule dédiée, plannings établis
Une cellule d’usinage dédiée et des fenêtres de production mensuelles fixes protègent le délai de livraison de ce programme, afin que la marque puisse arrêter ses dates dans son calendrier de vente au détail en toute confiance.
Quatre batailles de production, et comment nous avons gagné chacune
Problèmes réels issus de l'atelier — cause racine, solution et résultat que nous tenons aujourd'hui.
Déformation des parois minces à 1.2 mm
Un grain brossé continu
Anodisation noir stable en couleur
Passage du prototype à 20,000+ unités / mois
Du plan au boîtier fini en 6 étapes maîtrisées
Chaque étape est documentée avec une inspection en cours de process, si bien que la qualité est intégrée — et non contrôlée a posteriori.
1 DFM & conception des montages
Les ingénieurs ont examiné la CAO, optimisé l'épaisseur des parois et la surépaisseur d'usinage, puis conçu des montages à vide sur mesure pour maintenir chaque pièce de façon identique — la base d'une tolérance reproductible.
2 Usinage CNC
Les centres de fraisage CNC 3 axes et 4 axes ébauchent et finissent en opérations séparées, tenant ±0.01 mm sur les éléments critiques avec des trajectoires à charge de copeaux constante.
3 Ébavurage & préparation
Un ébavurage automatisé et manuel élimine les marques d'arêtes, puis les pièces sont nettoyées et préparées pour que la texture brossée ressorte sans défaut.
4 Brossage & anodisation noir
Le brossage horizontal donne le grain signature ; l'anodisation sulfurique dans un bain titré produit un noir stable en couleur, vérifié contre l'échantillon de référence.
5 Marquage laser
Les logos, références de modèles et marquages réglementaires sont gravés au laser avec la précision d'un positionnement par montage, pour des graphismes nets et résistants à la décoloration.
6 Contrôle à 100% & emballage
Chaque pièce est contrôlée sur CMM pour les cotes critiques, sa couleur est vérifiée et elle est emballée individuellement pour éviter les rayures avant l'emballage d'exportation.
Des résultats mesurés, pas des promesses
Chaque spécification clé est vérifiée par CMM, profilomètre et mesure de couleur sur chaque lot de production — données archivées par lot pour une traçabilité complète.
| Spécification | Exigence | Obtenu | Méthode |
|---|---|---|---|
| Tolérance d'usinage | ±0,005 mm | ±0,005 mm | Mesure CMM |
| Planéité de surface | 0.05 mm max | 0.03 mm moy. | Jauge de hauteur / marbre en granit |
| Couleur d'anodisation (noir) | ΔE < 1.5 vs. échantillon de référence | ΔE < 1,0 en moyenne | Colorimètre |
| Texture brossée | Sens du grain constant | 100 % conformes | Contrôle visuel + sous angle de lumière |
| Résistance au brouillard salin | 72 h, sans corrosion | Conforme | ASTM B117 |
| Durabilité du marquage laser | Aucune décoloration après usage | Conforme | Essai d'abrasion / aux solvants |
Ce qui nous différencie d'un atelier d'usinage banalisé
La marque nous a comparés à des ateliers de trois pays. Voici ce qui a conclu l'affaire.
DFM avant la commande
Nous examinons le plan et signalons les problèmes de fabricabilité avant que vous n'investissiez dans l'outillage — la revue qui a d'abord convaincu ce client est gratuite et standard pour chaque projet.
Finition 100% en interne
Le brossage, l'anodisation et le marquage laser sont réalisés sous notre propre toit — aucun transfert, aucune dérive de couleur, aucune excuse de tiers entre l'usinage et la pièce finie.
Contrôle à 100%, pas d'échantillonnage AQL
Les cotes critiques sont mesurées sur CMM pour chaque pièce et la couleur est vérifiée à chaque lot, si bien qu'aucun défaut n'atteint votre ligne.
Des ingénieurs répondent à vos questions
Vous parlez directement aux personnes qui font tourner les machines et pilotent le procédé — des réponses techniques en quelques heures, pas des promesses commerciales en plusieurs semaines.
Ce que trois ans de partenariat ont livré
Le premier lot a pleinement satisfait aux exigences de vente au détail de la marque, et la relation n’a cessé de se renforcer depuis.
Ce que disent les acheteurs OEM
Citations directes des personnes qui pilotent ce programme côté client.
“Nous avons passé huit mois à chercher un partenaire capable de tenir à la fois la tolérance et l’état de surface en volume. Le premier article de Rejin a tout passé — nous avons arrêté nos recherches ce jour-là.”
“La texture brossée et l'anodisation noir sont identiques à notre échantillon de référence, même après trois ans de production. La couleur n'a jamais été un sujet de discussion sur un seul lot.”
“Le métal offre un toucher exceptionnel. Les taux de réachat des clients ont augmenté de 20%, ce qui en fait un partenaire clé de nos évolutions produit.”
Vous avez un projet similaire de boîtier CNC ou de pièce audio ?
Envoyez-nous votre CAO et recevez une revue DFM gratuite avec un devis détaillé sous 24 heures.
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com
Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.