
カスタムCNC加工オーディオエンクロージャ導入事例
カスタムCNC加工オーディオ筐体 — 保持公差 ±0.005 mm、常に納期厳守
ある欧州のプレミアムオーディオブランドは、量産で公差を維持できる筐体を求めて8か月間、12社のサプライヤーに失敗してきました。Rejin CNCは、薄肉の6063-T5アルミニウム筐体を±0.005 mmで加工し、ヘアライン仕上げ・黒色陽極酸化処理・CMM検証を施したうえで、3年連続で月産20,000+個を予定どおり出荷いたしました。
この案件はどう始まったのか
実話に基づくエンジニアリングの物語 — 探求、失敗、そしてすべてを変えた最初のDFM打ち合わせ。
難易度の高いCNC案件は、どれも他社が手を付けしたがらない課題から始まります。この案件の始まりはドイツでした。あるプレミアムオーディオブランドが、新世代のコントロールユニットの発売を準備していたのです。
インダストリアルデザインは見事なものでした。ヘアライン仕上げの黒色陽極酸化処理アルミニウムによる、薄くミニマルな筐体です。設計チームは気に入りましたが、製造チームは違いました。筐体はコンパクトで、 肉厚は最薄部で1.2 mm、外観面には完全に水平なヘアラインテクスチャーが求められ、黒色陽極酸化処理は数万個にわたって色安定性を保つ必要がありました。書面上はごく普通のCNC案件に見えましたが、実際には大半の町工場が密かに脱落する試練でした。
実に 8か月間、ブランド’s調達チームは探し続けました。3か国の町工場を評価し、十数社からサンプル部品を取り寄せました。寸法は正確でも表面が粗くまだらなところ、美しい初品を作りながら量産では再現できなかったところ。ある工場は魅力的な価格を提示しながら陽極酸化処理を密かに第三者へ外注し、ロットごとに色がずれていました。別の工場は500個の短期ロットしか対応できず、拡張性がありませんでした。
サンプルは良くても、量産はそうではありません。カスタムCNC加工における典型的な乖離であり、ブランドの発売スケジュール全体を危うくしていました。
Rejin CNCが登場した経緯。 ブランド’s調達チームは、業界の知人からRejin CNCを紹介されました。これまでのサプライヤーがいずれも図面をそのまま見積もったのに対し、当社のエンジニアは無料DFMレビューを実施し、3ページにわたる指摘を持ち帰りました。応力集中を招き陽極酸化処理時の割れにつながる鋭い内コーナーが2か所、取付ボスのねじ深さ不足、そしてデザイン言語を変えずに反りリスクを半減できる肉厚調整の提案です。レビューは24時間で完了し、発注書が存在する前に提出されました。
その一度のDFMレビューが、話を初回サンプル注文へと変えました。初品はお客様’sチェックリストのすべて — 寸法、表面、色、組立嵌合 — に合格しました。基準を満たしただけでなく、それ以来すべてのロットが照合される基準値となったのです。
以前のサプライヤーが対応できなかった理由
十数社の候補工場に共通して見られた6つの問題。
陽極酸化処理の色ずれ
黒色陽極酸化処理のロットは、マスターサンプルに対してΔE > 3.0も色がずれていました — すべての個体が揃わなければならないプレミアム市販品では許されません。
ヘアラインテクスチャーのばらつき
ヘアラインの方向や深さが部品ごと、さらには同一ロット内でもばらつき、デザインが求めた“ひとつながりの目”が損なわれていました。
薄肉の反り
1.2 mmの肉厚部が加工中に反り、組立時にすきまが不均一となり、コストのかかる手作業の手直しを強いられました。
量産拡張性の欠如
500個の試作をこなせた工場でも、5,000個で品質を維持できず、まして月産20,000+個には対応できませんでした。
不安定な納期
出荷日の遅延と直前の言い訳により、ブランドは余裕のない在庫バッファを抱え、小売カレンダーを危険にさらしていました。
エンジニアリングからのフィードバック不足
図面はそのまま見積もられ、設計上の問題は金型を彫り、費用を費やした後になって初めて表面化しました。
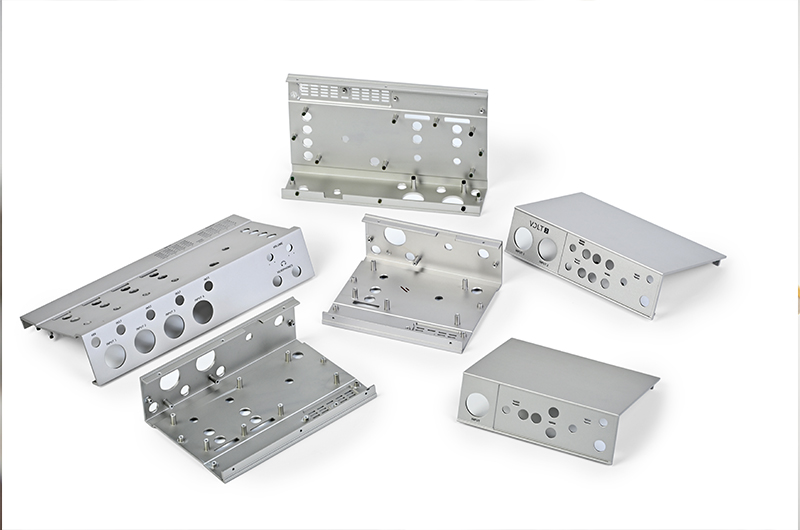
欧州ハイエンドオーディオブランド向けコンパクトコントロールユニット筐体
欧州ハイエンドオーディオブランド向けのコンパクトなコントロールユニット筐体 — 設計の狙いは 精密な嵌合、 水平なヘアラインテクスチャー および 、色安定性に優れた黒色陽極酸化処理。加工、仕上げ、レーザーマーキング、QCをすべて社内で行う単一サプライヤーから生産いたしました。
- 6063-T5押出アルミニウム + CNC加工、肉厚は最薄1.2 mm
- 色安定性に優れた黒色陽極酸化処理を施した水平ヘアライン仕上げ(ΔE < 1.5)
- シャープで色褪せにくい図柄をレーザーマーキングしたパネル
- SPC管理の下、初品から月産20,000+個へ拡大
- 重要寸法の100%検査、ロットごとの色確認
再現性のある量産に向けた部品設計
違いを生んだのは特定の1台の機械ではなく、ひとつの部品を中心に構築された総合的なエンジニアリングシステムでした。
6063-T5押出アルミ
押出材により、内腔はニアネットシェイプとなり、材料特性もロットを重ねても安定しました — 加工代とコストを抑えられるうえ、他社が提案したダイカストブランクよりも陽極酸化処理の反応性がはるかに優れていました。
歪みゼロのクランプ
専用バキューム治具と精密ソフトジョーにより、1.2 mmの薄肉を締め付けることなくすべての部品を同一に保持 — 再現性のある±0.01 mm公差の基盤です。
荒加工/仕上げ加工の分離
荒加工で加工代を除去して内部応力を解放し、部品を落ち着かせてから、仕上げパスで最終形状を保持いたします。工具経路は切りくず負荷の一定化と工具たわみの最小化に最適化されています。
管理されたヘアライン & 陽極酸化処理
専用のヘアライン治具が送り方向と圧力を固定し、陽極酸化浴の薬液は槽ごとに滴定管理、色は保管されたマスターサンプルとロットごとに照合いたします。
重要寸法の100% CMM検査
主要な取付・組立形状は、すべてのロットのすべての部品についてCMMで測定いたします — 抜取でも目視でもなく、データは生産ロットごとに保管されます。
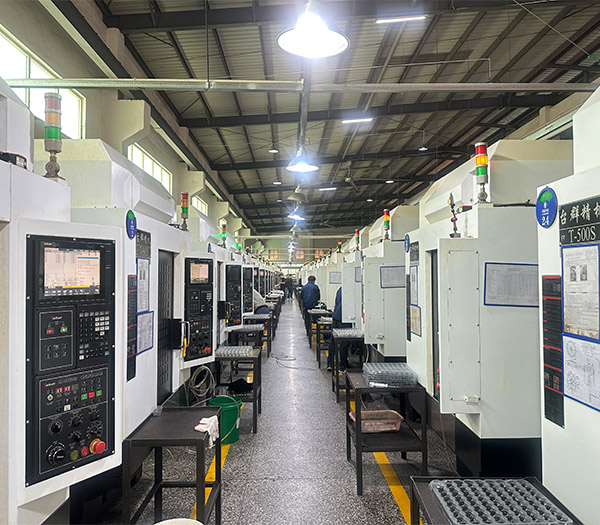
専用セルと計画的なスケジュール
専用の加工セルと固定の月次生産枠が本プログラム’s納期を守るため、ブランドは自信を持って小売カレンダーに日程をコミットできます。
4つの生産現場の戦いと、それぞれの解決策
生産現場で起きた実際の問題 — 根本原因、対策、そして現在保持している成果。
1.2 mm薄肉部の反り
ひとつながりのヘアライン目
色安定性に優れた黒色陽極酸化処理
試作から月産20,000+個への拡大
図面から完成筐体まで、管理された6工程
各工程は工程内検査とともに記録され、品質は最後の検査で判別するのではなく、工程の中へつくり込まれています。
1 DFM & 治具設計
エンジニアがCADを確認し、肉厚と加工代を最適化したうえで、すべての部品を同一に保持する専用バキューム治具を設計 — 再現性のある公差の基盤です。
2 CNC加工
3軸・4軸CNCミーリングセンタが荒加工と仕上げ加工を分離して行い、切りくず負荷一定の工具経路により重要寸法で±0.01 mmを保持いたします。
3 バリ取り & 下処理
自動・手作業のバリ取りでエッジの痕を除去し、その後に洗浄・下処理を施すことで、ヘアラインテクスチャーを欠けなく仕上げます。
4 ヘアライン & 黒色陽極酸化処理
水平ヘアラインが特有の目を生み、滴定管理された浴での硫酸陽極酸化処理が色安定性に優れた黒を実現します。マスターサンプルと照合して検証いたします。
5 レーザーマーキング
ロゴ、型番、規制マークは、治具で位置決めした精度でレーザーマーキングし、シャープで色褪せにくい図柄に仕上げます。
6 100%検査 & 梱包
すべての部品について重要寸法をCMMで検査し、色を確認したうえで、輸出梱包前に傷防止のため個別包装いたします。
約束ではなく、測定された実績
主要な仕様はすべて、生産ロットごとにCMM、粗さ計、色彩測定で検証し、完全なトレーサビリティのためデータをロット単位で保管いたします。
| 仕様 | 要求事項 | 達成値 | 測定方法 |
|---|---|---|---|
| 加工公差 | ±0.005 mm | ±0.005 mm | CMM測定 |
| 表面平面度 | 0.05 mm 以下 | 0.03 mm 平均 | ハイトゲージ/定盤 |
| 陽極酸化処理の色(黒) | ΔE < 1.5(マスターサンプル比) | ΔE < 1.0 平均 | 色彩計 |
| ヘアラインテクスチャー | 均一な目の方向 | 100% 合格 | 目視 + 斜光検査 |
| 塩水噴霧耐性 | 72時間、腐食なし | 合格 | ASTM B117 |
| レーザーマークの耐久性 | 使用後も色褪せなし | 合格 | 摩耗/溶剤試験 |
一般的な町工場と当社は何が違うのか
ブランドは3か国の工場と当社を比較しました。決め手となった点をご紹介いたします。
発注前のDFM
金型に費用をかける前に図面を確認し、製造上の問題を指摘いたします — このお客様を最初に獲得したレビューは無料で、すべての案件で標準対応しています。
仕上げ 100% 自社内製
ブラッシング、陽極酸化処理、レーザーマーキングはすべて自社工場内で実施 — 機械加工から完成品までの間に、外注への引き継ぎも、色調のばらつきも、第三者への言い訳もございません。
AQL 抜き取りではなく 100% 全数検査
重要寸法は全品を CMM で測定し、色調はロットごとに検証しています。そのため、不良品がお客様のラインに出荷されることはありません。
お問い合わせにはエンジニアが直接回答いたします
お客様は、機械と工程を実際に動かしている担当者と直接お話しいただけます — 数週間単位の営業的なお約束ではなく、数時間で技術的な回答をお届けします。
3年間のパートナーシップがもたらした成果
初回ロットはブランド’s 小売基準を完全に満たし、その後お取引はますます拡大しています。
OEM バイヤーの声
お客様側で本プロジェクトを担当されている方々からの直接のコメントです。
“公差と表面仕上げの両方を量産で維持できるパートナーを 8 か月間探していました。Rejin’s 初品はすべてに合格しました — その日、探すのをやめました。”
“3年間の生産を経ても、ブラッシング仕上げと黒色アルマイトは基準サンプルとまったく同じです。色調がロットごとに問題になったことは一度もありません。”
“金属材料の触感は卓越しています。顧客のリピート率が 20% 向上し、当社の製品アップグレードに欠かせないパートナーとなりました。”
同様の CNC エンクロージャやオーディオ部品のプロジェクトをご検討中ですか?
CAD データをお送りいただければ、無料の DFM チェックと詳細なお見積りを 24時間以内にご提供いたします。
簡単な流れ
送信ボタンを押した後は?
お客様のメッセージはシニアエンジニアに直接届き、即座に受付確認いたします。
お客様の要件を分析し、材料・工程の選択肢を含めた実現可能なソリューションをご提案します。
仕様、オプション、納期を含む詳細なお見積もり — 隠れた費用はありません。
サンプル承認後、完全な品質管理と納期厳守で量産し、出荷いたします。
WhatsApp: +86 13790500374
メール: info@rejincnc.com

WeChatアプリでこのQRコードをスキャンして、ぜひご連絡先に追加してください — 図面の送信、24時間以内のお見積もり、エンジニアとの直接チャットが可能です。
24時間以内にカスタムお見積もり
お客様のCADファイルは厳重に機密保持されます。24時間以内にお見積もりいたします。
簡単な流れ
送信ボタンを押した後は?
お客様のメッセージはシニアエンジニアに直接届き、即座に受付確認いたします。
お客様の要件を分析し、材料・工程の選択肢を含めた実現可能なソリューションをご提案します。
仕様、オプション、納期を含む詳細なお見積もり — 隠れた費用はありません。
サンプル承認後、完全な品質管理と納期厳守で量産し、出荷いたします。
WhatsApp: +86 13790500374
メール: info@rejincnc.com
WeChatアプリでこのQRコードをスキャンして、ぜひご連絡先に追加してください — 図面の送信、24時間以内のお見積もり、エンジニアとの直接チャットが可能です。
24時間以内にカスタムお見積もり
お客様のCADファイルは厳重に機密保持されます。24時間以内にお見積もりいたします。