
Fallstudie: Kundenspezifisches CNC-gefertigtes Audio-Gehäuse
Kundenspezifische CNC-gefertigte Audio-Gehäuse — gehalten auf ±0,005 mm, jedes Mal pünktlich
Eine europäische Premium-Audio-Marke verbrachte acht Monate und scheiterte an zwölf Lieferanten auf der Suche nach Gehäusen, die die Toleranz auch in der Serie hielten. Rejin CNC fertigte ihr dünnwandiges Gehäuse aus 6063-T5-Aluminium auf ±0,005 mm – gebürstet, schwarz eloxiert und CMM-verifiziert – und lieferte danach drei Jahre in Folge pünktlich über 20.000 Stück pro Monat.
Wie dieses Projekt wirklich begann
Eine echte Engineering-Story — die Suche, die Fehlschläge und das erste DFM-Gespräch, das alles veränderte.
Jedes schwierige CNC-Projekt beginnt mit einem Problem, das niemand sonst lösen will. Dieses begann in Deutschland, wo eine Premium-Audio-Marke die Einführung einer neuen Generation von Bedieneinheiten vorbereitete.
Das Industriedesign war atemberaubend: ein schlankes, minimalistisches Gehäuse aus gebürstetem, schwarz eloxiertem Aluminium. Das Engineering-Team war begeistert. Das Fertigungsteam nicht. Das Gehäuse war kompakt, mit Wandabschnitten von nur 1,2 mm, sichtbaren Flächen, die eine perfekt horizontale Bürststruktur verlangten, und einer schwarz eloxierten Oberfläche, die über Zehntausende von Teilen farbstabil bleiben musste. Auf dem Papier wirkte es wie ein routinemäßiger CNC-Auftrag. In Wirklichkeit war es eine Prüfung, an der die meisten Zerspanungsbetriebe stillschweigend scheiterten.
Über acht Monate, suchte das Beschaffungsteam der Marke’s. Sie prüften Zerspanungsbetriebe in drei Ländern und bestellten Musterteile bei mehr als einem Dutzend Kandidaten. Manche lieferten maßhaltige Teile, aber raue, fleckige Oberflächen. Manche produzierten ein wunderschönes Erstmuster – und konnten es in der Serie nie wiederholen. Ein Werk bot einen attraktiven Preis, verlagerte das Eloxieren still an einen Drittanbieter, und die Farbe driftete von Charge zu Charge. Ein anderes konnte nur Kurzläufe von 500 Teilen fahren, ohne Kapazität zum Hochskalieren.
Die Muster waren gut. Die Serie nicht. Das ist die klassische Lücke in der kundenspezifischen CNC-Bearbeitung, und sie kostete die Marke ihren gesamten Einführungszeitplan.
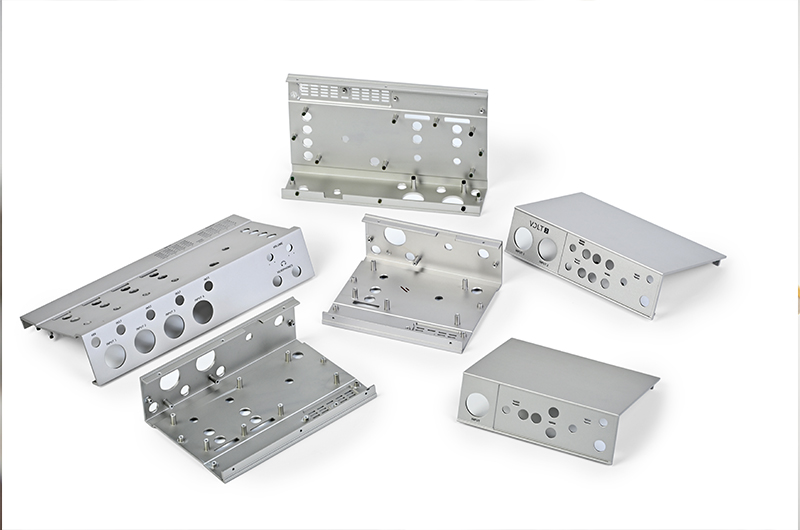
Wie Rejin CNC ins Spiel kam. Das Beschaffungsteam der Marke’s wurde von einem Branchenkontakt an Rejin CNC verwiesen. Statt die Zeichnung unverändert anzubieten – wie es jeder vorherige Lieferant getan hatte – führten unsere Ingenieure eine kostenlose DFM-Prüfung durch und kamen mit drei Seiten Befunden zurück: zwei scharfe Innenecken, die Spannungsspitzen und Rissrisiken beim Eloxieren erzeugen würden, eine zu geringe Gewindetiefe am Montagezapfen sowie ein Vorschlag zur Anpassung der Wandstärke, der das Verzugsrisiko halbieren würde, ohne die gestalterische Sprache zu verändern. Die Prüfung dauerte 24 Stunden und wurde geliefert, bevor überhaupt eine Bestellung vorlag.
Genau diese eine DFM-Prüfung verwandelte das Gespräch in einen ersten Musterauftrag. Das Erstmuster bestand jeden einzelnen Punkt auf der Liste des Kunden’s – Maß, Oberfläche, Farbe, Montagepassung. Es erfüllte nicht nur die Vorgabe, sondern setzte den Maßstab, an dem seither jede Charge gemessen wird.
Warum frühere Lieferanten nicht liefern konnten
Sechs Probleme, die sich bei mehr als einem Dutzend Kandidatenbetrieben wiederholten.
Farbdrift beim Eloxieren
Schwarz eloxierte Chargen drifteten um ΔE > 3,0 gegenüber dem Referenzmuster – inakzeptabel für ein Premium-Produkt im Einzelhandel, bei dem jedes Exemplar übereinstimmen muss.
Ungleichmäßige Bürststruktur
Bürstrichtung und -tiefe schwankten von Teil zu Teil und sogar innerhalb derselben Charge, wodurch der vom Design geforderte Look “eine durchgehende Maserung” zerstört wurde.
Dünnwandverzug
Wandabschnitte von 1,2 mm verzogen sich während der Bearbeitung, hinterließen ungleichmäßige Montagespalte und erzwangen kostspielige manuelle Nacharbeit.
Keine Hochlauf-Fähigkeit
Betriebe, die Prototypen mit 500 Teilen bewältigten, konnten die Qualität bei 5.000 nicht halten, geschweige denn bei 20.000+ Stück pro Monat.
Unzuverlässige Lieferzeiten
Versäumte Versandtermine und Ausreden in letzter Minute zwangen die Marke zu unsicheren Lagerpuffern und gefährdeten ihren Einzelhandelskalender.
Kein technisches Feedback
Zeichnungen wurden unverändert angeboten. Konstruktionsprobleme traten erst zutage, nachdem die Werkzeuge gefertigt und das Geld bereits ausgegeben war.
Kompaktes Bedieneinheits-Gehäuse für eine europäische High-End-Audio-Marke
Ein kompaktes Bedieneinheits-Gehäuse für eine europäische High-End-Audio-Marke – konstruiert für präzise Passung, eine horizontale Bürststruktur und farbstabile Schwarz-Eloxierung, gefertigt von einem einzigen Lieferanten mit Bearbeitung, Veredelung, Laserbeschriftung und Qualitätskontrolle alles im Haus.
- 6063-T5 Strangpress-Aluminium + CNC-Bearbeitung, Wandstärke bis hinab zu 1,2 mm
- Horizontale Bürstoberfläche mit farbstabiler Schwarz-Eloxierung (ΔE < 1,5)
- Laserbeschriftete Paneele mit scharfen, lichtbeständigen Grafiken
- Vom Erstmuster auf 20.000+ Stück / Monat unter SPC-Kontrolle skaliert
- 100% Prüfung kritischer Maße, jede Charge farbverifiziert
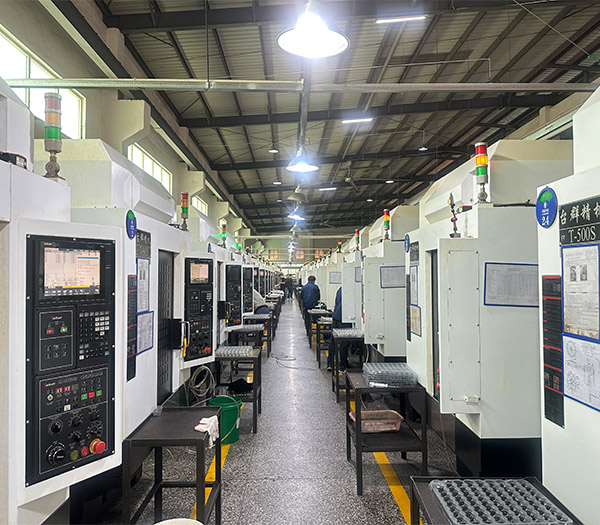
Wie wir das Bauteil für reproduzierbare Fertigung konstruiert haben
Der Unterschied war nie eine einzelne Maschine – es war ein komplettes Engineering-System, das um ein einziges Teil herum aufgebaut war.
6063-T5 stranggepresstes Aluminium
Die Strangpressung lieferte uns einen endkonturnahen Innenhohlraum und stabile Werkstoffeigenschaften von Lauf zu Lauf – weniger Bearbeitungszugabe, geringere Kosten und ein deutlich besseres Eloxierverhalten als die von anderen Betrieben vorgeschlagenen Druckgussrohlinge.
Verzugsfreies Spannen
Kundenspezifische Vakuumvorrichtungen und Präzisions-Weichbacken halten jedes Teil identisch, ohne die 1,2 mm dünnen Wände zu quetschen – die Grundlage für reproduzierbare ±0,01 mm Toleranz.
Trennung von Schruppen und Schlichten
Beim Schruppen wird Material abgetragen und innere Spannung freigesetzt; die Teile setzen sich; anschließend halten Schlichtgänge die Endgeometrie. Die Werkzeugbahnen sind auf konstante Spanlast und minimale Werkzeugdurchbiegung optimiert.
Kontrolliertes Bürsten & Eloxieren
Spezielle Bürstvorrichtungen fixieren Vorschubrichtung und Anpressdruck; die Badchemie des Eloxalbades wird pro Becken titriert und die Farbe jede Charge gegen ein aufbewahrtes Referenzmuster verifiziert.
100% CMM-Prüfung kritischer Maße
Wichtige Montage- und Fügemerkmale werden für jedes Teil in jeder Charge auf einem CMM gemessen – nicht stichprobenartig, nicht nach Augenmaß –, mit je Produktionslos archivierten Daten.
Dedizierte Fertigungszelle, geplante Zeitpläne
Eine dedizierte Bearbeitungszelle und feste monatliche Produktionsfenster schützen die Lieferzeit dieses Programm’s, sodass die Marke Termine für ihren Einzelhandelskalender mit Zuversicht zusagen kann.
Vier Produktionsschlachten und wie wir jede gewonnen haben
Echte Probleme aus der Fertigung — Ursache, Lösung und das Ergebnis, das wir heute halten.
Dünnwandverzug bei 1,2 mm
Eine durchgehende Bürstmaserung
Farbstabile Schwarz-Eloxierung
Skalierung vom Prototyp auf 20.000+ Stück / Monat
Von der Zeichnung zum fertigen Gehäuse in 6 kontrollierten Schritten
Jeder Schritt ist mit prozessbegleitender Prüfung dokumentiert, sodass Qualität eingebaut wird — nicht am Ende hineingeprüft.
1 DFM & Vorrichtungskonstruktion
Ingenieure prüften das CAD, optimierten Wandstärke und Bearbeitungszugabe und konstruierten anschließend kundenspezifische Vakuumvorrichtungen, um jedes Teil identisch zu halten – die Grundlage reproduzierbarer Toleranzen.
2 CNC-Bearbeitung
3-Achs- und 4-Achs-CNC-Fräszentren schruppen und schlichten in getrennten Arbeitsgängen und halten ±0,01 mm an kritischen Merkmalen mit Werkzeugbahnen konstanter Spanlast.
3 Entgraten & Vorbereitung
Automatisiertes und manuelles Entgraten entfernt Kantenspuren; anschließend werden die Teile gereinigt und vorbereitet, damit die Bürststruktur makellos ausfällt.
4 Bürsten & Schwarz-Eloxieren
Horizontales Bürsten erzeugt die charakteristische Maserung; Schwefelsäure-Eloxieren in einem titrierten Bad liefert ein farbstabiles Schwarz, verifiziert gegen das Referenzmuster.
5 Laserbeschriftung
Logos, Modellnummern und regulatorische Kennzeichnungen werden mit vorrichtungsgenauer Präzision laserbeschriftet – für scharfe, lichtbeständige Grafiken.
6 100% Prüfung & Verpackung
Jedes Teil wird auf kritische Maße per CMM geprüft, farbverifiziert und einzeln eingewickelt, um Kratzer vor der Exportverpackung zu vermeiden.
Gemessene Ergebnisse, keine Versprechen
Jede Schlüsselspezifikation wird in jeder Produktionscharge mit CMM, Profilometer und Farbmessung verifiziert – mit je Los archivierten Daten für vollständige Rückverfolgbarkeit.
| Spezifikation | Anforderung | Erreicht | Methode |
|---|---|---|---|
| Bearbeitungstoleranz | ±0,005 mm | ±0,005 mm | CMM-Messung |
| Oberflächenebenheit | 0,05 mm max | 0,03 mm im Mittel | Höhenmessgerät / Granitplatte |
| Eloxalfarbe (schwarz) | ΔE < 1,5 vs. Master | ΔE < 1,0 im Mittel | Farbmessgerät |
| Bürststruktur | Gleichbleibende Maserungsrichtung | 100% bestanden | Sicht- + Lichtwinkelprüfung |
| Salzsprühbeständigkeit | 72 h, keine Korrosion | Bestanden | ASTM B117 |
| Beständigkeit der Laserbeschriftung | Kein Verblassen nach Gebrauch | Bestanden | Abrieb- / Lösemitteltest |
Was uns von einem beliebigen Lohnfertiger unterscheidet
Die Marke verglich uns mit Betrieben in drei Ländern. Hier ist, was den Ausschlag gab.
DFM vor dem Auftrag
Wir prüfen die Zeichnung und weisen vor Ihren Werkzeugausgaben auf Fertigbarkeitsprobleme hin – die Prüfung, die diesen Kunden zuerst überzeugte, ist für jedes Projekt kostenlos und standardmäßig.
Veredelung zu 100% im Haus
Bürsten, Eloxieren und Laserbeschriftung laufen unter unserem eigenen Dach – keine Übergaben, kein Farbdrift, keine Ausreden Dritter zwischen Bearbeitung und Fertigteil.
100% Prüfung, keine AQL-Stichprobe
Kritische Maße werden an jedem Teil per CMM gemessen und die Farbe jede Charge verifiziert, sodass nie ein Fehler in Ihre Linie gelangt.
Ingenieure beantworten Ihre Fragen
Sie sprechen direkt mit den Menschen, die Maschinen und Prozess betreiben – technische Antworten in Stunden, keine Vertriebsversprechen in Wochen.
Was drei Jahre Partnerschaft gebracht haben
Die erste Charge erfüllte die Einzelhandelsstandards der Marke’s vollständig, und die Zusammenarbeit ist seither nur gewachsen.
Was die OEM-Einkäufer sagen
Direkte Zitate von den Personen, die dieses Programm auf Kundenseite steuern.
“Wir haben acht Monate lang nach einem Partner gesucht, der sowohl die Toleranz als auch die Oberflächengüte in der Serienfertigung halten konnte. Rejin’s Erstmuster bestand alles — an diesem Tag haben wir die Suche eingestellt.”
“Die gebürstete Struktur und die Schwarz-Eloxierung sind selbst nach drei Jahren Produktion identisch mit unserem Referenzmuster. Die Farbe war bei keiner einzigen Charge je ein Diskussionsthema.”
“Das Metall bietet eine außergewöhnliche Haptik. Die Wiederkaufsraten der Kunden stiegen um 20%, was sie zu einem Schlüsselpartner für unsere Produktweiterentwicklungen macht.”
Haben Sie ein ähnliches CNC-Gehäuse- oder Audio-Bauteilprojekt?
Senden Sie uns Ihre CAD-Daten und erhalten Sie eine kostenlose DFM-Prüfung mit detailliertem Angebot innerhalb von 24 Stunden.
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com

Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com
Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.