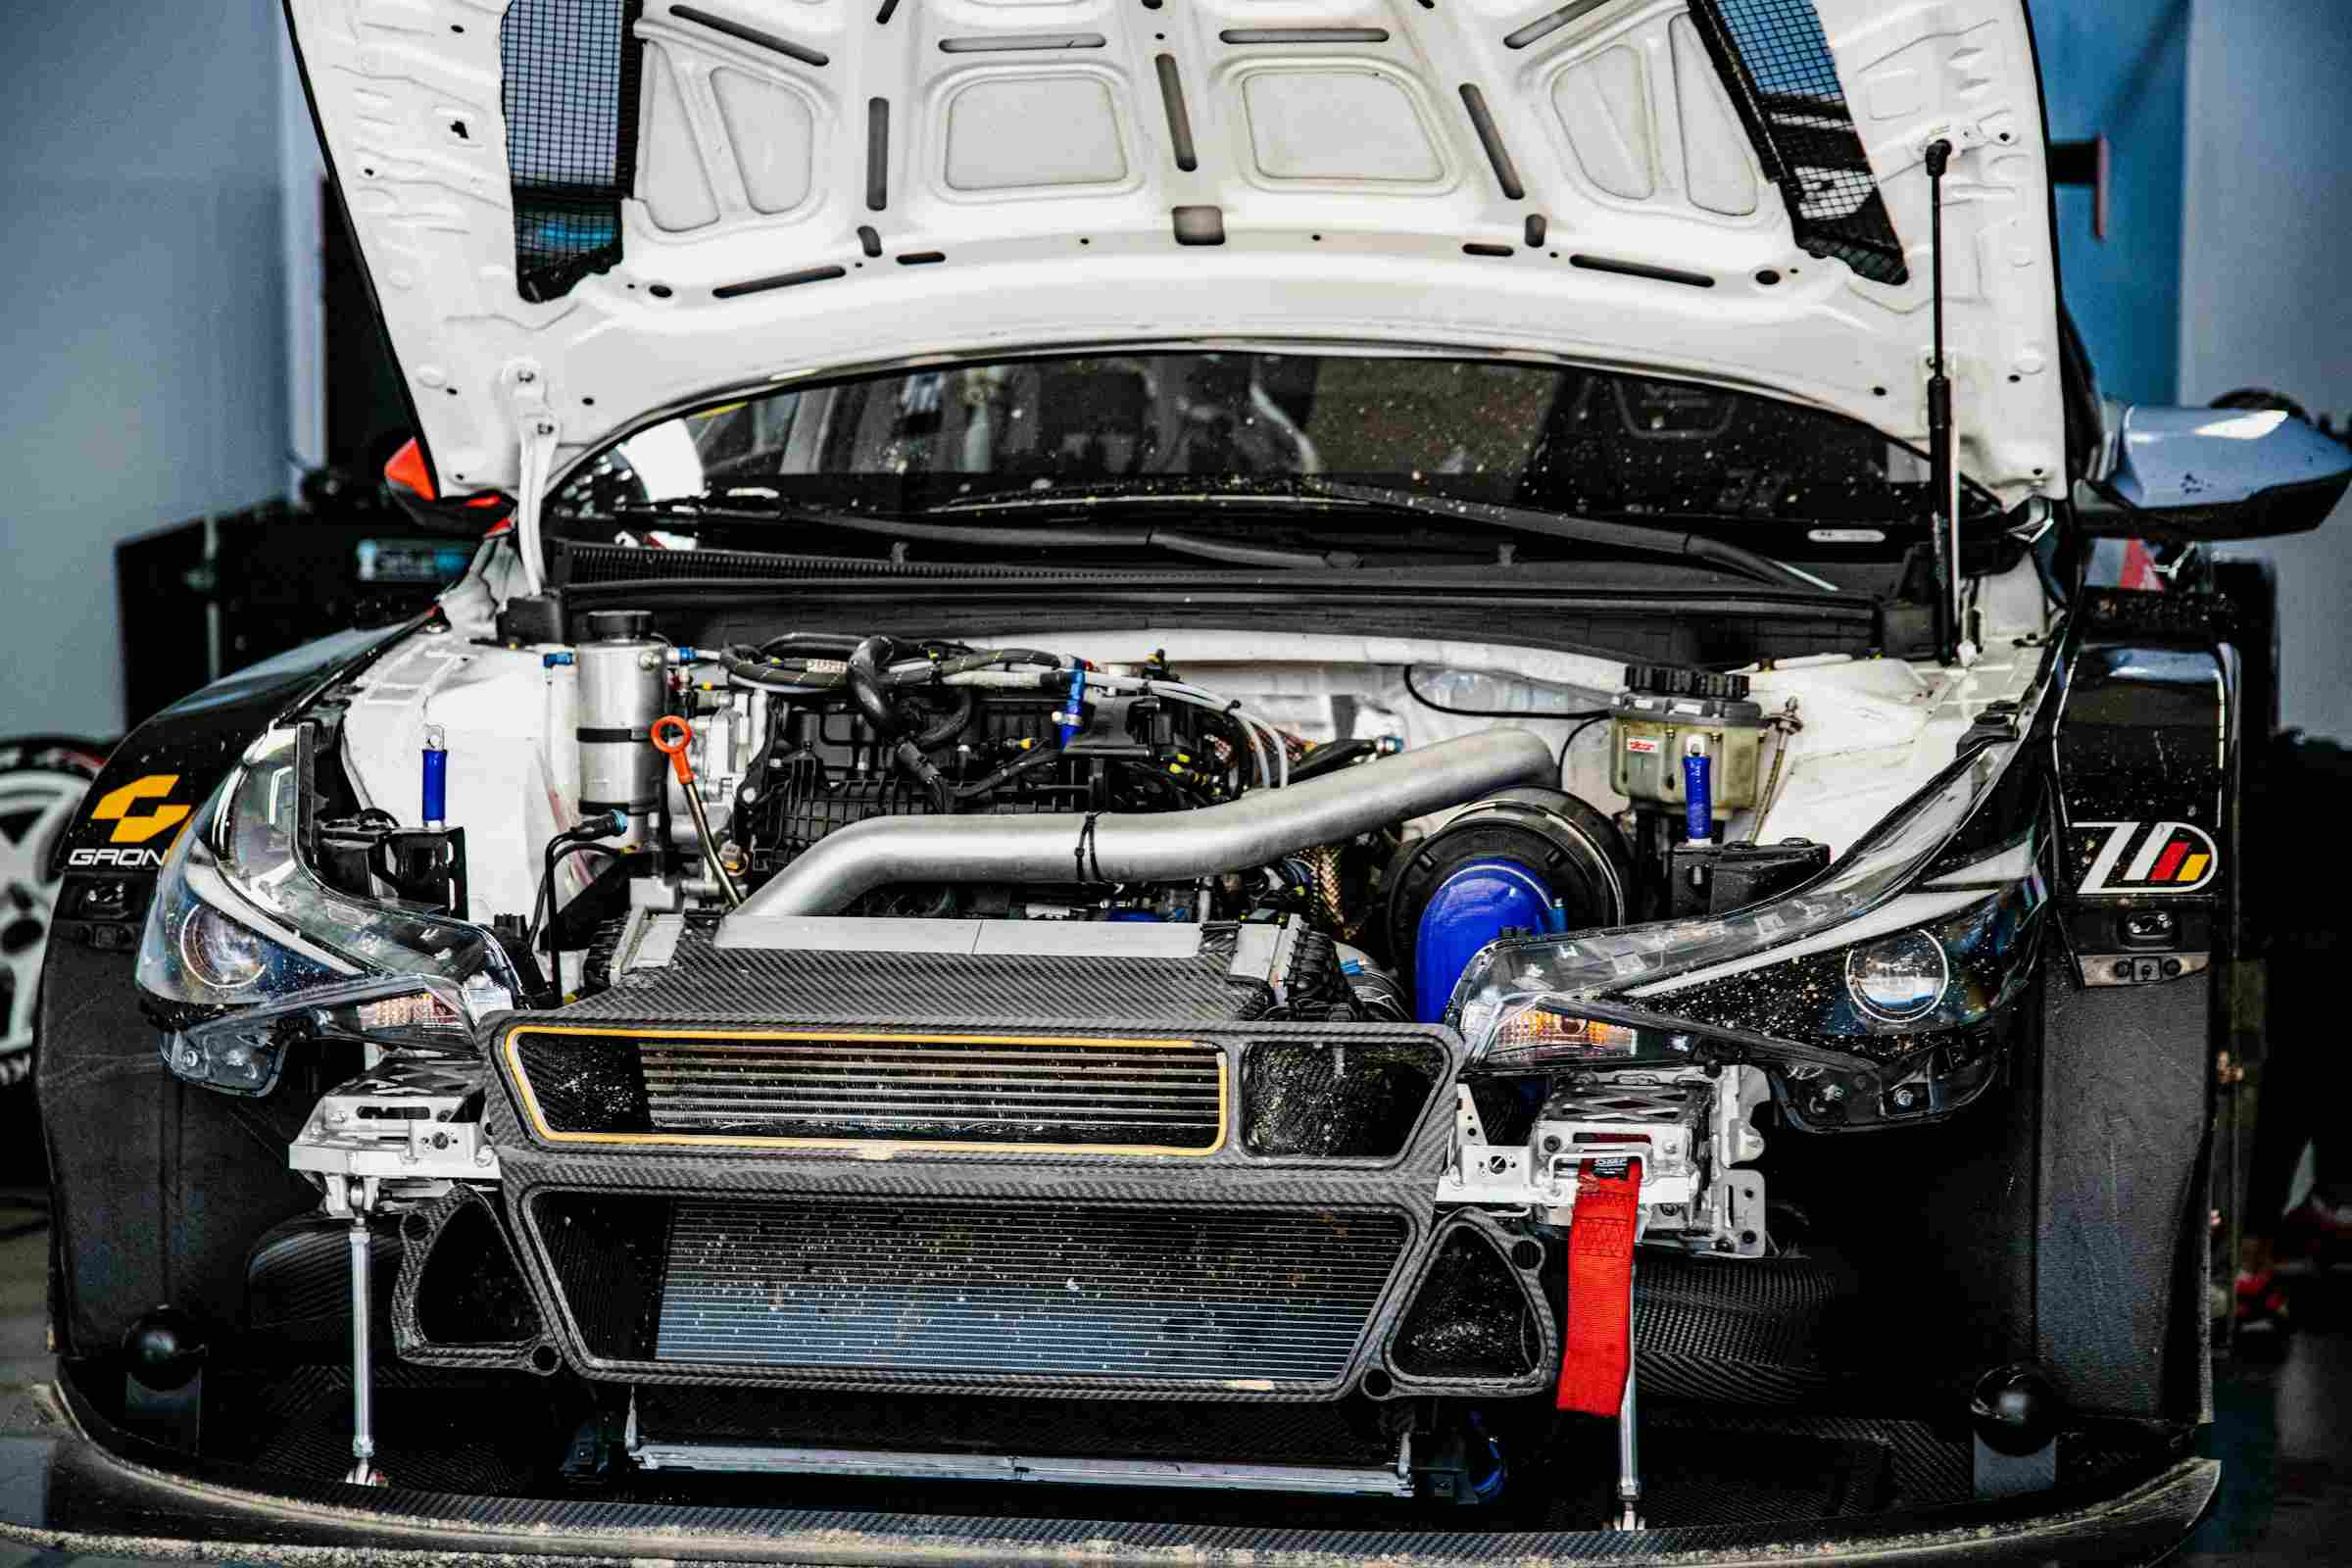
Die Automobilindustrie durchläuft den tiefgreifendsten Wandel seit der Einführung des Fließbands. Moderne Fahrzeuge haben sich weit über einfache Transportmittel hinaus zu hochentwickelten, leistungsstarken Computern auf Rädern entwickelt. Dieser Strukturwandel hat die Anforderungen an die Fertigungspräzision exponentiell erhöht. Automobilingenieure verzichten heute routinemäßig auf Standardfertigungsverfahren und setzen stattdessen auf Komponenten mit Toleranzen auf Luft- und Raumfahrtniveau, die sich nahtlos in globale Lieferketten mit hohem Durchsatz integrieren lassen.
Im Bereich der fortschrittlichen Fahrzeugtechnik CNC von Rejin wissen Abweichungen von nur wenigen Mikrometern markieren die Grenze zwischen optimaler Leistung und systemweitem mechanischem Versagen. Hochpräzise CNC-gefertigte Teile bilden die entscheidende Grundlage für diese neue Ära des Automobilbaus. Sie vereinen jahrzehntelange Erfahrung in der mechanischen Fertigung mit fortschrittlicher Mehrachsentechnologie, um die anspruchsvollsten Herausforderungen der Branche zu meistern.
Warum die CNC-Bearbeitung das Rückgrat moderner Fahrzeugsysteme ist
Die CNC-Bearbeitung ist nach wie vor unersetzlich für die Herstellung der komplexen, hochfesten Struktur- und Funktionsteile, die moderne Fahrzeugarchitekturen für Sicherheit, strukturelle Integrität und dauerhafte Betriebsleistung benötigen.
Die Anforderungen an Toleranzen von ±0,01 mm im Automobilbau erfüllen
Automobilteile erfordern enge Abmessungen, die mit herkömmlichen Gussverfahren oder manueller Bearbeitung nicht erreicht werden können. Die CNC-Bearbeitung schließt diese Lücke und bietet dabei mehrere klare Vorteile.
- Submikrometer-Präzision & Geometrische Kontrolle: CNC-Programme auf Mehrachsenmaschinen erreichen regelmäßig Toleranzen von ±0,01 mm. Kraftstoffeinspritzdüsen und Sensorgehäuse sind auf diese Passgenauigkeit angewiesen, um Flüssigkeitsverluste oder Signalausfälle zu vermeiden.
- Erhaltung der Materialintegrität: CNC-Schneiden erhält die ursprüngliche Festigkeit von Legierungen wie 42CrMo und Edelstahl SUS316. Gießen oder Formen können hingegen Spannungsrisse im Material verursachen.
- Oberflächenoptimierung: Gleichbleibende Schnitteinstellungen erzielen Oberflächenrauigkeiten unter Ra 0,8 μm. Eine geringere Rauheit reduziert die Reibung in schnell beweglichen Baugruppen und verlängert die Lebensdauer des Antriebsstrangs um Jahre.
- Strenge Wiederholgenauigkeit bei großen Stückzahlen: Bestellungen über 10.000 Einheiten müssen in jeder Charge die gleiche Qualität aufweisen. Maschinensteuerung und Werkzeugeinstellungen gewährleisten, dass das erste Teil dem letzten ohne messbare Unterschiede entspricht.
Präzision unter Druck: Kritische Motor- und Getriebeteile
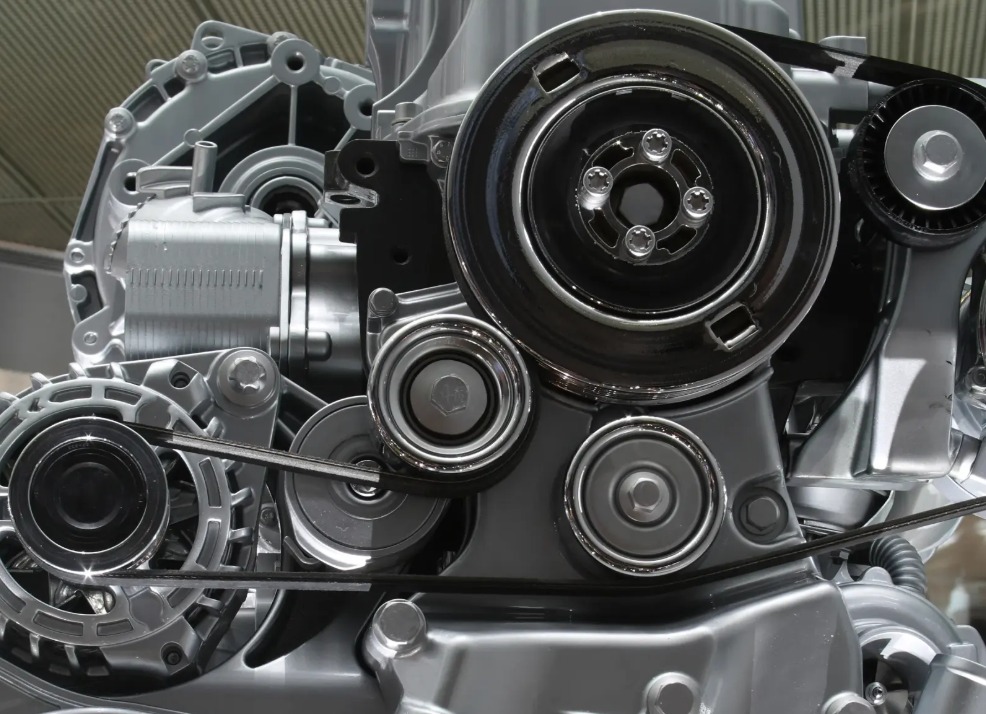
Trotz der zunehmenden Verbreitung elektrischer Antriebe bleibt der Bedarf an hochpräzisen CNC-gefertigten Bauteilen in hochoptimierten Verbrennungsmotoren und Hybridantrieben unerlässlich. Diese Komponenten sind höheren thermischen und mechanischen Belastungen ausgesetzt als je zuvor.
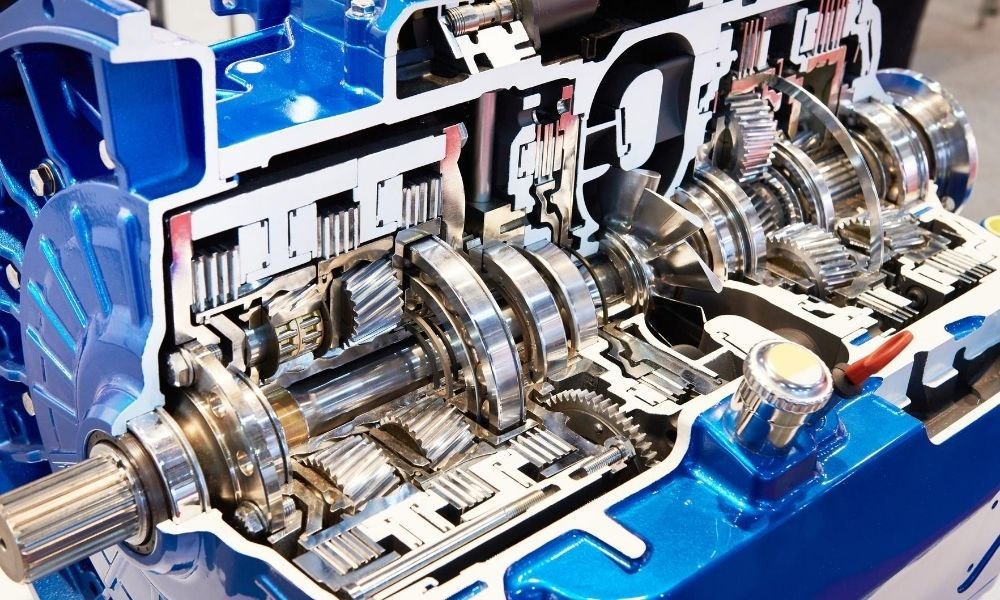
Spezialisierte CNC-Bearbeitung für Motorhilfs- und Unterstützungssysteme
Motorhilfssysteme benötigen Bauteile, die gleichzeitig zyklischen Vibrationen, chemisch aggressiven Flüssigkeiten und starken thermischen Schwankungen widerstehen.
- Motorhalterungen und -träger: Diese aus hochwertigem 7075-Aluminium gefertigten Komponenten zeichnen sich durch ein optimiertes Verhältnis von Gewicht zu Festigkeit aus und gewährleisten eine starre Stabilisierung des Motorblocks bei gleichzeitiger Unterstützung umfassender Leichtbauinitiativen für das Fahrzeug.
- Ventiltriebkomponenten: Ventiltriebwellen und -buchsen für hohe Drehzahlen erfordern eine Rundheitstoleranz von unter 0,01 mm. Dies wird durch eine Kombination aus Präzisionsdrehen und sequenziellen Schleifzyklen konstant erreicht, um ein Verklemmen unter hohen thermischen Belastungen zu verhindern.
- Turboladergehäuse: Diese Gehäuse zeichnen sich durch komplexe, aerodynamische Innengeometrien aus und werden in einer einzigen Aufspannung mittels 5-Achs-Fräsen bearbeitet. Diese Einspannmethode eliminiert kumulative Vorrichtungsfehler und gewährleistet eine gleichmäßige Luftströmungsdynamik.
- Lagersitze: Diese Lagersitze werden präzisionsgedreht und entsprechen exakten Konzentrizitätsstandards. Dadurch werden die Mikrovibrationen und die daraus resultierenden akustischen Anomalien eliminiert, die häufig bei modernen Hochgeschwindigkeitsmotoren auftreten.
Hochleistungsfähige Komponenten für moderne Getriebemodule
Getriebesysteme zählen zu den mechanisch komplexesten Baugruppen in modernen Fahrzeugen und erfordern eng tolerierte Zahnräder, Wellen und Fluidsteuerungen, die in der Lage sind, ein immenses Drehmoment schlupffrei zu übertragen.
- Getriebewellen: Verwendung spezieller CNC-Drehen Zentren, mehrstufige Wellen mit integrierten Gewinden und strukturellen Nuten werden in einer einzigen Aufspannung hergestellt, wobei die Rotationsachse perfekt ausgerichtet bleibt, um Antriebsgeräusche, Vibrationen und Rauheit (NVH) zu eliminieren.
- Getriebesteuerventile: Diese hochkomplexen Bauteile regeln die Hydraulikflüssigkeitsverteilung im Getriebeblock. Um langfristigen Dichtungsverschleiß zu verhindern, benötigen sie spiegelglatte Oberflächen. Diese Spezifikation wird durch spezielle Mikropolier- und kontrollierte automatisierte Sandstrahlverfahren erreicht.
- Schaltgabeln: CNC-Fräsen Die Verwendung von geschmiedeten Rohlingen ermöglicht die Herstellung von Schaltgabeln, die eine leichte Geometrie mit extremer struktureller Steifigkeit verbinden und so das schnelle, knackige Einlegen der Gänge ermöglichen, das man von modernen Premiumfahrzeugen erwartet.
- Geely Auto Antriebskomponenten: Die Fertigungskompetenz erstreckt sich auf Legacy- und Hybrid-Antriebssysteme für Geely Auto und liefert hochbelastbare Getriebewellen und spezielle Schaltgabeln, die anspruchsvolle NVH- und Drehmomentübertragungsspezifikationen erfüllen.
Die Zukunft der Energieversorgung: CNC-Lösungen für Elektro- und Hybridfahrzeuge
Die rasante Expansion des Sektors der Fahrzeuge mit neuer Energie (NEV) hat völlig neue Fertigungsparadigmen hervorgebracht, die von den Herausforderungen des Wärmemanagements, strengen Gewichtsbeschränkungen und des Schutzes vor elektromagnetischen Störungen (EMI) geprägt sind.
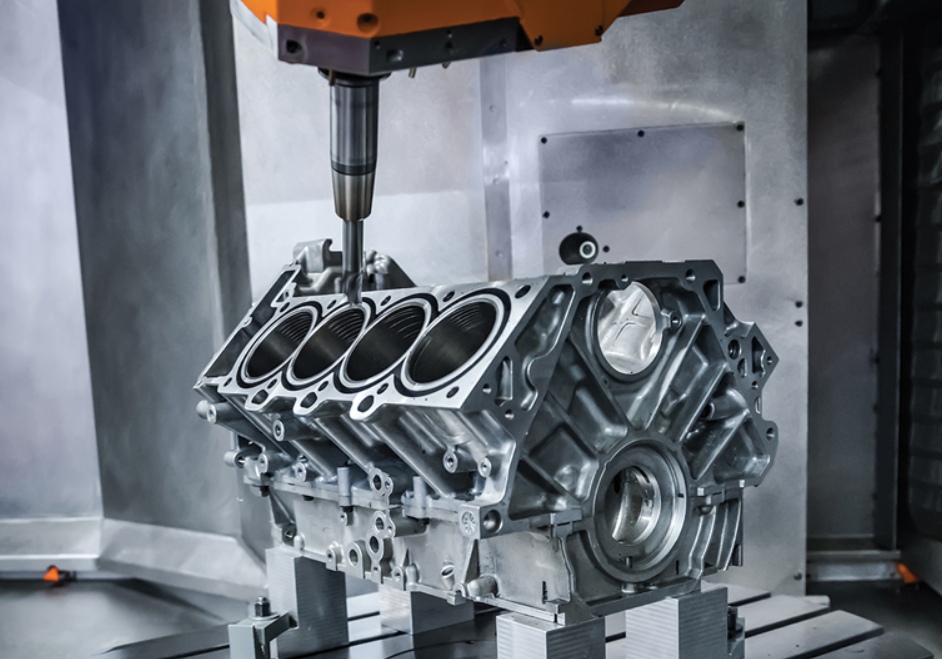
Leichte Motorgehäuse und 5-Achsen-Wärmemanagement-Komponenten
Elektromotoren erzeugen innerhalb extrem enger räumlicher Grenzen enorme thermische Energiemengen, was die Wärmeableitung zu einer zentralen technischen Herausforderung für die Leistungsfähigkeit von NEVs mit hoher Leistung macht.
- Komplexe Motorgehäuse: Nutzung von Hochgeschwindigkeitsmotoren 5-Achs CNC Bearbeitung Zentren und komplexe Motorgehäuse mit integrierten spiralförmigen Kühlkanälen können in einer einzigen Aufspannung bearbeitet werden. Dadurch verkürzt sich der Bearbeitungszeitzyklus von üblicherweise 120 Minuten auf nur 45 Minuten, was die Stückkosten für Tier-1-Zulieferer deutlich senkt.
- Kühlkörper und Kühlplatten: Diese Komponenten werden präzisionsgefräst aus 6063 Aluminium und verfügen über Lamellen mit hohem Aspektverhältnis, die die verfügbare Oberfläche vergrößern und die Wärme bis zu 30 % effektiver ableiten als herkömmliche Gussvarianten.
- Gehäuse für elektronische Steuergeräte (ECU): Die Steuerelektronik von Elektrofahrzeugen benötigt robuste Gehäuse, die gleichzeitig Wärmeableitung und elektromagnetische Abschirmung gewährleisten. Präzisionsgefräste Dichtflächen sichern dichte mechanische Verbindungen, die die strengen Schutzarten gemäß IP67 erfüllen.
- Wechselrichterbasen: Diese Basen erfordern Ebenheitstoleranzen von weniger als 0,02 mm, um einen kontinuierlichen, gleichmäßigen Kontakt mit Hochleistungsmodulen zu gewährleisten – ein Standard, der systematisch durch strenge Erstmusterprüfungsverfahren (FAI) verifiziert wird.
Batteriestrukturkomponenten und sichere Montagehalterungen
Die strukturelle Integrität von Elektrofahrzeugen hängt maßgeblich von der Architektur des Batteriepacks ab, die Komponenten erfordert, die stark genug sind, um Stoßbelastungen zu absorbieren, gleichzeitig aber hochpräzise sein müssen, um eine automatisierte Robotermontage zu ermöglichen.
- Batterieträgerverbinder: Hochleistungs-Stromschienen und Verbinder werden aus hochleitfähigen Kupfer- und Aluminiumlegierungen gefertigt, wobei extrem enge mechanische Toleranzen eingehalten werden, um ein Lösen der Befestigungen bei anhaltenden Vibrationen im Straßenverkehr zu verhindern.
- Endplatten: Großformatige CNC-Fräszentren fertigen strukturelle Batteriezellen-Endplatten, die einen gleichmäßigen Druck über den gesamten Batteriezellenstapel ausüben, wodurch ein Aufquellen der Zellen verhindert und die Lebensdauer des gesamten Akkupacks maximiert wird.
- Kabelmanagement-Halterungen: Durch die Integration der Blechbearbeitung mit lokalem CNC-Fräsen können vibrationsfeste, nichtleitende Halterungen hergestellt werden, die für die sichere Befestigung und Führung von Hochspannungs-Fahrzeugkabeln ausgelegt sind.
- NIO Hochleistungs-Prototypenentwicklung und Pilotprojekte: Die Zusammenarbeit umfasst die Unterstützung der Entwicklungsphasen für die fortschrittlichen Wärmemanagementmodule von NIO. Mithilfe der 5-Achs-Frästechnik konnten komplexe Kühlplatten schnell von digitalen CAD-Modellen zur physischen Validierung umgesetzt werden, wobei die Einhaltung strenger Gewichtsvorgaben und der IP67-Normen sichergestellt wurde.
Zuverlässigkeit im Detail: Steckverbinder, Befestigungselemente und Fluidsysteme
In der Zuverlässigkeitstechnik von Automobilen bergen die kleinsten Hardwarekomponenten oft das höchste Ausfallrisiko. Geringfügige Flüssigkeitsverluste oder Materialermüdung von Befestigungselementen können zu katastrophalen Systemausfällen oder Garantierückrufen führen.
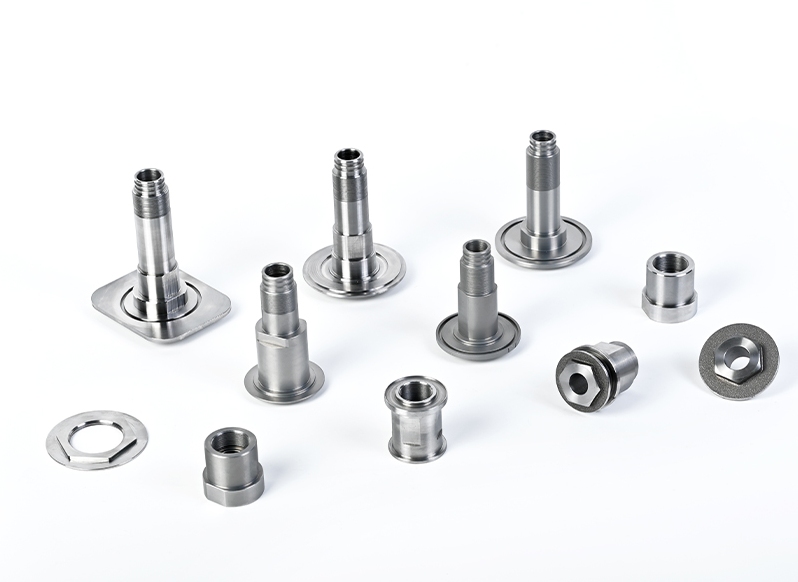
Auslaufsichere Edelstahlverbinder für Fahrzeugflüssigkeitsmodule
Fahrzeugflüssigkeitssysteme, einschließlich Hochdruckbremsleitungen und hochentwickelter thermischer Kühlkreisläufe, sind auf mechanische Verbindungen angewiesen, die starken Druckzyklen ohne strukturelle Beeinträchtigung standhalten.
- Konzentrische Montagebasen: Die CNC-gedrehten Edelstahlverbinder sind mit abgestuften Dichtungsschultern ausgestattet, wodurch eine sichere mechanische Pressdichtung erreicht wird, die den Einsatz flüssiger chemischer Dichtmittel überflüssig macht.
- Hochpräzisionsgewinde: Jedes Innen- und Außengewinde wird einer strengen Gewindelehrenprüfung unterzogen, um die Einhaltung der exakten globalen ISO-Normen zu gewährleisten, die für automatisierte Montagelinien erforderlich sind.
- Gezielte Korrosionsbeständigkeit: Durch die Auswahl hochwertiger Edelstahlsorten AISI 304 und 316 widerstehen die Komponenten problemlos der Einwirkung von Streusalz und aggressiven Motorchemikalien während der gesamten 15-jährigen Lebensdauer eines Fahrzeugs.
Hochfeste Befestigungselemente und Sonderbolzen
Standardmäßige, im Handel erhältliche Befestigungselemente sind häufig unzureichend für die speziellen Montagekonfigurationen, die in modernen Leichtbaugehäusen und hochdichter Elektronik zu finden sind.
- Kundenspezifische, nicht standardmäßige Bolzen: Die spezielle Bearbeitung von kundenspezifischen Bolzen aus hochfesten Stählen (wie z. B. 40Cr) ermöglicht die Integration von kundenspezifischen Flanschen oder speziellen Köpfen, die für einzigartige strukturelle Montagekoordinaten ausgelegt sind.
- Präzisionsgedrehte Muttern: CNC-gedrehte Muttern bieten einen deutlich höheren Gewindeeingriff und eine bessere Lastverteilung als kaltumgeformte Alternativen und gewährleisten so eine entscheidende Widerstandsfähigkeit in stark vibrierenden Chassis- und Aufhängungsknoten.
- Eloxierte Leichtmetall-Befestigungselemente: Bei Anwendungen an Außenkarosserieteilen verhindern hart eloxierte Aluminium-Befestigungselemente galvanische Korrosion beim Verbinden von Kohlefaserstrukturen mit Aluminium-Hilfsrahmen.
Bewährter Erfolg: Von Pilotchargen der Stufe 1 zur globalen Lieferkette
Der beste Beweis für unsere Leistungsfähigkeit ist eine erfolgreiche Projektabwicklung. Kürzlich haben wir eine Partnerschaft mit einem führenden europäischen Automobilzulieferer geschlossen, um einen kritischen Engpass in dessen Fluidtransfermodul zu beheben.
Fallstudie: Optimierung von Edelstahl-Lagerbaugruppen
Die Herausforderung: Ein führender europäischer Automobilzulieferer sah sich mit erheblichen Lieferengpässen bei einer kritischen Motorlagerbaugruppe konfrontiert, die in einem Hilfsmodul eines Verbrennungsmotors eingesetzt wird. Der bisherige Lieferant hatte eine Lieferzeit von 12 Tagen und eine Ausschussquote von 5 %, was zu Produktionsausfällen führte.
- Die technische Lösung: Der Fertigungsprozess wurde auf eine optimierte Abfolge von Präzisionsdrehen und Rundschleifen umgestellt. Parallel dazu wurde eine separate Fertigungszelle mit kundenspezifischen, automatisierten Prüfprotokollen in Betrieb genommen.
- Die Ergebnisse: Die gesamte Produktionsvorlaufzeit konnte von 12 auf nur 5 Tage verkürzt werden, während die Maßgenauigkeitsquote auf stabile ≥5 % verbessert wurde. Bis heute wurden über 200.000 Präzisionseinheiten an Montagelinien weltweit ausgeliefert, ohne dass Ausfälle im Feld gemeldet wurden.
- Kapazitätsreferenz: Die Standardproduktionskapazität für hochpräzise Automobilkomponenten übersteigt 20.000 Einheiten pro Monat und Artikelnummer, wobei die Mindestbestellmenge (MOQ) bei 10 Einheiten beginnt, um die Validierung von Prototypen zu unterstützen.
Strategische Entscheidungspunkte: Wann CNC-Bearbeitung der Stanzung vorzuziehen ist
Eine häufige Herausforderung für B2B-Beschaffungspartner besteht darin, zu entscheiden, ob Werkzeugkapital für die Präzisions-CNC-Bearbeitung oder für die Hochgeschwindigkeits-Folgeverfahrensfertigung von Metallen eingesetzt werden soll. Diese Entscheidung hängt primär von der geometrischen Komplexität und dem Gesamtvolumen ab.
Analyse der Losgröße und der geometrischen Komplexität
Die Optimierung der Gesamtbetriebskosten (TCO) erfordert eine klare Analyse der Fertigungsbeschränkungen:
- Komplexitätsschwelle: Wenn ein Bauteil mehrstufige, dreidimensionale, gekrümmte Oberflächen, Innengewinde oder ungleichmäßige Wandstärken erfordert, ist die CNC-Bearbeitung die technisch notwendige Wahl. Stanzen ist grundsätzlich auf Teile mit gleichmäßiger Blechdicke beschränkt.
- Dynamik der Gewinnschwelle bei großen Stückzahlen: Bei kleinen bis mittleren Produktionsserien (von 10 bis 5.000 Einheiten) bietet die CNC-Bearbeitung eine überlegene Kosteneffizienz, da die Vorabinvestitionen in Werkzeuge vollständig entfallen, die typischerweise zwischen 5.000 und 50.000 US-Dollar liegen und mit mehrwöchigen Vorlaufzeiten verbunden sind.
- Schnelle Markteinführung und Agilität: CNC-Workflows ermöglichen Design-for-Manufacturing-Anpassungen (DFM) innerhalb weniger Stunden durch digitale Programmaktualisierungen. Stanzwerkzeuge hingegen erfordern aufwendige physische Modifikationen. Daher ist CNC der Standard für die Prototypenvalidierung und Pilotserienfertigung.
- Materialausnutzungseffizienz: Während bei der subtraktiven Bearbeitung naturgemäß Späne entstehen, nutzen moderne Fertigungsanlagen computergestützte Verschachtelung und optimierte Hochgeschwindigkeits-Schnittwege, um die Rohmaterialausnutzung auf über 90 % zu steigern und so ein hocheffizientes Verfahren für teure Legierungen zu ermöglichen.
Jenseits der Maschine: Integrierte Lieferkette und Qualitätssicherung
Moderne Anlagen sind nur dann effektiv, wenn sie mit einem soliden Qualitätsmanagementsystem einhergehen. Die technischen Abläufe müssen jede Phase von der Rohmaterialprüfung bis zur dokumentierten Oberflächenbehandlung abdecken.
IATF 16949 Standards und Infrastruktur
Das Produktionswerk in Dongguan fungiert als spezialisiertes Zentrum für Automobilzulieferung und -fertigung:
- Die Produktionslinien entsprechen den Standards IATF 16949 und ISO 9001:2015. Diese Struktur gewährleistet vollständige Rückverfolgbarkeit sowie FMEA-basierte Risikobewertungen. Ein strenges Fehlervermeidungssystem erfüllt die Anforderungen globaler Tier-1- und Tier-2-Automobilabnehmer.
- Die Produktionshalle beherbergt über 100 hochmoderne Bearbeitungszentren. Dazu gehören Hochgeschwindigkeits-5-Achs-Maschinen von Mazak und DMG MORI. Diese Anlagen gewährleisten während der gesamten Produktionszeit eine gleichbleibende Toleranz im Mikrometerbereich.
- Die Ingenieure liefern zu jeder Anfrage Feedback zum fertigungsgerechten Design. Sie prüfen die Teilegeometrie frühzeitig. Dadurch werden Werkzeugverschleiß und Zykluszeiten reduziert. Die Produktionskosten sinken dadurch oft um bis zu 20 Prozent.
- Oberflächenbehandlungsanlagen führen Anodisieren, Galvanisieren und Pulverbeschichten an einem Standort durch. Strenge Kontrollen gewährleisten gleichbleibende Farben. Die Teile erhalten zudem eine hohe Beständigkeit gegen Salzsprühnebelkorrosion.
Unsere Ingenieurteams stehen bereit, um komplexe Automobilkonstruktionen in Hochleistungskomponenten umzusetzen. Ob es um die Entwicklung von NEV-Motorarchitekturen der nächsten Generation oder die Sicherstellung stabiler Lieferketten für bestehende Antriebsstränge geht – wir bieten umfassende technische Unterstützung.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
FAQ (häufig gestellte Fragen)
F: Warum wird die 5-Achs-CNC-Bearbeitung für Motorgehäuse von Fahrzeugen mit alternativen Antrieben (NEV) bevorzugt?
A: Die 5-Achs-Bearbeitung ermöglicht die Fertigung komplexer interner Kühlkanäle und detaillierter Außenformen in einer einzigen Aufspannung. Dadurch reduzieren sich wiederholte Spannvorgänge, was Ausrichtungsfehler minimiert und die Gesamtlaufzeit um mehr als 60 Prozent verkürzt. Ein Gehäuse, dessen Bearbeitung früher auf mehreren Maschinen 120 Minuten dauerte, ist nun auf einem 5-Achs-Bearbeitungszentrum in 45 Minuten fertig. Diese Umstellung senkt die Stückkosten deutlich.
F: Welchen Nutzen hat die IATF 16949-Zertifizierung für einen B2B-Käufer von CNC-Bearbeitungsteilen für die Automobilindustrie?
A: IATF 16949 belegt, dass ein Hersteller die von der globalen Automobilindustrie erwarteten Qualitätsstandards einhält. Käufer erhalten eine lückenlose Rückverfolgbarkeit jeder Materialcharge sowie eine fundierte FMEA-Analyse. Sie profitieren außerdem von regelmäßigen Risikobewertungen und einem konsequenten Fokus auf Null-Fehler-Produktion. Diese Punkte bilden die Grundvoraussetzungen für die Aufnahme in die Lieferketten von Tier-1- und Tier-2-OEMs.
F: Wie lange ist die typische Lieferzeit für einen Prototyp aus CNC-Bearbeitung für die Automobilindustrie?
A: Bei gängigen Automobilmetallen wie 6061-Aluminium oder 304-Edelstahl erreichen Prototypen die Kunden innerhalb von 3 bis 7 Werktagen. Dieser Zeitraum umfasst erste Rückmeldungen der Ingenieure zum Design for Manufacturing (DFM), die eigentlichen Schneidarbeiten sowie routinemäßige Oberflächenbehandlungen wie Sandstrahlen oder Schutzanodisieren.
F: Kann die CNC-Bearbeitung Hochleistungsmaterialien wie Titan oder gehärtete Stähle, die in professionellen Rennsystemen verwendet werden, zuverlässig verarbeiten?
A: Ja. Bearbeitungszentren mit robusten Spindeln, stabilen Rahmen und modernen Hartmetall- oder Keramikwerkzeugen bearbeiten zähe Legierungen wie Titan der Güteklasse 5 oder gehärteten Stahl 42CrMo. Sie gewährleisten enge Toleranzen auch bei hohen Schnittkräften und Temperaturen.


 Sie waren









