
| Typ tolerancji | Opis |
| Tolerancja precyzyjna | Części są produkowane i kontrolowane ściśle według specyfikacji rysunkowych i adnotacji GD&T, z minimalną tolerancją ±0,05 mm. |
| Ogólna tolerancja | ±0.05 mm |
| Minimalny rozmiar funkcji | Dokładny minimalny rozmiar elementu może się różnić w zależności od geometrii części i wybranego materiału. |
| Gwintowanie i otwory gwintowane | Zdolny do obróbki dowolnych standardowych rozmiarów gwintów, a także dostosowanych specyfikacji gwintów. |
| Warunek krawędzi | Ostre krawędzie są domyślnie wyciągane i wyciągane. |
| Wykończenie powierzchni | Anodowanie, powłoka proszkowa, malowanie rozpylające, grawerowanie laserowe, sitodruk |
| Minimalna grubość ściany | 0.5mm |
| Minimalny rozmiar młynu końcowego | 0.5mm |
| Minimalny rozmiar otworu wiertniczego | 1 mm |
| Minimalny rozmiar części | Frezowanie CNC: 5 × 5 × 5 mm; Tokowanie CNC: 2 × 2 mm; |
| Maksymalny rozmiar części | Frezowanie CNC: 4000 × 1500 × 600 mm
Tokowanie CNC: 200 × 500 mm |
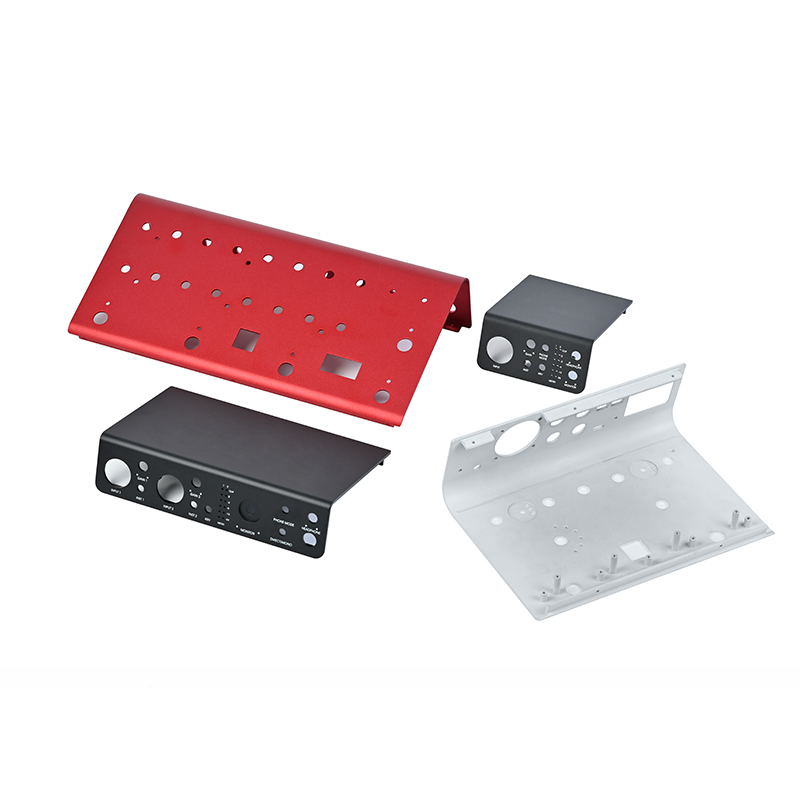
Obudowa miksera musi być niewidoczna — użytkownik powinien dostrzegać fadery i dźwięk, a nie skrzynkę. Nasz program obudów zapewnia tę niewidoczność dzięki równym szwom, jednolitym wykończeniom i spójnym legendom.
Co budujemy: obudowy mikserów stołowych i interfejsów; obudowy do montażu w szafie rack z panelami przednimi; skrzynki sceniczne i rozdzielcze; obudowy zasilaczy; kompletne zestawy — góra, dół, boki, panel tylny i wykończenie — w komplecie gotowe do montażu ze sprzętem.
Dyscyplina szwów: górna i dolna część obudowy są obrabiane na dopasowanych uchwytach, dzięki czemu linie podziału mieszczą się w granicach 0,03 mm; promienie narożników są takie same na wszystkich pięciu powierzchniach; występy śrub są odpowiednio umiejscowione na płytce PCB, dzięki czemu montaż nie wymaga rozwiercania ani regulacji.
Zakończ architekturę: Piaskowanie i anodowanie jako baza (czarna, srebrna, szampańska lub niestandardowa), a następnie sitodrukowane legendy skali i logo, utwardzone dla zapewnienia odporności na ścieranie. Powierzchnie wewnętrzne pozostają przewodzące dla uszczelek EMI tam, gdzie wymaga tego układ, maskowane zgodnie z rysunkiem.
Dopasowane do Twojej linii: Obudowy dostarczane są w kompletnych zestawach z pianką, torbami na sprzęt i opcjonalnymi, podzmontowanymi panelami — Twój producent kontraktowy buduje, my montujemy. Minimalne zamówienie: 200 zestawów, skalowalność do ponad 200 tys. rocznie.






Dongguan, Chiny · Ponad 200 maszyn CNC · Anodowanie i cięcie laserowe na miejscu · Zapraszamy gości i osoby trzecie do przeprowadzania inspekcji.
Skorupy obrabiane maszynowo na sparowanych przyrządach — linie podziału mieszczą się w granicach 0,03 mm, a narożniki są dopasowane na każdej powierzchni.

Wewnętrzne maski EMI zgodnie z rysunkiem; anodowane na zewnątrz, odsłonięte strefy styku wewnątrz na uszczelki.

Kompletne zestawy z osprzętem i pianką — Twoje zestawy CM nie wymagają rozwiercania ani regulacji.





60 tys. zestawów/rok · szwy 0,03 mm ze wszystkich stron
Przeczytaj pełne studium przypadku →
140 tys. jednostek/rok · Maski EMI na rysunek
Przeczytaj pełne studium przypadku →Tak — dopasowane urządzenia i współdzielone punkty odniesienia utrzymują linie podziału z dokładnością do 0,03 mm na górze, dole i bokach; narożniki są wycinane z tej samej rodziny programów.
Maskujemy anodowanie wewnętrzne zgodnie z Państwa rysunkiem, aby strefy styku pozostały przewodzące, i możemy obrabiać kanały uszczelek. Prosimy o przesłanie projektu, a my potwierdzimy mapę maski.
Do wyboru: obrobione maszynowo powierzchnie, torby montażowe, gumowe nóżki, wkładki piankowe oraz opcjonalne, wstępnie zmontowane panele przednie/tylne — spakowane w taki sposób, aby można było je umieścić na linii montażowej.
200 zestawów. Sezonowe marki sprzętu audio często zaczynają od tego i zwiększają sprzedaż do dziesiątek tysięcy zestawów na tych samych urządzeniach.
Wyślij nam pełen zestaw projektów CAD — strategię łączenia, maskowanie EMI i porady dotyczące planowania zestawu. Wycenę otrzymasz w ciągu 24 godzin.


