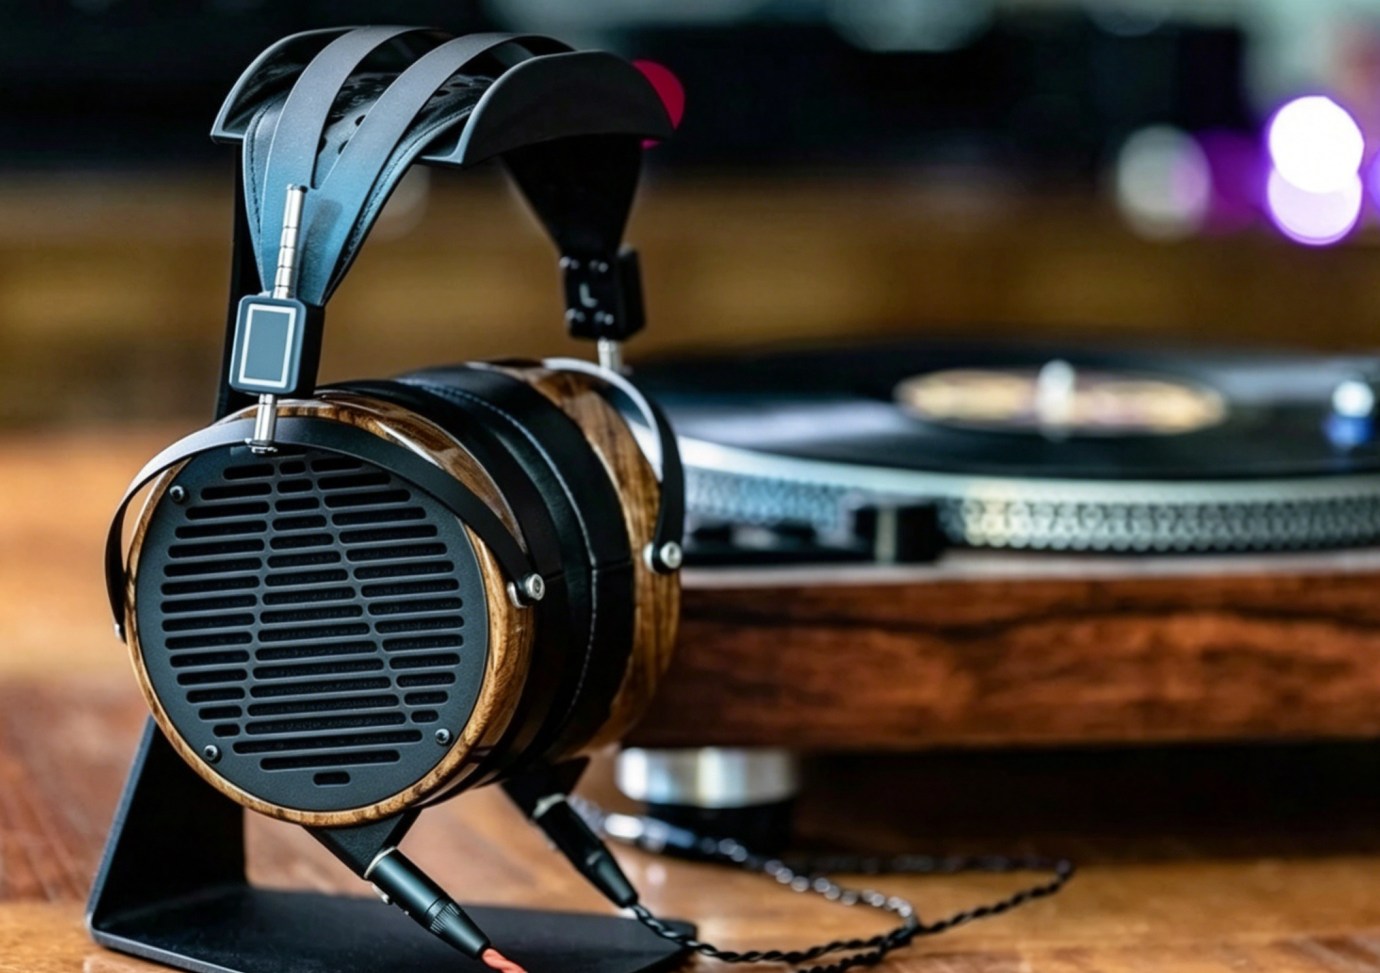
Высококачественное аудио призвано воспроизводить звук именно так, как он был записан. Это означает отсутствие добавления окраски, искажений или шума. Инженеры годами совершенствуют динамики, звуковые катушки и кроссоверы. Механический резонанс остается скрытой проблемой, которая может свести на нет все эти усилия. Стандартные пластиковые или тонкие литые корпуса деформируются и вибрируют под воздействием энергии мощных динамиков. Такие движения генерируют дополнительные частоты. Эти частоты размывают звуковую картину и влияют на быстрые изменения сигнала.
Сегодня производители высококачественной аудиотехники отдают предпочтение цельным, плотным металлическим компонентам, а не более слабым вариантам. Rejin ЧПУ Компания берет детально разработанные электроакустические схемы и превращает их в надежные физические детали. Она применяет передовые многоосевые обрабатывающие центры и строгий контроль размеров. Этот метод позволяет производителям высококачественной аудиотехники снижать резонанс с самого начала. Он также обеспечивает чистое и точное звучание.
Структурная жесткость: основа акустической чистоты
Для достижения истинной чистоты звука необходимы компоненты, которые остаются стабильными при воздействии сильных акустических сил.
Устранение внутреннего резонанса с помощью монолитных оболочек
Высококачественные накладные наушники требуются камеры, которые защищают водителя от внешнего шума и предотвращают воздействие задних звуковых волн на корпус.
- Монолитные алюминиевые монококи: Компания Rejin изготавливает чашки наушников на станках с ЧПУ из цельных блоков алюминиевых сплавов 6061 и 6063. Это позволяет создать цельную конструкцию без слабых соединений, характерных для литых деталей. Эта конструкция, которой доверяет один из ведущих европейских брендов наушников, полностью изолирует акустическую энергию.
- Оптимизация массы к объему: Естественная плотность алюминия, обработанного на станке с ЧПУ, поглощает энергию обратной волны от динамика. Это предотвращает образование внутренних стоячих волн.
- Устранение акустических помех: жесткие металлические стенки заменяют гибкие пластиковые корпуса. Низкочастотные басы остаются четкими и мощными, не влияя на детали средних частот.
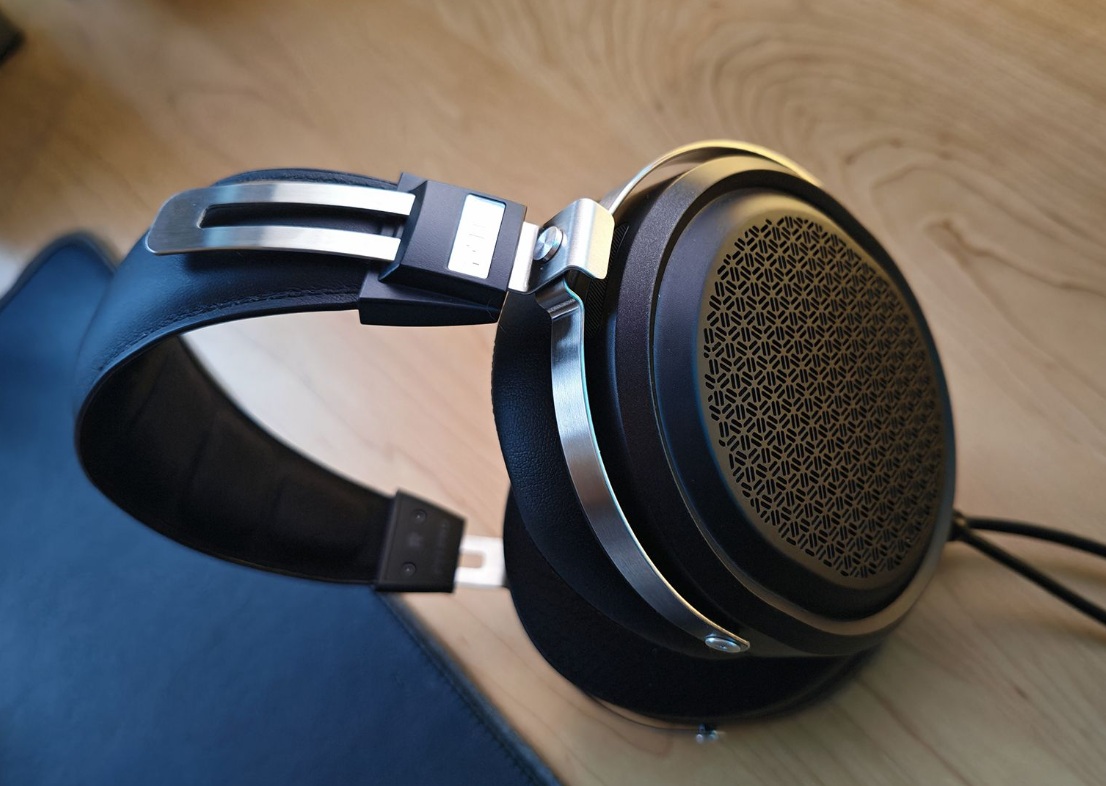
Снижение микровибраций корпуса динамиков
В высококачественных корпусах акустических систем и профессиональных кожухах используются мощные низкочастотные динамики, которые производят достаточно энергии для воспроизведения тонких высоких частот.
- Прочные алюминиевые передние дефлекторы: плотные металлические пластины диаметром до 400 мм обеспечивают устойчивость тяжелых динамиков при значительных колебаниях громкости.
- Изоляционные шипы и соединители: Изготовленные на станке из латуни и нержавеющей стали шипы направляют вибрации корпуса в пол. Это отделяет динамик от поверхности под ним.
- Внутренние усиливающие кронштейны: Ребра, изготовленные на станке с ЧПУ, укрепляют стыки внутри корпусов. Они предотвращают смещение панелей при пиковых значениях внутреннего давления воздуха.
- Масштабирование производственных мощностей B2B и минимальные объемы заказа: Для высококачественных компонентов акустических систем и корпусов Rejin CNC поддерживает масштабирование производства от проверки прототипов до массового выпуска. Наше предприятие предлагает минимальный объем заказа от 10 до 50 штук для эксклюзивных заказов, а также крупномасштабное массовое производство, достигающее 30 000 кронштейнов и узлов в месяц, что позволяет беспрепятственно согласовывать сроки поставки вашей продукции.
Передовые технологии ЧПУ: создание аудиооборудования с нулевым уровнем вибрации.
Для бесперебойной работы сложных акустических конструкций требуется изготовление с точностью до микрона.
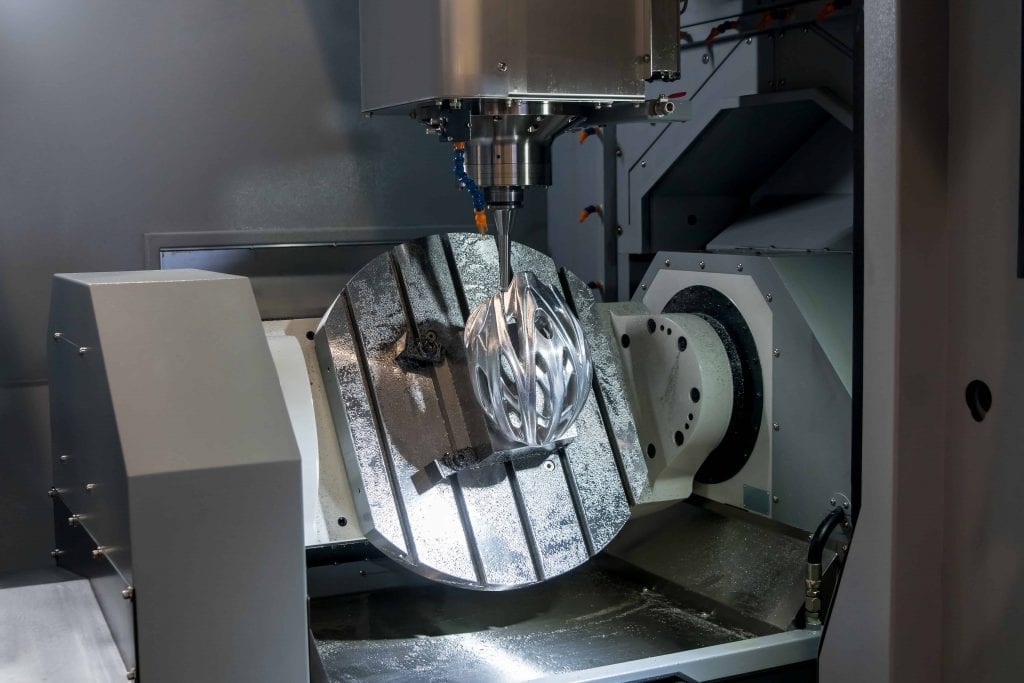
Пятиосевой механизм для сложных многокриволинейных геометрических форм
В современных наушниках и рупорах динамиков используются гладкие, изогнутые внутренние формы, которые обеспечивают чистое направление звуковых волн и позволяют избежать фазовых искажений.
- Интеграция в рамках единой настройки: Rejin CNC внедряет высокотехнологичное оборудование. 5-осная обработка с ЧПУцентры — с использованием высококачественного импортного оборудования таких брендов, как Mazak и DMG MORI. Это позволяет точно создавать необычные внутренние акустические полости и сложные органические поверхности за один проход.
- Устранение кумулятивных ошибок: обработка всего корпуса наушников за один проход позволяет избежать накопления допусков из-за перемещения деталей между несколькими станками.
- Сверхгладкие внутренние стенки: регулировка инструмента в реальном времени обеспечивает получение внутренних поверхностей с шероховатостью Ra менее 0,8 мкм. Это исключает микротурбулентность в критически важных портах и волноводах.
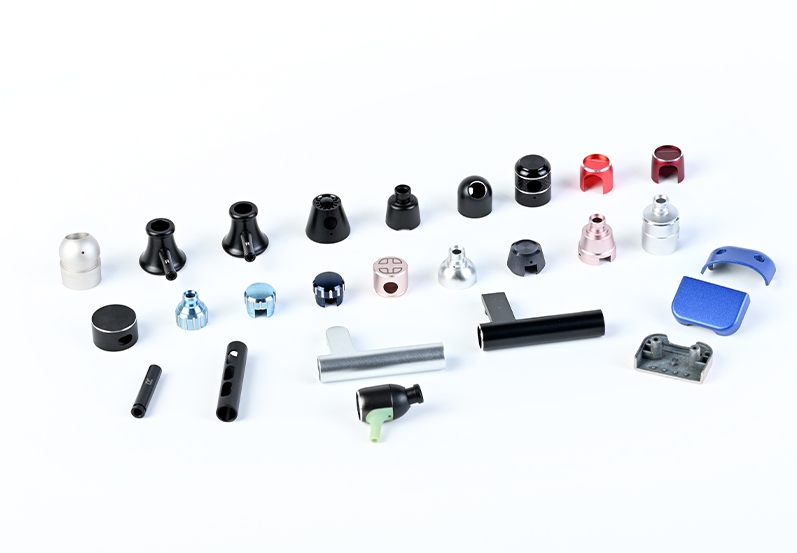
Сверхточная токарная обработка для изготовления ручек и шипов без люфта.
Детали, к которым прикасаются пользователи в высококачественной аудиотехнике, должны соответствовать точности обрабатываемых ими сигналов. Необходимы идеально сбалансированные вращающиеся компоненты.
- Высокоточная токарная обработка: благодаря использованию высокоточных японских токарных центров Brother и Fanuc, компания Rejin CNC обеспечивает точность обработки до ±0,1 мм. Специальные металлические ручки управления идеально подходят для потенциометров микшера.
- Студийная работа без люфта: устранение мельчайших механических зазоров обеспечивает микшерным пультам плавное и сбалансированное ощущение во время профессиональных студийных сессий микширования.
- Идеальная резьба крепежных элементов: изготовленные на заказ штифты и крепежные детали имеют точную резьбу, которая надежно удерживает внутренние компоненты. Это предотвращает дребезжание даже при воспроизведении мощных басов высокой громкости.
Поддержка DFM и финишная обработка поверхности: от чертежа до высококачественной отделки.
Переход от аудиоконцепции к готовому к продаже продукту требует тесного взаимодействия инженеров и качественной отделки.
Комплексный анализ проектирования с учетом технологичности производства (DFM-анализ)
Инженеры-акустики уделяют большое внимание поведению волн, поэтому на ранних этапах проектирования иногда включаются элементы, которые увеличивают стоимость или создают структурные напряжения в процессе производства.
- Снижение рисков на ранних этапах: инженеры Rejin CNC анализируют конструкции и указывают на глубокие квадратные углубления или тонкие стенки, которые могут вызвать проблемы с инструментом или деформацию детали.
- Оптимизация времени цикла: корректировка внутренних радиусов на основе параметров DFM сокращает время обработки и снижает затраты, сохраняя при этом внешний вид промышленного образца неизменным.
- От прототипирования до серийного производства с использованием листового металла: для тяжелых стоечных рамок и усилителей студийного назначения наши специализированные Производство листового металлаА штамповочный центр с легкостью справляется с быстрым прототипированием и массовым производством. Функциональные металлические тестовые детали поставляются всего за 3-7 дней, что позволяет вашей команде немедленно провести акустические испытания перед началом крупномасштабного производства.
Высококачественная отделка поверхностей для улучшения акустических и визуальных характеристик.
Внешний слой высококачественных аудиокомпонентов должен выдерживать ежедневное использование и соответствовать строгим эстетическим требованиям серьезных аудиофилов.
- Контролируемое послойное анодирование: с помощью наших специализированных Поверхностная обработкаВ центре, благодаря точному химическому анодированию, формируется высококонтролируемый, сверхпрочный оксидный слой. Он защищает высококачественные алюминиевые компоненты от пота, кожного сала и царапин.
- Равномерная матовая пескоструйная обработка: равномерная обработка пескоструйным аппаратом перед анодированием удаляет следы механической обработки. Она создает гладкую, высококачественную матовую поверхность всех компонентов.
- Перманентная лазерная маркировка: Высокоэнергетическая лазерная гравировка позволяет наносить четкие логотипы и контрольные этикетки, которые не выцветают и не стираются даже после многих лет регулярного использования.
Пример из практики: Оптимизация акустической чистоты для премиального бренда накладных наушников.
Производитель высококачественной аудиотехники столкнулся с постоянными гармоническими искажениями и проникновением звука в средние частоты в своих флагманских наушниках. Проблема заключалась в микровибрациях и деформации конструкции традиционных многокомпонентных пластиковых амбушюр при воздействии высокого давления.
- Решение: Компания Rejin CNC модернизировала корпус акустической камеры, используя высокоточные 5-осевые обрабатывающие центры для изготовления монолитных цельных амбушюр непосредственно из цельных блоков алюминиевого сплава 6061. Это позволило устранить слабые соединения и структурную гибкость, характерные для литых конструкций.
- Высокоточная обработка: Благодаря строгому допуску на обработку ±0,1 мм, компания Rejin CNC добилась безупречного, без зазоров, уплотнения между электроакустическим излучателем и металлическим корпусом. Эта точность полностью исключила внутренние утечки воздуха и сохранила идеальное фазовое выравнивание левого и правого каналов.
- Резонанс и контроль турбулентности: оптимизированная плотность алюминия, обработанного на станке с ЧПУ, поглощает энергию обратной волны, предотвращая образование внутренних стоячих волн. Одновременно с этим, регулировка по 5 осям в реальном времени обеспечивает чистоту внутренней поверхности ниже Ra 0,8 мкм, снижая турбулентность воздуха через ключевые акустические порты.
- Результат: Модернизация конструкции полностью устранила размытие низких частот, обеспечив четкое и мощное воспроизведение низких частот без искажений высококачественных средних частот. Благодаря быстрой поддержке DFM, функциональные металлические прототипы были доставлены всего за 5 дней, что позволило немедленно провести акустическую проверку и плавно перейти к серийному производству.
Поднимите свой уровень акустической инженерии на новый уровень с помощью станков с ЧПУ Rejin.
В производстве высококачественной аудиотехники жесткая конструкция не является необязательным элементом — она необходима для достижения наилучших результатов. Детали, которые гнутся, вибрируют или резонируют, снижают качество динамиков и наносят ущерб репутации бренда как производителя чистого звука.
Компания Rejin CNC предоставляет инженерным командам доступ к сертифицированному по стандартам ISO 9001:2015 и IATF 16949 предприятию, располагающему более чем 100 современными обрабатывающими центрами. Являясь надежным партнером ведущего североамериканского производителя профессиональных аудиоконсолей, мы обеспечиваем точность, стабильность масштабирования и первоклассную отделку, необходимые для вашего бренда высокого класса.
- E-mail: nicole@rejincnc.com
- WhatsApp: +86 13790500374
Часто задаваемые вопросы
В: Почему для изготовления амбушюр высококачественных наушников предпочтение отдается металлу, обработанному на станках с ЧПУ, а не пластику, полученному методом литья под давлением?
A: Металлы, обработанные на станках с ЧПУ, такие как алюминий 6061, обладают гораздо большей плотностью и жесткостью, чем пластик. Акустическая камера остается стабильной даже при работе динамика на высоких уровнях звукового давления. Это уменьшает деформацию корпуса и ограничивает дополнительные вибрации, которые ухудшают четкость звука.
В: Как определяется допуск на обработку ±?0.01мм оказывают непосредственное влияние на электроакустические характеристики?
A: Жесткий допуск ±0,01 мм обеспечивает абсолютно герметичное соединение между динамиком и металлическим корпусом. Воздух направляется в нужное место, не просачиваясь наружу. Фаза между левым и правым каналами остается согласованной, а микродребезжание полностью отсутствует при воспроизведении глубоких суббасов.
В: Можно ли изготовить сложные, органические внутренние акустические кривые без ущерба для прочности конструкции?
А: Да. Пятиосевые фрезерные станки с ЧПУ вырезают детали из цельного металлического блока. Внутренние изгибы остаются гладкими и помогают равномерно направлять звуковые волны без фазовых искажений, при этом вся деталь сохраняет максимальную структурную целостность, поскольку в ней отсутствуют сварные или крепежные соединения.
В: Какая обработка поверхности рекомендуется для алюминиевых аудиокомпонентов, чтобы сбалансировать внешний вид и долговечность?
А: Тщательная пескоструйная обработка с последующим анодированием типа II прекрасно подходит для алюминиевых аудиокомпонентов. Она эффективно удаляет следы от инструментов и придает изделию матовый вид, создавая при этом прочный защитный слой, устойчивый к поту, отпечаткам пальцев и естественному износу с течением времени.


 Они были









