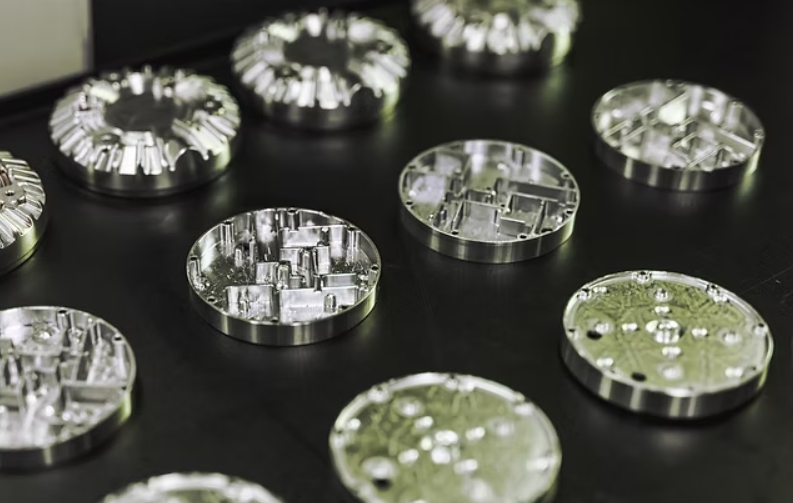
Startupy produkujące sprzęt często napotykają problemy finansowe i inżynieryjne podczas przechodzenia od prototypu laboratoryjnego do gotowego produktu. Koszty formowania wtryskowego lub narzędzi do odlewania ciśnieniowego mogą wyczerpać ich budżet przed zakończeniem kontroli projektu.
Obróbka CNC w małych seriach stanowi przydatną opcję produkcyjną. Pozwala zespołom sprzętowym wyjść poza ten etap, oferując precyzyjne cięcie materiałów, szybkie zmiany w projektach i produkcję, która rośnie w miarę potrzeb. Rejin CNC, producent posiadający certyfikaty ISO 9001:2015 i IATF 16949, pomaga globalnym zespołom inżynierskim tworzyć wysoce tolerancyjne części metalowe i plastikowe na podstawie projektów cyfrowych bez dużych początkowych kosztów oprzyrządowania.
Pokonywanie bariery wysokiego poziomu narzędzi w początkowej fazie prac badawczo-rozwojowych nad sprzętem
Wczesne prace nad elementami metalowymi wymagają dokładnej kontroli kształtu i wytrzymałości. Musi się to odbywać bez dużych nakładów na stałe formy stalowe.
Eliminacja początkowych kosztów stałych
- Brak konieczności stosowania twardych narzędzi: Stare metody produkcji matryc i duże formy tłoczące podnoszą koszty dla nowych firm. Obróbka CNC w małych seriachwykorzystuje oprogramowanie do cięcia części i pomija fizyczne formy.
- Ochrona kapitału: Startupy mogą przesunąć ograniczone fundusze z inwestycji w narzędzia na testy rynkowe, prace projektowe i podstawową elektronikę.
- Elastyczna wielkość zamówień: Partie od 10 do 1000 sztuk pozwalają zespołom dopasować produkcję do rzeczywistego popytu i nowych rund finansowania.
Przyspieszanie iteracyjnych cykli projektowania
- Bezproblemowa aktualizacja kodu: Wymiana części wymaga jedynie aktualizacji CAD i nowego kodu G. Pozwala to uniknąć tygodni pracy nad stalową formą.
- Szybkie testy funkcjonalne: Startupy mogą przeprowadzać kilka testów projektowych jednocześnie. Znajdują słabe punkty, problemy z dopasowaniem lub usterki montażowe w rzeczywistym użytkowaniu w ciągu kilku dni.
Łagodzenie ryzyka produkcyjnego za pomocą zaawansowanych ram technicznych
Aby sprostać wyzwaniom związanym z produkcją masową, konieczna jest proaktywna optymalizacja projektu, mająca na celu zagwarantowanie, że wczesne etapy geometrii będą nadawały się do produkcji na dużą skalę.
Wsparcie analizy projektowania dla produkcji (DFM)
Produkcja małoseryjna musi służyć jako rygorystyczny poligon doświadczalny w celu sprawdzenia wykonalności produkcji masowej.
- Wczesne ograniczanie ryzyka: Proaktywna analiza DFM identyfikuje głębokie kieszenie wewnętrzne, ostre narożniki wewnętrzne i nadmiernie cienkie ścianki, które mogą powodować ugięcie narzędzia lub uszkodzenie konstrukcji w trakcie produkcji.
- Eliminacja pułapek kosztów: optymalizując promienie zaokrągleń, zmniejszając niestandardowe specyfikacje gwintów i standaryzując głębokości komponentów, inżynierowie projektanci mogą znacznie skrócić czas cyklu pojedynczej jednostki i obniżyć koszty przygotowania przed zastosowaniem twardych narzędzi.
Osiąganie dokładności obróbki na poziomie mikronów
Aby podzespoły przemysłowe działały prawidłowo w złożonych zespołach mechanicznych, muszą spełniać rygorystyczne wymogi wymiarowe.
- Ścisła kontrola tolerancji: Zaawansowane toczenie CNC i frezowanie wieloosiowe zapewniają spójne utrzymanie tolerancji liniowych i średnicowych do ±0,005 mm. Zapobiega to kumulacji błędów nakładania się tolerancji w zespołach wieloczęściowych.
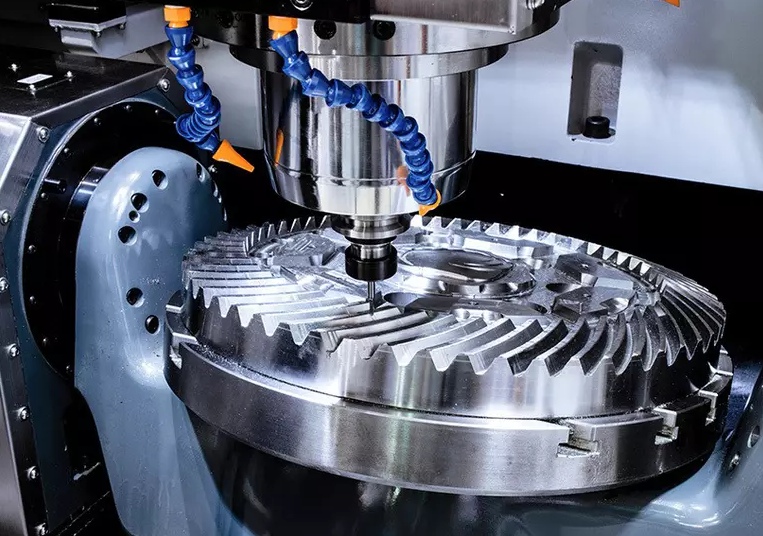
- Zaawansowane połączenie wieloosiowe: Wykorzystanie Obróbka CNC 5-osiowaUmożliwia cięcie skomplikowanych powierzchni zakrzywionych, organicznych konturów i skomplikowanych detali w jednym zamocowaniu. Zmniejsza to błędy ponownego mocowania o ponad 80% i zapewnia doskonałą spójność wymiarowania i tolerancji geometrycznej (GD&T).
Specjalistyczne scenariusze zastosowań w branżach o wysokiej wartości
Produkcja małoseryjna zapewnia najlepsze wyniki w przypadku skomplikowanych konfiguracji technicznych wymagających dużej dokładności.
Infrastruktura elektroakustyczna i profesjonalna audiowizualna
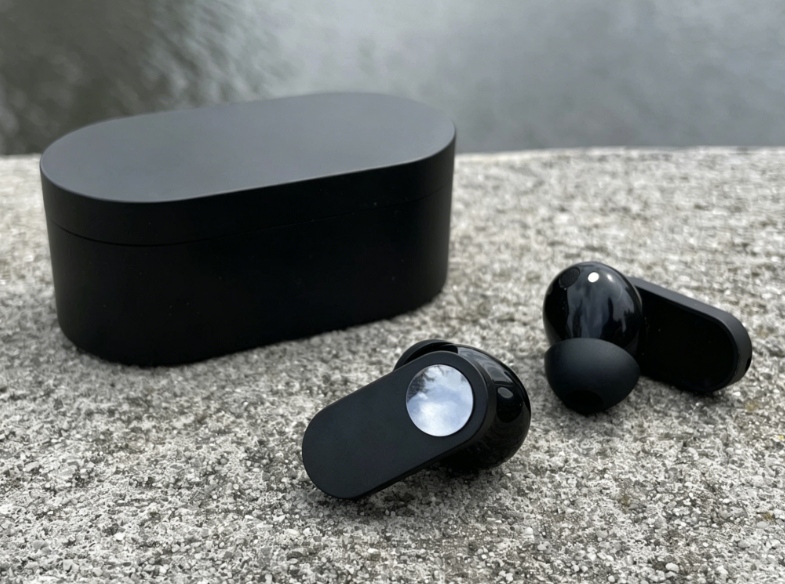
- Dobór materiałów: Starannie przetwarzamy stopy aluminium klasy akustycznej 6061 i 7075. Zapewnia to dobre tłumienie strukturalne i wysoką odporność na rezonans.
- Przykłady komponentów: Obudowy słuchawek akustycznych klasy premium, strukturalne kratki mikrofonowe i specjalistyczne obudowy wewnętrzne dla konsolet dźwiękowych klasy profesjonalnej.
- Zaleta techniczna: Wykończenie powierzchni poniżej Ra0,8 μm jest efektem starannego prowadzenia narzędzi. Redukuje to wewnętrzne odbicia dźwięku i zapewnia czysty dźwięk.
Akcesoria i inteligentne terminale 3C Electronics
- Wybór materiałów: Wysokiej jakości stopy aluminium, trwałe stale nierdzewne i wytrzymałe tworzywa konstrukcyjne, takie jak PEEK lub POM.
- Przykłady komponentów: stacje dokujące o zwiększonej konstrukcji, wytrzymałe koncentratory do iPada, niestandardowe obudowy unibody do laptopów oraz wewnętrzne ramy odprowadzające ciepło.
- Zaleta techniczna: toczenie i frezowanie CNC pozwalają na utrzymanie skomplikowanych wycięć w jednej linii z szybkimi płytkami drukowanymi wewnątrz tych części.
Systemy motoryzacyjne i elementy złączne o wysokiej precyzji
- Wybór materiałów: stale stopowe o wysokiej wytrzymałości, stopy tytanu i lekkie konfiguracje aluminiowe.
- Przykłady komponentów: wsporniki układu silnika, niestandardowe wahacze podwozia, wydajne kute elementy kół i niestandardowe gwintowane elementy złączne precyzyjne.
- Zaleta techniczna: Produkcja odbywa się zgodnie z normami IATF 16949. Zapewnia to wytrzymałość zmęczeniową niezbędną dla części poddawanych powtarzającym się naprężeniom.
Usprawnienie skalowania dzięki zintegrowanym usługom produkcji pionowej
Przejście do produkcji masowej działa lepiej w ramach jednego, kompletnego procesu produkcyjnego. Obejmuje on pozyskiwanie surowców, aż po końcowe przygotowanie powierzchni.
Kompleksowe rozwiązania w zakresie wykańczania powierzchni
- Anodowanie i pasywacja chemiczna: Twarde anodowanie typu II i III zapewnia wysoką odporność na korozję i zużycie. Pozwala również na precyzyjny dobór kolorów i wyglądu.
- Zaawansowane wykończenie mechaniczne: Piaskowanie i polerowanie z wysoką precyzją usuwają drobne ślady po narzędziach. Dzięki temu powierzchnie stają się gładkie w dotyku i widoczne dla klientów.
- Trwała integracja brandingu: Galwanizacja, sitodruk i grawerowanie laserem światłowodowym zapewniają trwałe oznakowania. Obejmują one numery seryjne, tekst i logo, które pozostają na swoim miejscu.
Rygorystyczna architektura zapewniania jakości
- Kontrola Pierwszego Artykułu (FAI): Sprawdzamy pierwszą część z każdej nowej partii, przeprowadzając pełną kontrolę wymiarową. Potwierdza to, że ustawienia są prawidłowe przed resztą partii.
- 100% kontrola wymiarowa: Kluczowe elementy, takie jak otwory wciskane i gwinty, są poddawane pełnej kontroli. Pomaga to dostarczać części, które działają bezproblemowo w terenie.
Przyspiesz swoją podróż od prototypu do realizacji rynkowej
Wysokie koszty oprzyrządowania i długie terminy realizacji często spowalniają projekty sprzętowe. Współpraca z Rejin CNC otwiera możliwości obróbki 3-, 4- i 5-osiowej, a także zapewnia fachowe przeglądy DFM i wsparcie dla produkcji niskoseryjnej.
[Uzyskaj spersonalizowaną, szczegółową wycenę w ciągu 24 godzin]
Prześlij swoje pliki i rysunki STEP/IGS do naszego zespołu na adres Ruonan@rejincnc.com. Skróci to czas konfiguracji i przyspieszy drogę produktu na rynek.
Często zadawane pytania
P: Dlaczego warto wybrać obróbkę CNC małoseryjną zamiast druku 3D w przypadku prototypowania funkcjonalnego produktu?
A: Druk 3D sprawdza się w przypadku podstawowych modeli koncepcyjnych. Obróbka CNC wykorzystuje rzeczywiste metale produkcyjne i tworzywa sztuczne. Zapewnia właściwości mechaniczne, wytrzymałość, ścisłe tolerancje i wykończenie niezbędne do rzeczywistych testów wytrzymałościowych i certyfikacji.
P: W jaki sposób produkcja małoseryjna pomaga chronić przepływy pieniężne startupu zajmującego się sprzętem komputerowym?
A: Pozwala uniknąć wysokich kosztów form stalowych do wtrysku lub tłoczenia. Startupy mogą produkować małe partie potrzebnych im produktów, zachowując środki na zmiany projektowe i zapobiegając gromadzeniu się dodatkowych zapasów.
P: Jakie główne czynniki projektowe wpływają na wzrost kosztu jednostkowego części CNC produkowanych w małych seriach?
A: Koszt rośnie w przypadku części wymagających kilku ustawień maszyny. Bardzo wąskie tolerancje poniżej ±0,005 mm również zwiększają koszty. Głębokie, proste narożniki często wymagają obróbki elektroerozyjnej, a wytrzymałe materiały, takie jak tytan czy twarda stal narzędziowa, dodatkowo podnoszą cenę.
P: Czy części wytwarzane metodą obróbki CNC w małych seriach można bezpośrednio wykorzystać jako produkty końcowe przy pierwszych wprowadzeniach na rynek?
O: Tak. Precyzyjne wykończenia, takie jak anodowanie twarde, galwanizacja, grawerowanie laserowe i śrutowanie, zapewniają częściom solidną wytrzymałość i schludny wygląd, dorównujący produktom produkowanym masowo.


 Byli









