
Pièces de rechange robotiques CNC sur mesure pour machines lourdes
- Usinage multi-matériaux : aluminium, acier inoxydable 304/316, laiton, cuivre et plastiques techniques - solution unique pour les corps de pinces, plaques de base, pièces moulées et montages.
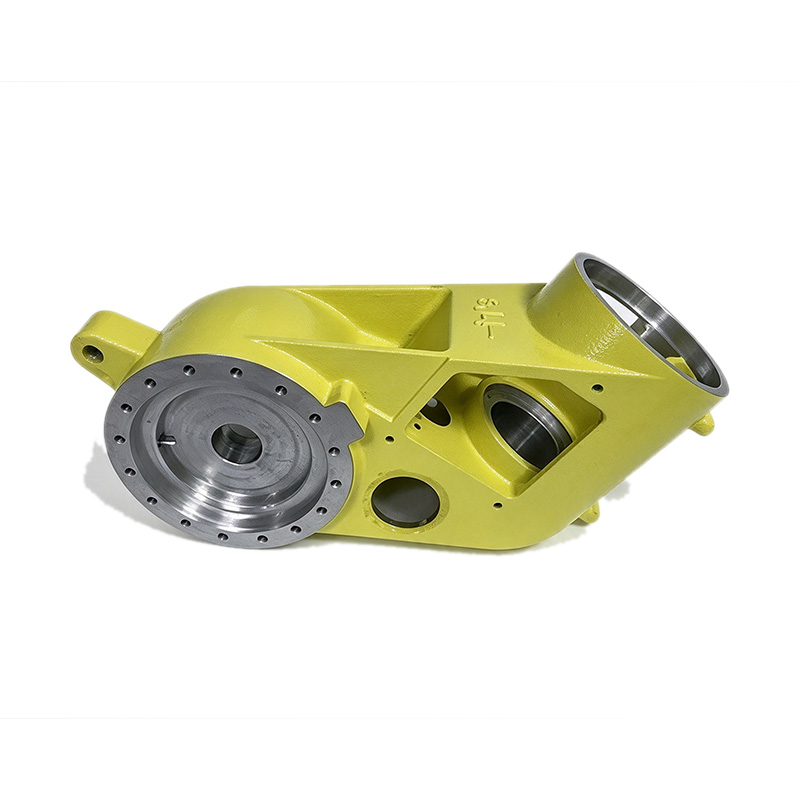
- Finition d'usinage des pièces moulées : les carters de bras de robot bruts de fonderie reçoivent alésages de roulement, faces de montage et trames de trous finis sur centres 5 axes, avec peinture ou thermolaquage ensuite.
- Tolérance standard ±0,005 mm : positions d'alésages serrées, parallélisme et engagement de filetage sur les fonctions critiques, avec une capacité de ±0,003 mm sur demande.
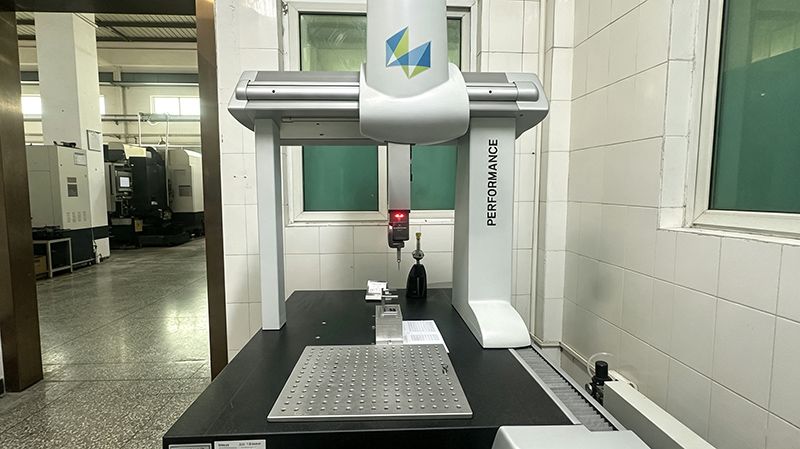
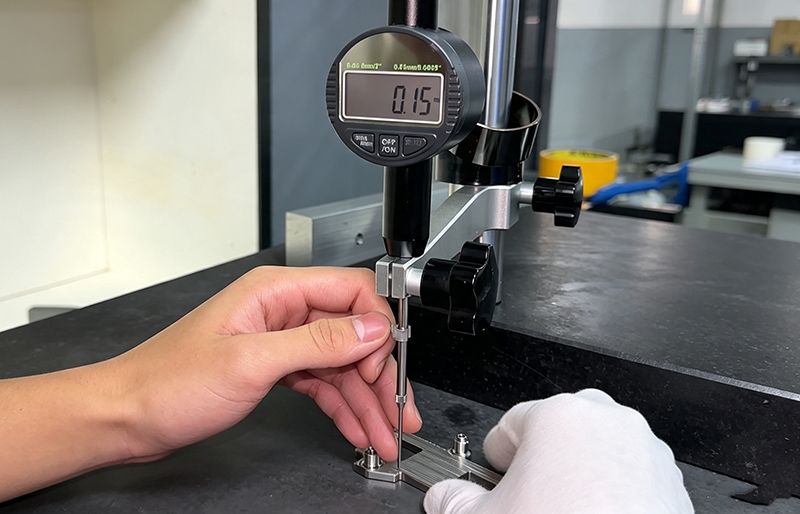
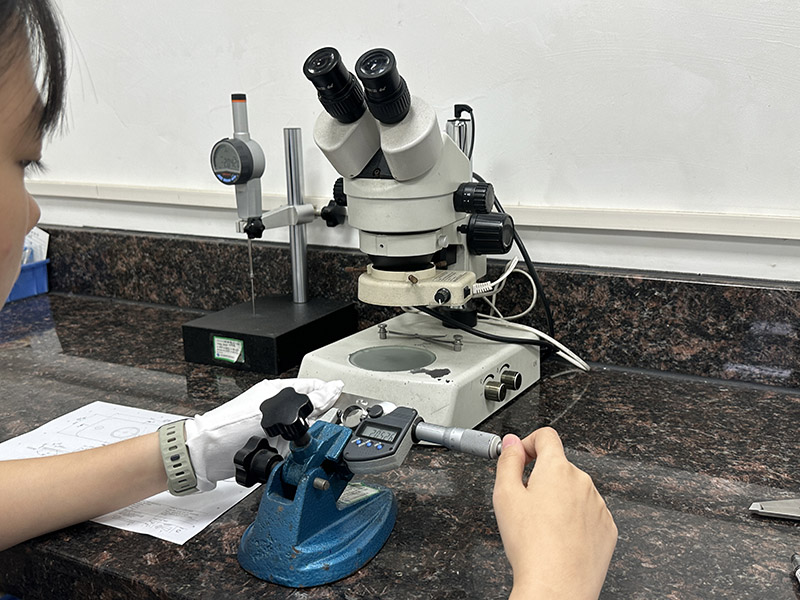
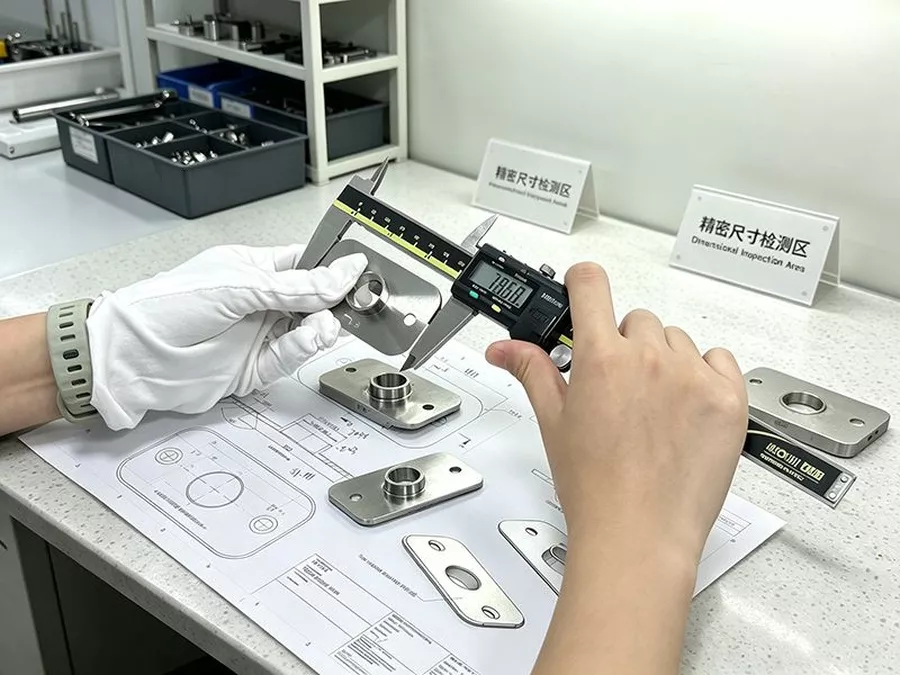
- MMT + FAI sur chaque pièce : MMT Hexagon avec une précision de 0,0015 mm, microscope 3D Keyence pour l'état de surface, et rapport complet du premier article avant la production en lot.
| Type de tolérance | Description |
| Tolérance de précision | Les pièces sont fabriquées et contrôlées strictement selon les spécifications de votre plan et les annotations GD&T, avec une tolérance minimale de ±0,05 mm. |
| Tolérance générale | ±0,05 mm |
| Dimension minimale des éléments | 0,5 mm. La dimension minimale exacte des éléments peut varier selon la géométrie de la pièce et le matériau sélectionné. |
| Filetage & trous taraudés | Capables d'usiner tous les filetages standard ainsi que des spécifications de filetage personnalisées. |
| État des arêtes | Les arêtes vives sont ébavurées et chanfreinées par défaut. |
| Finitions de surface | Anodisation, thermolaquage, peinture par pulvérisation, gravure laser, sérigraphie |
| Épaisseur de paroi minimale | 0,5 mm |
| Diamètre minimal de fraise | 0,5 mm |
| Diamètre minimal de perçage | 1 mm |
| Dimension minimale des pièces | Fraisage CNC : 5 × 5 × 5 mm ; Tournage CNC : 2 × 2 mm ; |
| Dimension maximale des pièces | Fraisage CNC : 4000 × 1500 × 600 mm
Tournage CNC : 200 × 500 mm |
En quoi consiste ce service
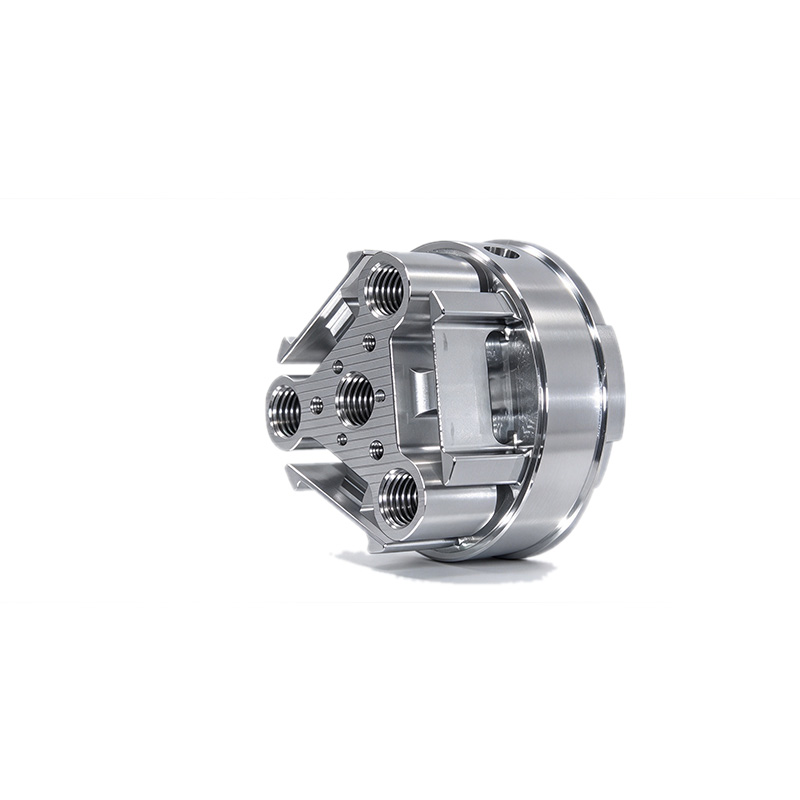
Les brides rondes et les chapeaux d'extrémité jouent un rôle essentiel dans chaque transmission de VE : ils assurent l'étanchéité du carter du moteur électrique, fixent la boîte de vitesses au moteur, ferment les pompes de refroidissement et les compresseurs, et positionnent les paliers concentriques à l'arbre. Comme ces pièces tournent ou assurent l'étanchéité, leur planéité de face, le faux-rond du cercle de perçage et le diamètre de l'alésage central comptent plus que leur forme - une bride désaxée de quelques dixièmes ruine la durée de vie des joints et l'alignement des paliers.
Nous tournons ces pièces sur des tours CNC de précision jusqu'à 260 mm de diamètre en aluminium 6061, inox 304/316, cuivre ou laiton. Les faces sont coupées diamant à Ra0,8, les trous de boulons et fenêtres d'allègement percés dans la même mise en position afin que le cercle de pas soit fidèle à l'alésage, et les filetages centraux ou sièges de paliers taraudés ou alésés selon votre plan.
La finition suit le travail : coupe diamant en standard pour les surfaces d'étanchéité, sablage ou anodisation pour les pièces d'aluminium visibles, ou passivation pour l'inox. Nous tenons +/-0,01 mm sur les alésages critiques et la planéité de face, fournissons des rapports de premier article MMT, et passons de prototypes en 1-3 jours à la production en série sous NDA.
Capacités d'usinage des pièces détachées robotiques
Carters de moulé à usiné
Les tours CNC traitent les brides rondes, chapeaux d'extrémité et pièces de carter jusqu'à 260 mm de diamètre avec faces coupées diamant Ra0,8.
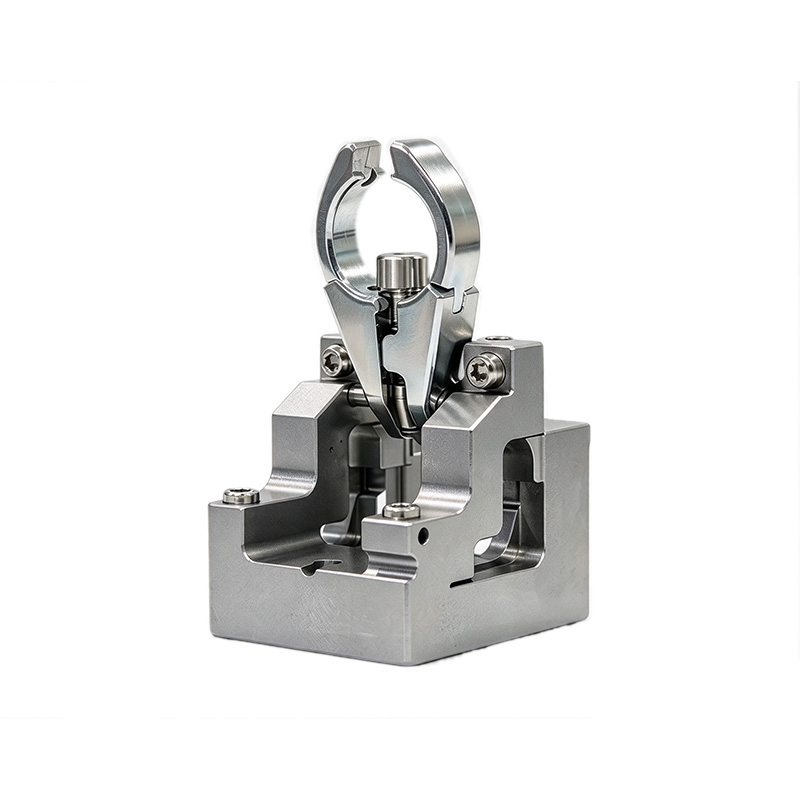
Pinces & serre-joints en acier inoxydable massif
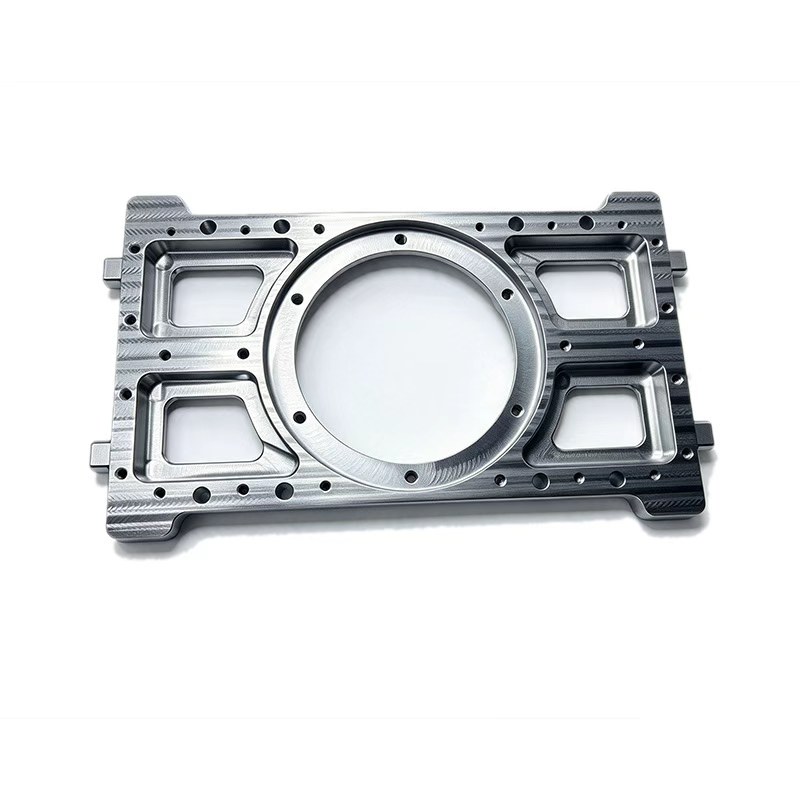
Les trous de boulons et fenêtres d'allègement sont percés dans la même mise en position que l'alésage, si bien que le cercle de pas est concentrique.
Chaîne d'inspection complète
Aluminium pour la légèreté, inox 304/316 pour la pression et la corrosion, cuivre/laiton là où la conductivité est requise.
Matériaux que nous usinons
De l'aluminium de grade aérospatial aux plastiques techniques certifiés médical, nos centres d'usinage CNC internes travaillent une large gamme de métaux et de plastiques sous un même toit.
Métaux
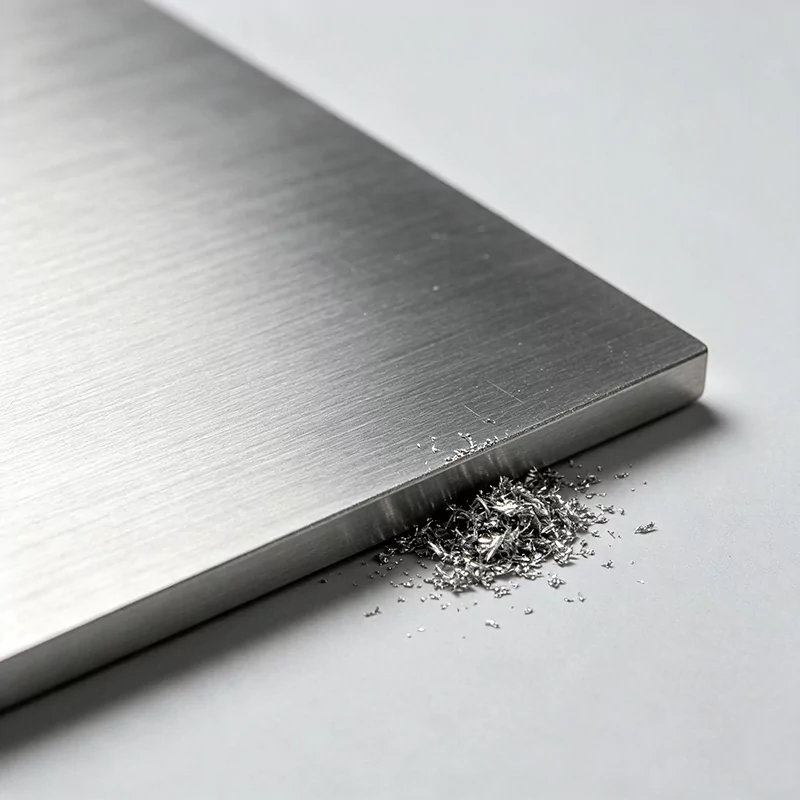
Aluminium
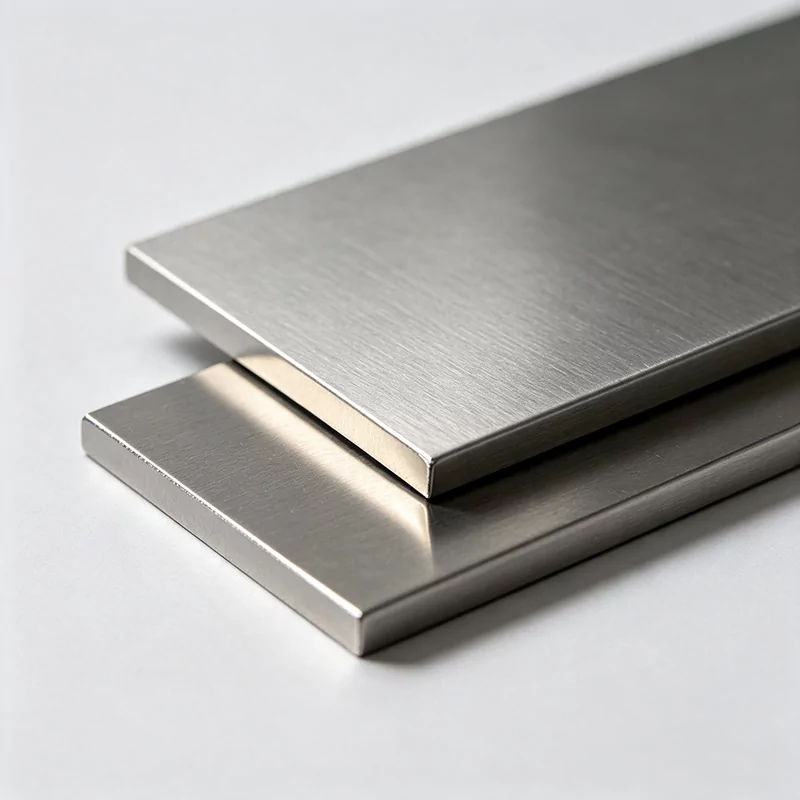
Acier inoxydable
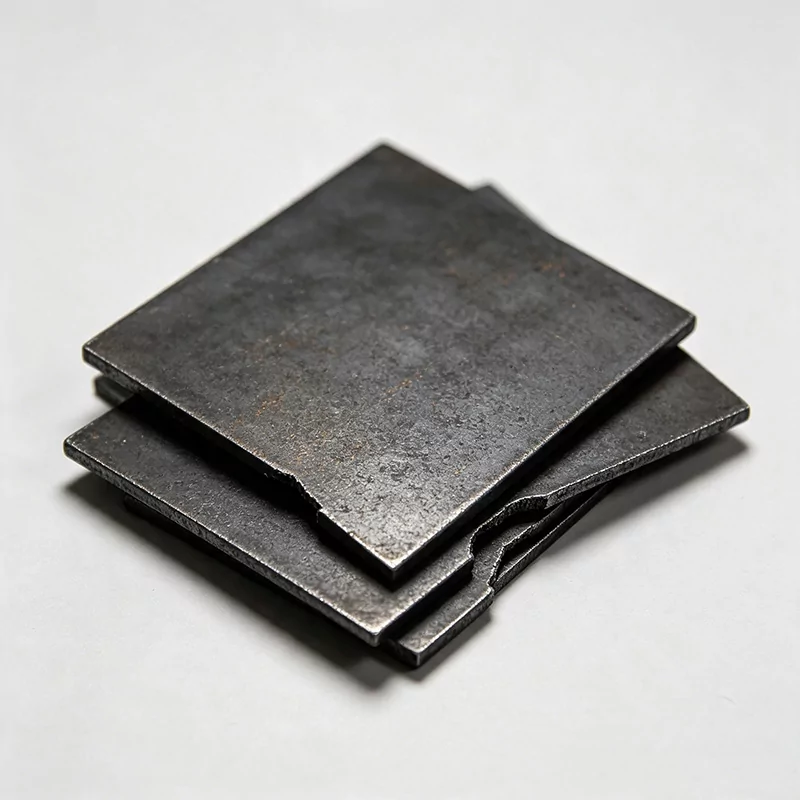
Acier au carbone & allié
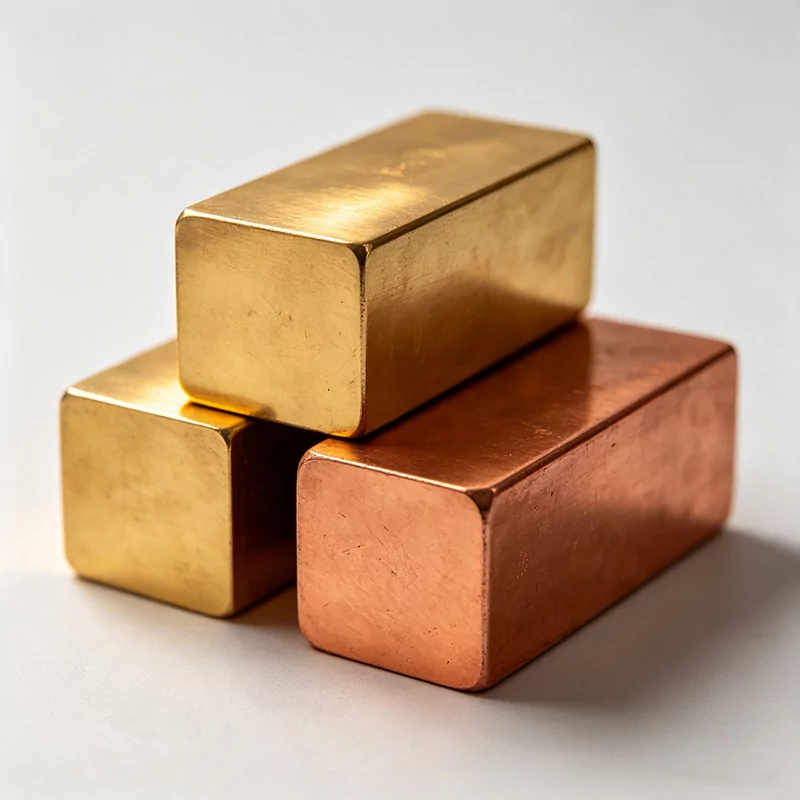
Laiton & cuivre
Titane & alliages exotiques
Plastiques techniques
POM (Delrin)
Nylon (PA66)
PTFE (Téflon)
PEEK / PEI (Ultem)
ABS / PC / PMMA
Vous ne trouvez pas votre matériau ? Envoyez votre plan pour analyse — nous confirmerons la disponibilité et le chiffrerons.
Options de finition de surface
Finitions fonctionnelles et esthétiques réalisées en interne ou via des partenaires sélectionnés.
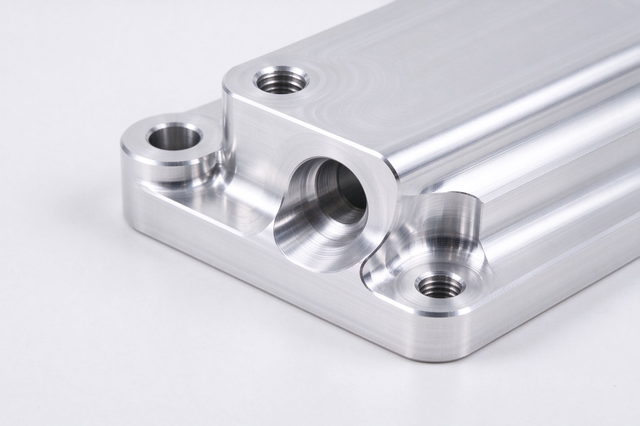
Anodisation naturelle
Anodisation protectrice Type II, finition argent naturel.
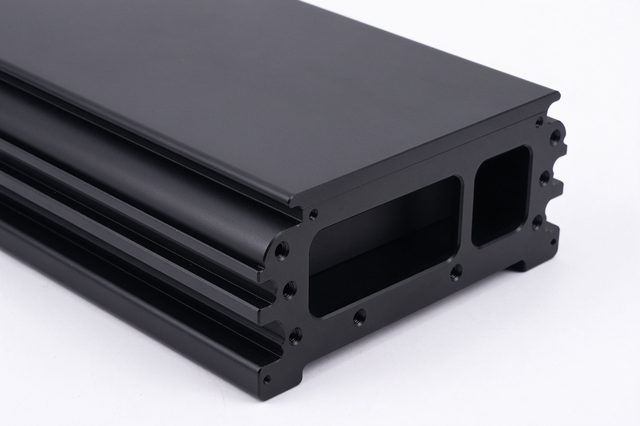
Anodisation dure noire
Couche dure Type III, noire résistante à l'usure.
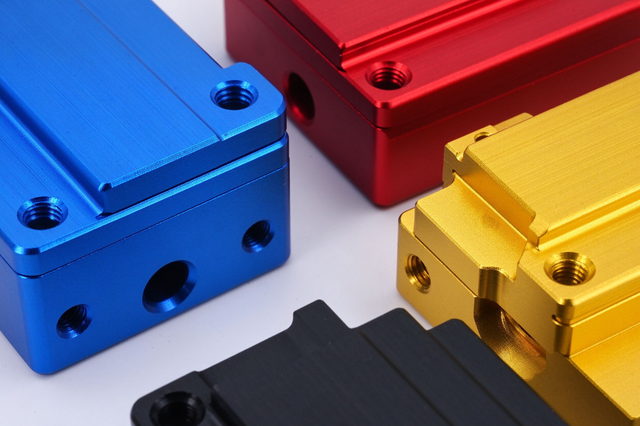
Anodisation colorée
Teinture bleue, rouge, dorée, verte pour l'audio et le 3C.
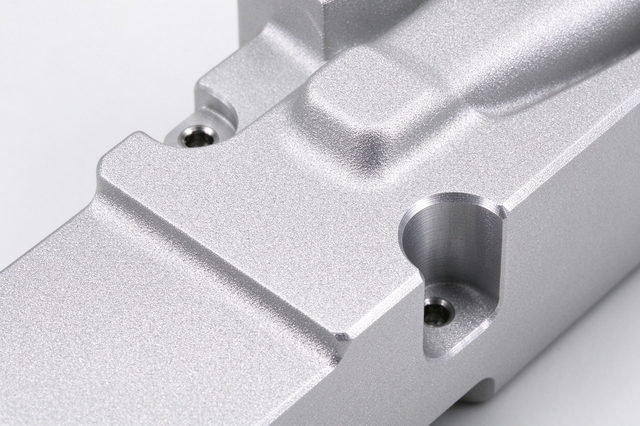
Microbillage
Texture mate uniforme, masque les traces d'usinage.
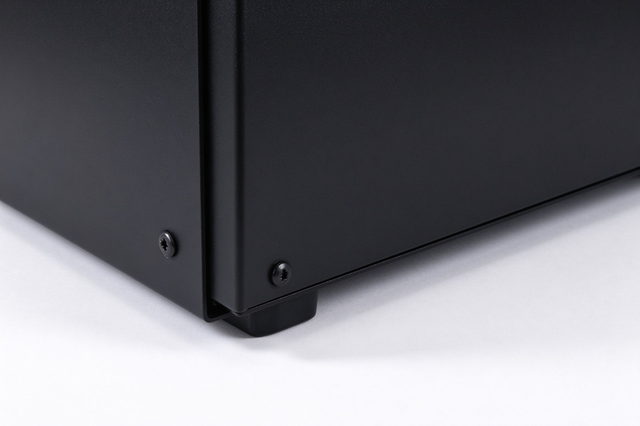
Thermolaquage
Couleurs RAL durables et résistantes à la corrosion.
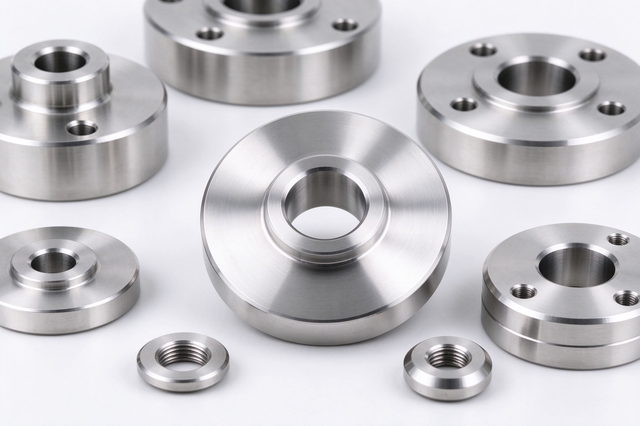
Passivation
Élimine le fer libre, renforce la résistance à la corrosion de l'inox.
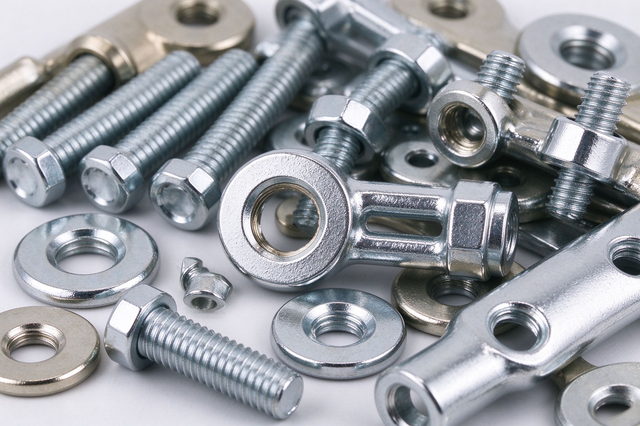
Revêtements galvaniques
Zinc, nickel, chrome, étain pour connecteurs.
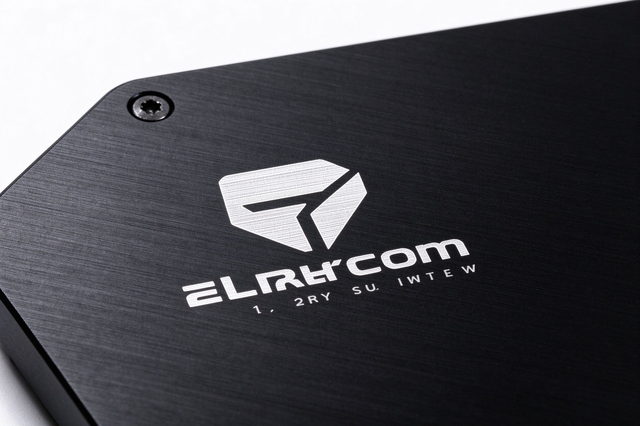
Marquage laser
Logos et numéros de série permanents sans contact.
Du plan à la livraison
Une qualité que vous pouvez vérifier


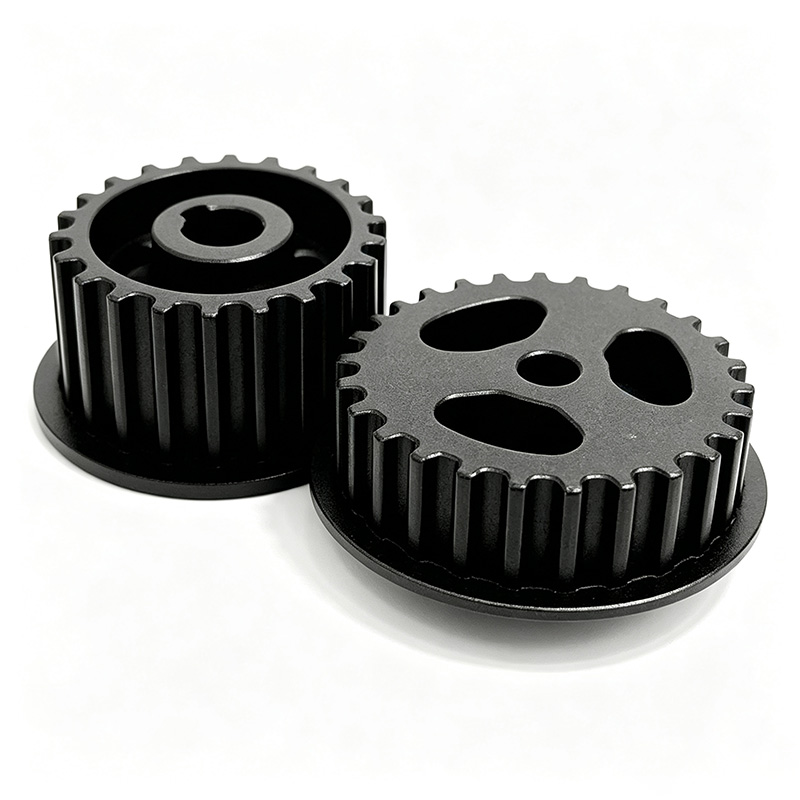
Plus de produits dans cette catégorie


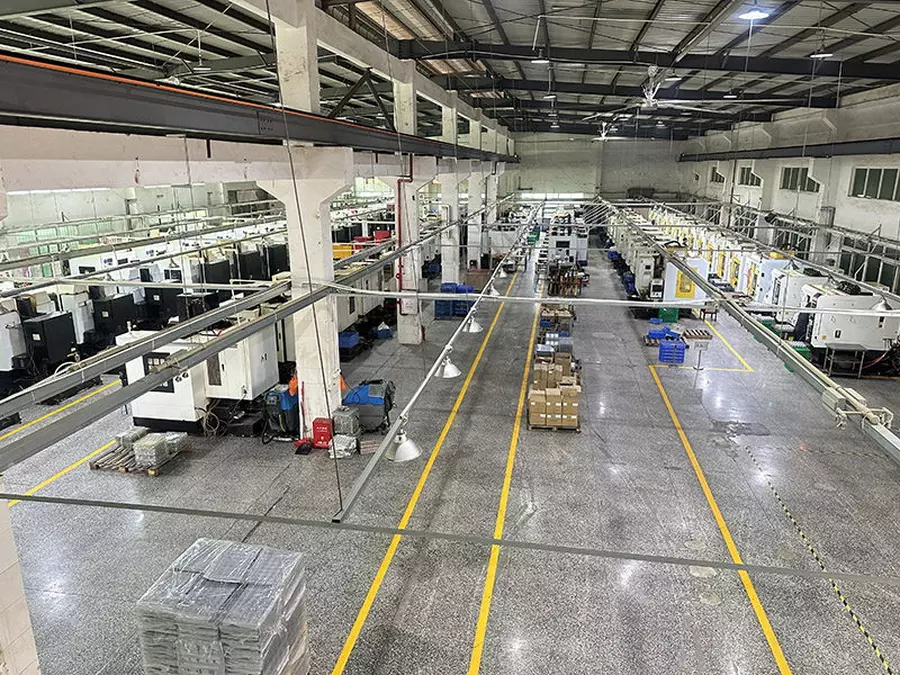
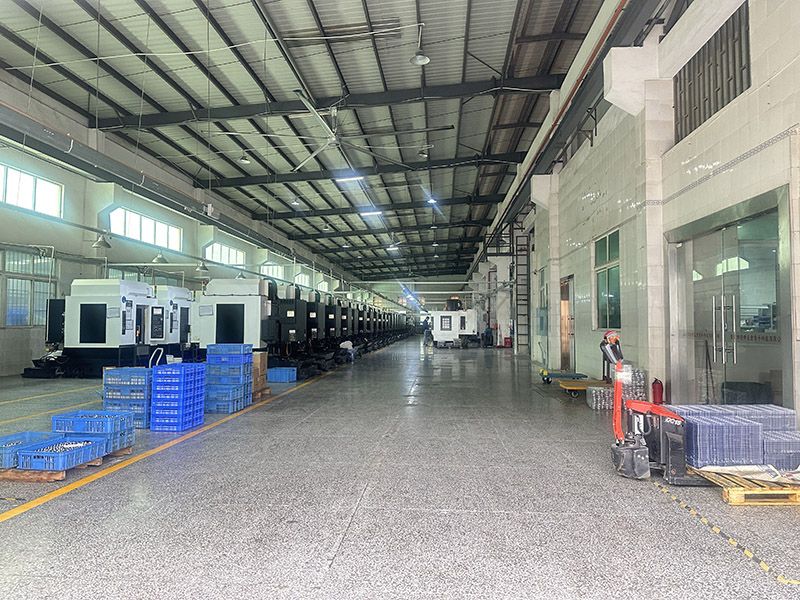
Au cœur de notre usine — plus de 200 machines sous un même toit
Centres d'usinage verticaux
Centres d'usinage verticaux haute efficacité pour la production de pièces métalliques en prototype, volume moyen et grande série.
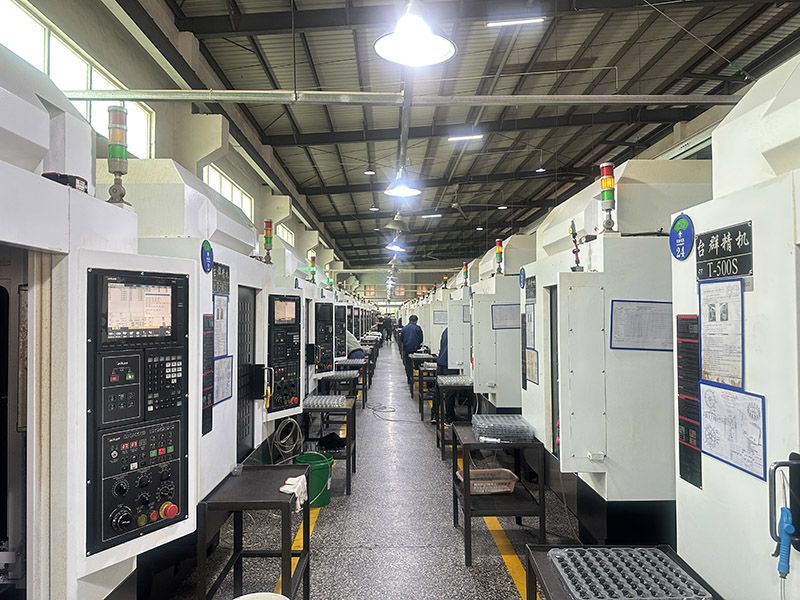
Centres d'usinage perçage & taraudage
Le perçage, le taraudage et le fraisage intégrés réduisent les délais de livraison des boîtiers en aluminium.
Atelier d'usinage multifonction
Les lignes combinées perçage-fraisage prennent en charge les petites séries comme les commandes OEM en volume.
Atelier de production CNC
Des zones de production bien organisées prennent en charge tout, de la pièce unique aux programmes de grande série.
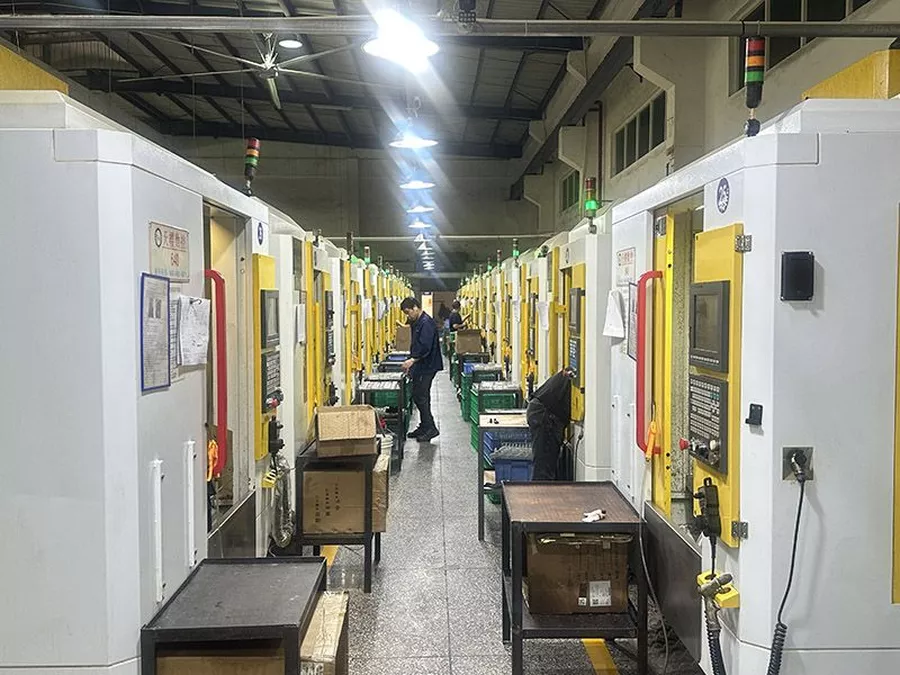
Lignes CNC standard
L'agencement systématique des lignes augmente l'efficacité d'usinage et garantit des livraisons à temps.
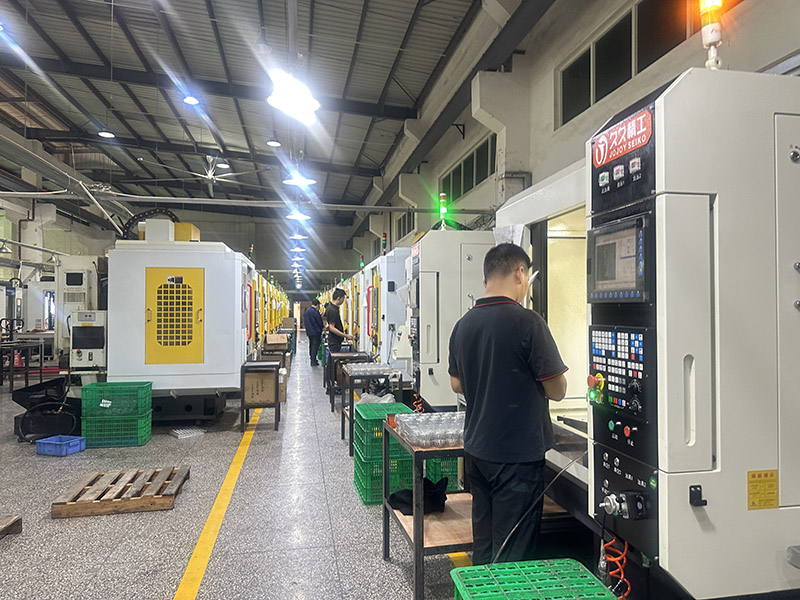
Équipements d'usinage 5 axes
Un parc complet d'équipements CNC permet un fonctionnement continu et stable pour les volumes OEM.
Dongguan, Chine · Plus de 200 machines CNC · Anodisation & découpe laser en interne · Visiteurs et inspections tierces bienvenus.
Qualité, ingénierie & logistique — conçu pour les acheteurs mondiaux

Certifié IATF 16949 & ISO 9001
Système de management de la qualité entièrement certifié. Chaque lot est expédié avec certificats matériaux et rapports d'inspection de confiance.

Support d'ingénierie DFM gratuit
Nos ingénieurs examinent chaque plan en amont — en signalant les tolérances, dépouilles et facteurs de coût avant la moindre coupe.

Emballage sécurisé & expédition mondiale
Mousse sur mesure, caisses en bois et emballages prêts pour FBA. Fret porte-à-porte vers plus de 60 pays avec suivi complet.
Foire aux questions
Pouvez-vous finir l'usinage des pièces moulées que nous fournissons ?
Dans quels matériaux usinez-vous les pinces et serre-joints ?
Quelle tolérance respectez-vous ?
Supportez-vous les quantités prototype ?
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.