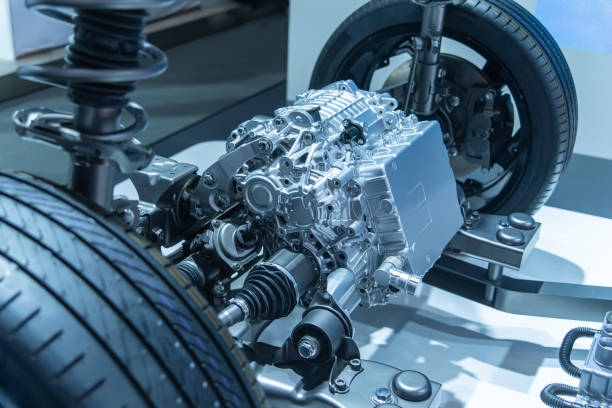
Pojazdy elektryczne dynamicznie się rozwijają. To wymusza potrzebę stosowania lżejszych, bezpiecznych termicznie układów napędowych. Inżynierowie koncentrują się na redukcji masy, aby zwiększyć zasięg. Silniki o wysokim momencie obrotowym nadal generują dużo ciepła, dlatego dobre chłodzenie ma znaczenie. Rejin CNC Firma pomaga w tym zakresie jako certyfikowany partner w zakresie precyzji. Oferuje 5-osiową obróbkę CNC z zachowaniem ścisłych tolerancji. Ułatwia to produkcję złożonych obudów silników elektrycznych i układów chłodzenia cieczą.
Dylemat inżynieryjny w nowoczesnych komponentach pojazdów elektrycznych
Znalezienie właściwej równowagi między wytrzymałością konstrukcyjną a dobrym zarządzaniem termicznym pozostaje jednym z największych wyzwań Inżynieria pojazdów elektrycznych Dzisiaj.
Lekkie obudowy silników: grubość ścianek a wytrzymałość konstrukcyjna
Budowa obudów silników elektrycznych wymaga dziś mniejszej ilości materiałów. Elementy muszą jednak nadal wytrzymywać ciągłe wibracje.
- Problemy z ugięciem cienkich ścianek: Cienkie ścianki elementów aluminiowych mogą się wyginać lub chwiać podczas standardowego frezowania. Utrzymanie okrągłego otworu stojana staje się trudne.
- Złożona geometria wewnętrzna: Te obudowy mają żebra wewnątrz, kanały na przewody i wsporniki. Cięcie ich wymaga kilku kątów.
- Cele optymalizacji masy: Stopy takie jak aluminium 6061 lub 7075 tną masę. Jednak cięcie musi być precyzyjne, aby uniknąć słabych punktów.
Wysokoprecyzyjne płyty chłodzące cieczą: kanały przepływowe a ryzyko wycieku
Płyty chłodzące wykorzystują małe kanały cieczowe. Kanały te odprowadzają ciepło z baterii i elektroniki.
- Ograniczenia głębokości mikrokanałów: Wycinanie głębokich, wąskich ścieżek wymaga stałych, szybkich ruchów. Zapobiega to pęknięciom narzędzi i zapewnia gładkie dno.
- Ścisłe uszczelnienie hermetyczne: Niewielkie odchylenia w rowku lub powierzchni uszczelki prowadzą do wycieków. Wycieki mogą uszkodzić podzespoły elektryczne w samochodzie.
- Rezystancja termiczna: Powierzchnia płytki musi być gładka. Gładkość zapewnia stały kontakt z modułami lub ogniwami IGBT.
Obróbka CNC 5-osiowa: transformacja produkcji komponentów pojazdów elektrycznych
Zaawansowana technologia wieloosiowa pomaga producentom pokonać ograniczenia kształtu, które spowalniają tradycyjne konfiguracje trzy- lub czteroosiowe.
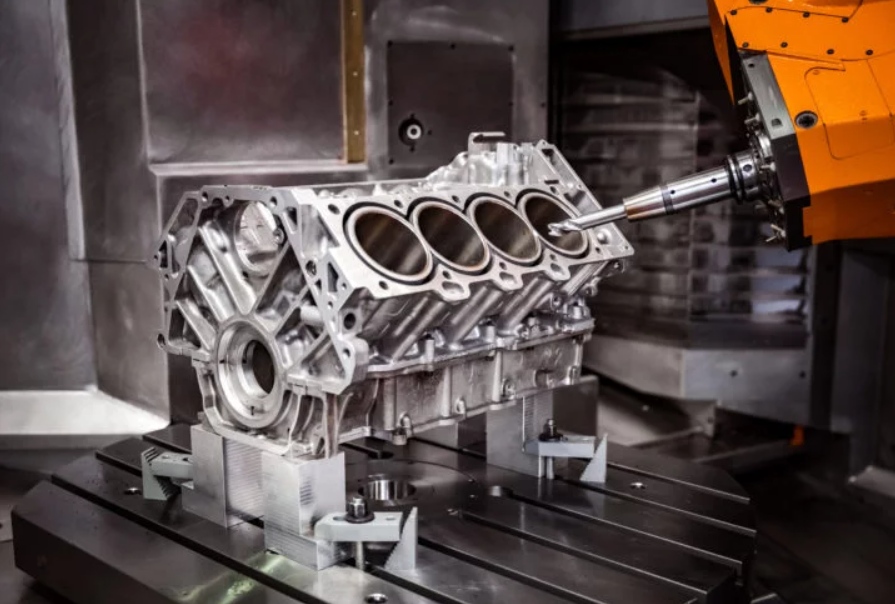
Eliminacja błędów kumulacyjnej tolerancji poprzez obróbkę na jednym zamocowaniu
Jednoczesny Obróbka CNC 5-osiowa umożliwia narzędziu skrawającemu dotarcie do przedmiotu obrabianego ze wszystkich kierunków w jednej operacji. Zwiększa to ogólną dokładność.
- Brak błędów ponownego mocowania: obróbka profili zewnętrznych, głębokich otworów wewnętrznych i powierzchni montażowych w jednym ustawieniu eliminuje tolerancje narastające w wyniku wielokrotnego mocowania.
- Tolerancje na poziomie mikronów: Rejin CNC utrzymuje stałą dokładność do ±0,005 mm. Gwarantuje to idealne dopasowanie otworów łożysk i stojana podczas montażu silników wysokoobrotowych.
- Optymalny kąt zazębienia narzędzia: Ciągły ruch osi A i C utrzymuje narzędzie pod kątem prostym na powierzchniach zakrzywionych. Zapobiega to ugięciu narzędzia w głębokich kieszeniach.
Przyspieszanie cykli produkcyjnych i poprawa wykończenia powierzchni
Obróbka wieloosiowa zwiększa wydajność usuwania materiału, zapewniając jednocześnie lepszą jakość powierzchni ważnych części.
- Drastyczne skrócenie czasu cyklu: Zaawansowane 5-osiowe ścieżki narzędziowe skracają czas obróbki złożonej obudowy silnika ze 120 minut do około 45 minut. To podnosi ogólną wydajność fabryki.
- Doskonała jakość powierzchni: Proces pozwala uzyskać gładką powierzchnię o współczynniku Ra poniżej 0,8 μm. Ten poziom jest niezbędny do prawidłowego uszczelnienia uszczelki i efektywnego przenoszenia ciepła.
- Wydłużona żywotność narzędzi: Stałe obciążenie wiórem i prędkości skrawania zapobiegają przegrzewaniu się narzędzi węglikowych. Zmniejsza to ryzyko powstawania mikropęknięć i wydłuża żywotność narzędzi.
Gdzie Rejin CNC zapewnia doskonałą wydajność
Nasze systemy obróbcze są wykorzystywane w kilku kluczowych obszarach elektrycznych układów napędowych. Rozwiązują one rzeczywiste problemy produkcyjne.
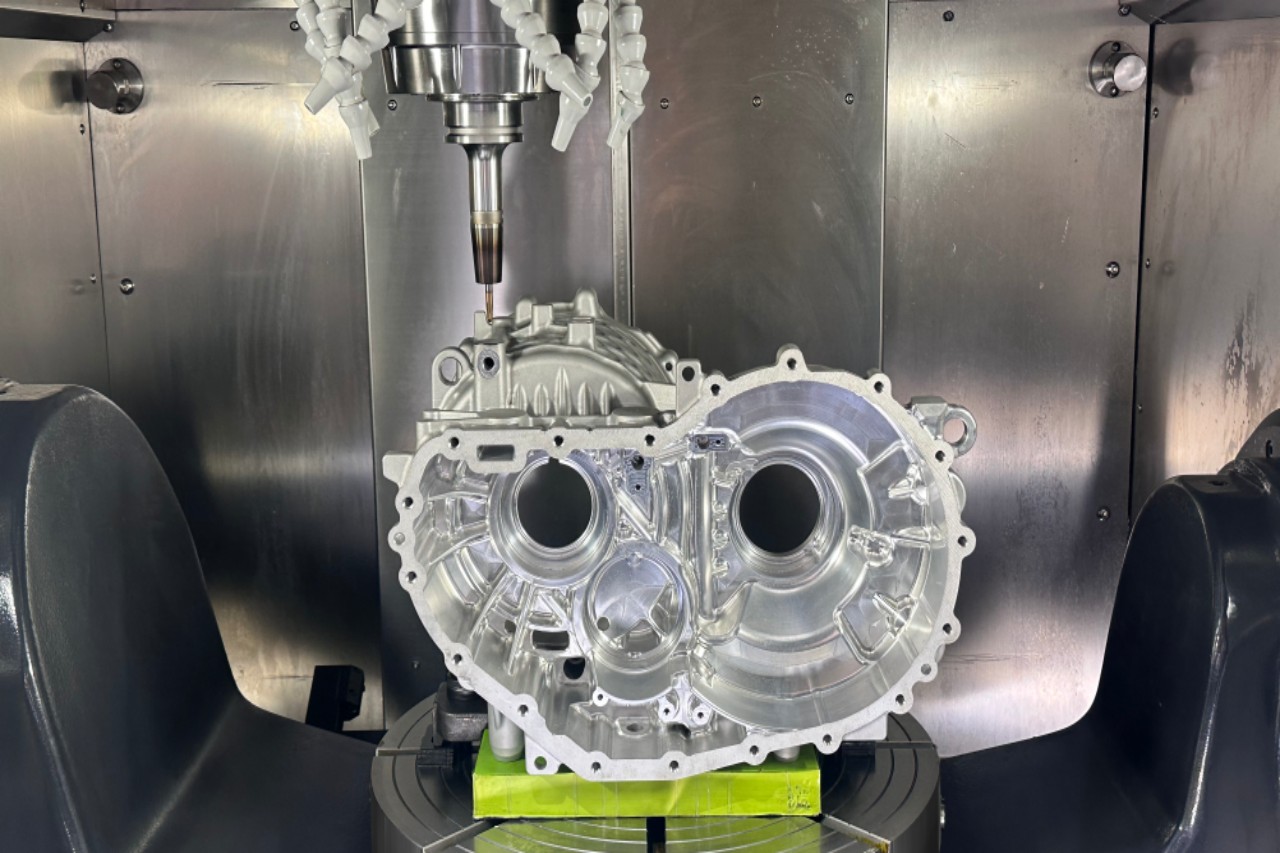
Zintegrowane obudowy silników napędowych
Obudowa głównego silnika napędowego chroni podzespoły i stanowi część układu termicznego pojazdu.
- Dokładne miejsce zastosowania: Znajduje się na przedniej lub tylnej osi elektrycznej i zawiera wirnik wysokoobrotowy, stojan i przekładnie redukcyjne.
- Kluczowy problem rozwiązany: Tradycyjne odlewy często charakteryzują się porowatością i grubymi ściankami. Nasze obudowy, frezowane w 5 osiach CNC, pozwalają na redukcję masy nawet o 30%, zachowując jednocześnie nieskazitelne powierzchnie uszczelniające, które blokują wilgoć.
- Lepsze współosiowość łożysk: Precyzyjnie nawiercone czopy łożyskowe utrzymują współosiowość z dokładnością do mikronów. Zmniejsza to niewspółosiowość wałów, obniża hałas i wibracje oraz wydłuża żywotność przekładni.
Podstawy zarządzania termicznego falownika mocy
Falowniki przetwarzają energię z akumulatora na energię potrzebną do napędu silnika i generują skoncentrowane ciepło.
- Dokładne miejsce zastosowania: Montowane pod modułami IGBT wysokiego napięcia i przetwornicami DC-DC w komorze silnika.
- Kluczowy problem rozwiązany: Nasza 5-osiowa obróbka CNC tworzy zakrzywione, przypominające węże ścieżki cieczy w aluminiowych blokach. Eliminuje to gorące punkty i zapobiega przegrzaniu falownika.
- Płaskość i szczelność: Proces pozwala uzyskać płaskość połączenia poniżej 0,02 mm na dużych powierzchniach. Umożliwia to równomierne nakładanie pasty termoprzewodzącej i zapobiega wyciekom glikolu.
Dlaczego globalne marki motoryzacyjne współpracują z Rejin CNC
Rejin CNC oferuje więcej niż tylko podstawową obróbkę skrawaniem. Zapewniamy zintegrowane rozwiązania inżynieryjne dla klientów międzynarodowych.
Św.ścisła kontrola jakości i zgodność z normą IATF 16949
Nasze procesy opieramy na solidnym systemie jakości dostosowanym do potrzeb branży motoryzacyjnej.
- Certyfikacja klasy motoryzacyjnej: Nasze systemy ISO 9001:2015 i IATF 16949 zapewniają pełną identyfikowalność od surowca do gotowej części.
- Kontrola Pierwszego Artykułu (FAI): Przeprowadzamy szczegółowe kontrole FAI pierwszych partii. Pozwala to na walidację oprzyrządowania i wyeliminowanie defektów w kolejnych seriach.
- 100% walidacja CMM: Przed wysyłką przeprowadzane są pełne kontrole wymiarów krytycznych, okrągłości i tolerancje położenia przy użyciu współrzędnościowych maszyn pomiarowych.
Kompleksowa adaptowalność materiałów i obróbka powierzchni
Nasza fabryka łączy precyzyjną obróbkę mechaniczną z usługami postprocessingu. W ten sposób powstaje kompleksowy pakiet produkcyjny.
- Różnorodne stopy metali do zastosowań w przemyśle motoryzacyjnym: Obrabiamy stopy aluminium 6061-T6, 7075-T6, stopy magnezowo-aluminiowe oraz odporne na korozję stale nierdzewne.
- Wykończenie powierzchni na miejscu: Oferujemy anodowanie, śrutowanie i galwanizację ochronną. Te zabiegi zwiększają odporność na sól drogową i wilgoć.
- Wsparcie ekspertów w zakresie analizy DFM: Nasz zespół weryfikuje rysunki klienta w ciągu 24 godzin. Sugerujemy zmiany w narożnikach, głębokich kieszeniach i kosztach całkowitych.
Przyspiesz produkcję podzespołów do swojego pojazdu elektrycznego już dziś
Przejście na zaawansowane pojazdy elektryczne wymaga lekkiej precyzji, której nie są w stanie zapewnić starsze metody. Rejin CNC łączy 5-osiowe frezowanie CNC, doświadczenie techniczne i zaawansowaną kontrolę jakości, aby przekształcić złożone projekty w rzeczywiste części. Niezależnie od tego, czy potrzebujesz prototypów do testów, czy produkcji wielkoseryjnej, nasz zespół dostarczy precyzyjne komponenty na czas.
Skontaktuj się z naszymi ekspertami inżynieryjnymi napisz na adres Ruonan@rejincnc.com lub zadzwoń pod numer +86 18362358467, aby w ciągu 24 godzin otrzymać szczegółową analizę DFM i ofertę handlową.
Często zadawane pytania
P: Dlaczego obróbka CNC 5-osiowa jest preferowana w przypadku obudów silników pojazdów elektrycznych?
A: 5-osiowa obróbka CNC pozwala obniżyć wysokie koszty narzędzi i skrócić czas oczekiwania na matryce odlewnicze. Inżynierowie szybko aktualizują projekty i modyfikują kanały chłodzenia w oprogramowaniu. Zapewnia to również mocniejsze części, ponieważ obróbka rozpoczyna się od litych aluminiowych wlewków.
P: W jaki sposób chropowatość powierzchni płyty chłodzącej cieczą wpływa na ogólną sprawność cieplną falownika pojazdu elektrycznego?
A: Chropowate powierzchnie pozostawiają niewielkie szczeliny powietrzne między płytą a modułem inwertera. Szczeliny te pełnią funkcję izolacji. Wykończenie o współczynniku Ra poniżej 0,8 μm, uzyskane dzięki precyzyjnemu frezowaniu CNC, zwiększa powierzchnię styku, dzięki czemu ciepło dobrze przenika do chłodziwa.
P: Jakie konkretne środki zapobiegają powstawaniu cienkościennych obudów aluminiowych?
A: Operatorzy maszyn polegają na oprzyrządowaniu redukującym wibracje, stabilnych ścieżkach narzędzi i ciągłych ruchach w 5 osiach. Dzięki temu siły skrawania są równomierne, a punkty naprężeń są redukowane, co zapobiega wyginaniu się ścianek lub przesunięciom wymiarowym.
P: W jaki sposób producenci gwarantują brak wycieków płynu chłodzącego w wieloczęściowych zespołach płyt chłodzących pojazdów elektrycznych?
A: Ważna jest ścisła tolerancja rowków uszczelek, z płaskością w granicach 0,01-0,02 mm. Gładkie powierzchnie również sprzyjają dobremu uszczelnieniu. Po obróbce mechanicznej, próby ciśnieniowe wraz z kontrolą szczelności helem i inspekcjami CMM potwierdzają brak wycieków.


 Byli









