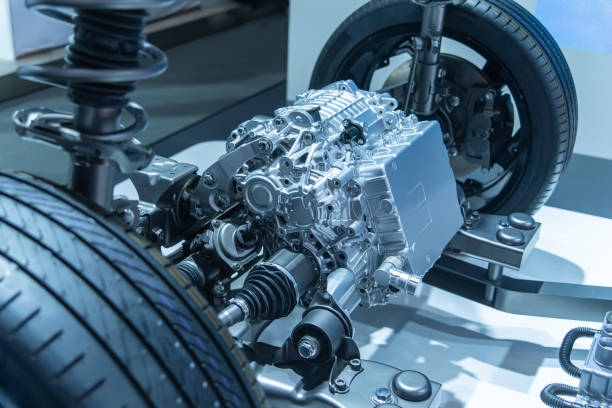
電気自動車は急速に普及している。そのため、熱的に安全な軽量パワートレインの必要性が高まっている。エンジニアは航続距離を伸ばすために軽量化に注力している。高トルクモーターは依然として多くの熱を発生するため、優れた冷却性能が重要となる。 Rejin CNC 認定精密加工パートナーとして、この分野で貢献しています。同社は、厳しい公差に対応する5軸CNC加工を提供しており、複雑なEVモーターハウジングや液冷システムの製造をサポートしています。
現代のEV部品におけるエンジニアリング上のジレンマ
構造強度と優れた熱管理の適切なバランスを見つけることは、依然として最大の課題の 1 つです。 EVエンジニアリング 今日。
軽量モーターハウジング:壁厚と構造強度
現代のEVモーターハウジングの製造では、使用する材料が少なくて済むようになっている。しかし、部品は継続的な振動に耐えなければならない。
- 薄肉部のたわみ問題:アルミニウム部品の薄肉部は、通常のフライス加工では曲がったり揺れたりする可能性があります。そのため、ステータの穴を真円に保つことが難しくなります。
- 複雑な内部形状:これらのハウジングは内部にリブ、配線用の溝、ブラケットを備えています。切断には複数の角度が必要です。
- 重量最適化の目標:6061や7075アルミニウムなどの合金は軽量化に貢献する。しかし、弱点が生じるのを防ぐため、切断は精密に行う必要がある。
高精度液冷プレート:流路と漏れリスク
冷却プレートは、小さな流体流路を利用しています。これらの流路は、バッテリーや電子機器から発生する熱を拡散させます。
- マイクロチャネルの切削深さの制限:深く狭い経路を切削するには、安定した高速動作が必要です。これにより、工具の破損を防ぎ、底面を滑らかに保つことができます。
- 厳密な気密シール:シール溝や表面にわずかなばらつきがあると、漏れの原因となります。漏れは車の電気部品を損傷する可能性があります。
- 熱接触抵抗:プレート表面は滑らかである必要があります。滑らかさによって、IGBTモジュールまたはセルとの確実な接触が確保されます。
5軸CNC加工:EV部品生産の変革
高度な多軸技術は、従来の3軸または4軸のセットアップを遅くする形状の制約を克服するのに役立ちます。
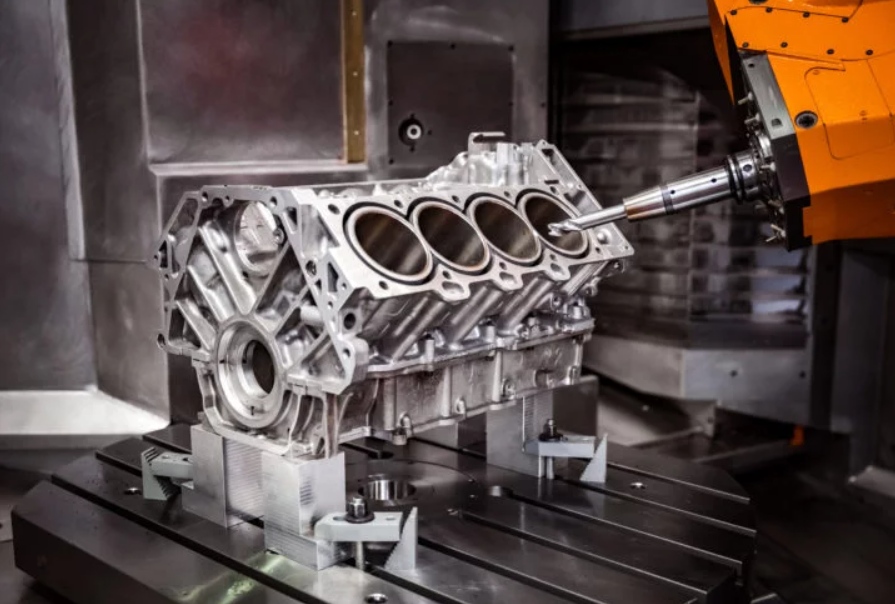
単一段取り加工による累積公差誤差の排除
同時 5軸数値制御加工 これにより、切削工具があらゆる方向からワークピースに到達し、一度の操作で加工精度が向上します。
- 再調整エラーゼロ:外形形状、深い内径、および取付面を単一のセットアップで加工することで、複数回のクランプによる公差の蓄積を排除します。
- ミクロンレベルの公差:Rejin CNCは±0.005mmまでの一貫した精度を維持します。これにより、高速モーターの組み立て時にベアリング穴とステータの位置合わせが完全に一致することが保証されます。
- 最適な工具角度での係合:A軸とC軸の連続的な動きにより、工具は曲面上で常に適切な角度を維持します。これにより、深いポケットでの工具のたわみを防ぎます。
生産サイクルの短縮と表面仕上げの向上
多軸加工は、重要な部品の表面品質を向上させながら、材料除去率を高める。
- 大幅なサイクルタイム短縮:高度な5軸ツールパスにより、複雑なモーターハウジングの加工時間を120分から約45分に短縮。これにより、工場全体の生産性が向上します。
- 優れた表面品質:このプロセスにより、Ra0.8μm以下の滑らかな表面仕上げを実現します。このレベルは、ガスケットの適切な密閉と効率的な熱伝達に不可欠です。
- 工具寿命の延長:一定の切削負荷と切削速度により、超硬工具の過熱を防ぎます。これにより、微細な亀裂が軽減され、工具の寿命が延びます。
Rejin CNCが優れた性能を発揮する場所
当社の機械加工装置は、電動パワートレインの複数の重要な分野で使用されており、実際の生産上の課題を解決します。
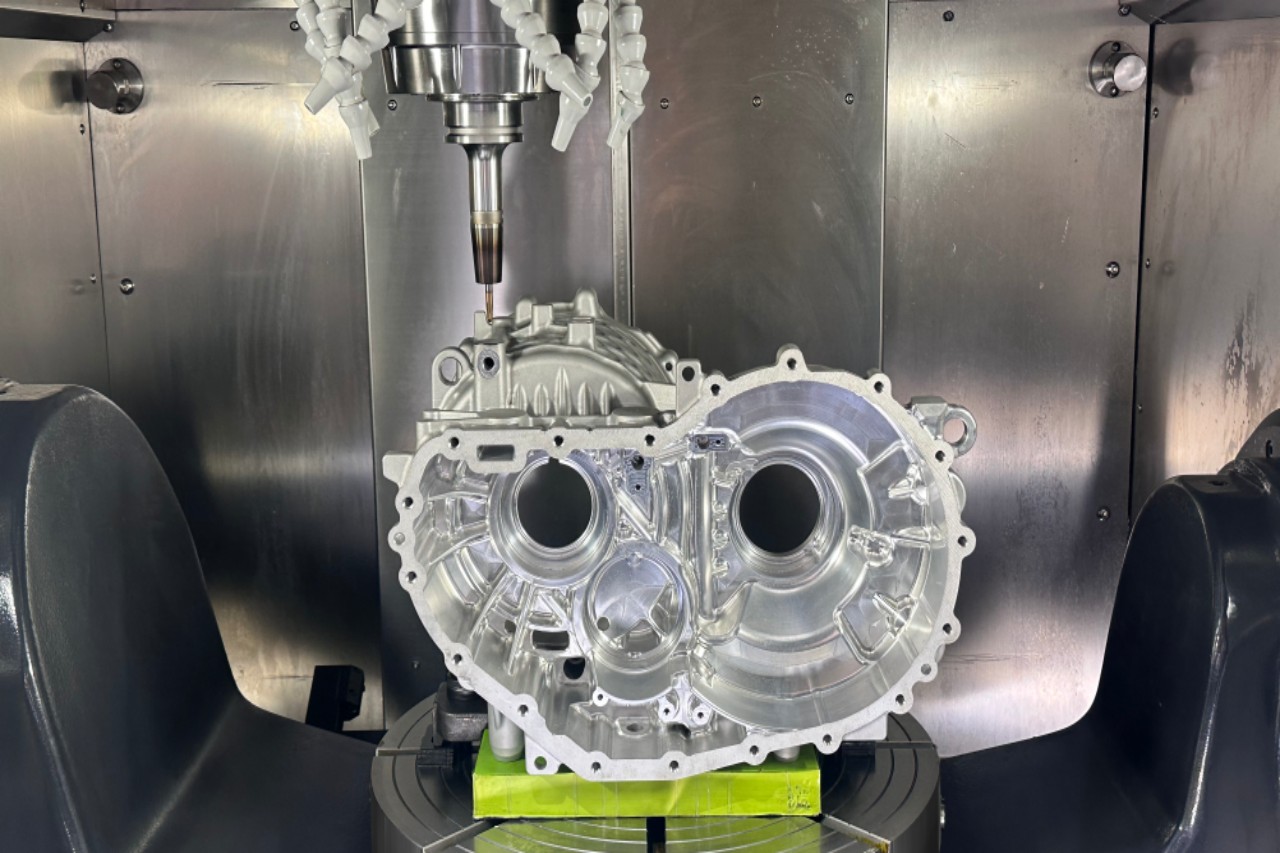
一体型駆動モーター筐体
メイン駆動モーターハウジングは、部品を保護するとともに、車両の熱システムの一部を構成します。
- 正確な取り付け位置:フロントまたはリアの電子車軸上に設置され、高回転ローター、ステーター、および減速ギアセットを内蔵しています。
- 重要な課題を解決:従来の鋳造品は、気孔が多く壁が厚いという問題がありました。当社の5軸CNCフライス加工による筐体は、最大30%の軽量化を実現しながら、湿気を遮断する完璧なシール面を維持します。
- ベアリングアライメントの向上:精密に加工されたベアリングジャーナルは、ミクロン単位の精度で同心度を維持します。これにより、シャフトのミスアライメントが低減され、騒音や振動が軽減され、ギアの寿命が延びます。
パワーインバーターの熱管理ベース
インバーターはバッテリーの電力を駆動モーター用に変換すると同時に、集中的な熱を発生させる。
- 正確な取り付け位置:エンジンルーム内の高電圧IGBTモジュールおよびDC-DCコンバータの下に取り付けます。
- 重大な問題を解決:当社の5軸CNC加工技術により、アルミニウムブロックに蛇行状の流体流路が形成されます。これにより、ホットスポットが解消され、インバーターの過熱を防ぎます。
- 平面度とシール性:このプロセスにより、広い面積にわたって0.02mm以下の接合平面度を実現します。これにより、熱伝導ペーストの均一な塗布が可能になり、グリコールの漏れを防ぎます。
グローバル自動車ブランドがRejin CNCと提携する理由
Rejin CNCは、基本的な機械加工にとどまらず、国際的な顧客向けに統合的なエンジニアリングソリューションを提供します。
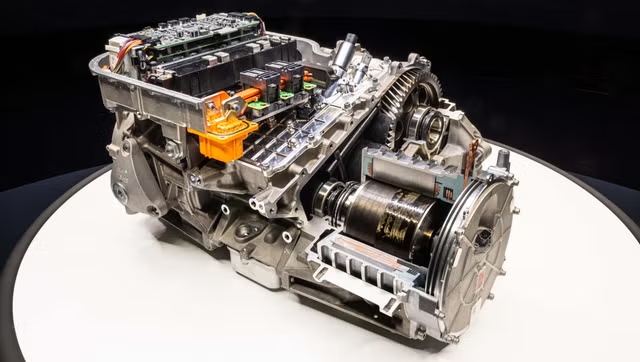
聖厳格な品質管理とIATF 16949への準拠
当社は、自動車業界のニーズに合わせて構築された堅牢な品質システムによって、自社のプロセスを支えています。
- 自動車グレード認証:当社のISO 9001:2015およびIATF 16949システムは、原材料から完成部品までの完全なトレーサビリティを保証します。
- 初回製品検査(FAI):初回生産ロットに対して詳細なFAI検査を実施します。これにより、金型の妥当性を確認し、後続の生産ロットにおける欠陥を削減します。
- 100% CMM検証:出荷前に、重要な寸法、真円度、位置公差について、三次元測定機(CMM)による完全な検査を実施します。
幅広い材料適応性と表面処理
当社工場では、精密な機械加工と後処理サービスを組み合わせることで、包括的な製造パッケージを提供しています。
- 多様な自動車用合金:当社では、6061-T6、7075-T6アルミニウム、マグネシウムアルミニウム合金、および耐腐食性ステンレス鋼の機械加工を行っています。
- 社内表面処理:陽極酸化処理、ビーズブラスト処理、保護電気めっき処理を提供しています。これらの工程により、路面塩や湿気に対する耐性が向上します。
- 専門家によるDFM分析サポート:弊社のチームは、お客様の図面を24時間以内に確認します。コーナー部分、深めのポケット、および全体的なコストに関する変更案をご提案いたします。
今すぐEV部品生産を加速させましょう
先進的な電気自動車への移行には、従来の方法では実現できない軽量かつ高精度な加工が求められます。Rejin CNCは、5軸CNCフライス加工、豊富な技術経験、そして厳格な品質管理を組み合わせ、複雑な設計を実際の部品へと具現化します。試作品の製作から大量生産まで、お客様のニーズに合わせて、高精度な部品を納期通りにお届けします。
当社のエンジニアリング専門家にお問い合わせください 詳細なDFM分析と見積もりを24時間以内に受け取るには、本日中にRuonan@rejincnc.comまでメールでご連絡いただくか、+86 18362358467までお電話ください。
FAQ
Q:電気自動車のモーターハウジングには、なぜ5軸CNC加工が好まれるのですか?
A:5軸CNC加工により、高額な金型費用と鋳造金型に伴う長い待ち時間を削減できます。エンジニアはソフトウェア上で設計を迅速に更新し、冷却経路を微調整できます。また、アルミニウムの塊から加工を開始するため、より強度のある部品が得られます。
Q: 液冷プレートの表面粗さは、EVのパワーインバーターの全体的な熱効率にどのように影響しますか?
A:表面が粗いと、プレートとインバータモジュールの間に微細な空気の隙間が生じます。これらの隙間は断熱材として機能します。精密なCNCフライス加工によってRa0.8μm以下の表面仕上げを実現することで接触面積が増加し、熱が冷却液に効率的に伝わります。
Q:薄肉アルミニウム製ハウジングを防止するための具体的な対策は何ですか?
A:機械加工者は、振動を低減する治具と、安定した工具経路、そして継続的な5軸動作に頼っています。これにより、切削力が均一に保たれ、応力集中箇所が除去されるため、壁の曲がりや寸法のずれを防ぐことができます。
Q:メーカーは、複数の部品で構成されるEV用冷却プレートアセンブリにおいて、冷却液の漏れがゼロであることをどのように保証しているのでしょうか?
A:ガスケット溝の公差を厳しくすることで、平面度を0.01~0.02mm以内に抑えることができます。表面が滑らかであることも、良好なシール性に貢献します。加工後、圧力試験、ヘリウムリークチェック、CMM検査を実施し、漏れがないことを確認します。


 彼らはいた









