ハードウェア調達担当者、製品開発者、エンジニアリングリーダーにとって、少量生産のプロトタイプ作成と本格的な量産開始のどちらを選択するかは、決して容易なことではありません。初期金型費用、部品単価、市場投入までの期間の最適なバランスを見つけることが、プロジェクトの財務的な成功を左右するからです。
精密製造のリーディングパートナーとして、 Rejin CNC Rejin CNCは、東莞にある最先端の施設で、高精度CNC旋削、フライス加工、5軸加工、カスタム表面仕上げを専門に提供しています。ISO 9001:2015とIATF 16949の二重認証を取得しているRejin CNCは、初期の設計図作成から大規模な市場展開まで、信頼できるワンストップソリューションを提供します。100台以上の高度な加工センターを備え、世界中のハードウェア購入者が、試作のタイミングと大量生産への移行時期を正確に判断し、間接費を最小限に抑え、部品の一貫性を最大限に高めるお手伝いをします。
少量生産CNCプロトタイピングの解明
複雑な形状を検証したり、構造的な適合性をテストしたり、予算を過剰に超えることなく関係者に機能部品を提案したりする必要がある場合、少量生産は不可欠です。
プロトタイプ作成の主な特徴
プロトタイプ製作では、設計上の欠陥を早期に修正するために、規模の経済よりもエンジニアリングの柔軟性とスピードを優先する。
- 数量しきい値(1~100個):この数量範囲により、エンジニアは数千ドルもの費用をかけて硬質工具鋼製の金型やプレス金型を購入することなく、実際の物理的特性をテストできます。
- 迅速な納期(3~5日):専用の鋳造治具やプレス加工治具ではなく、デジタルCAD/CAMプログラミングを活用することで、部品は無垢材から直接削り出され、エンジニアリングの待ち時間を最大60%短縮します。
- 初期工具費用ゼロ:部品は標準的なモジュール式ワーク保持装置を使用して加工されるため CNCフライス盤で金型への設備投資が不要なため、新製品テストにおける初期の財務リスクが軽減される。
少量生産に最適なアプリケーションシナリオ
少量生産は、高度に特殊またはカスタマイズされた部品を必要とする業界において、目的に合った重要な課題を解決します。
- UAV(無人航空機)用航空宇宙コネクタ:軽量な6061-T6アルミニウム合金から機械加工されたカスタムドローン構造アームやセンサーブラケットは、飛行承認前に極めて厳しい構造試験を受ける必要があります。
- 手術器具の試作品:医療機器の設計者は、臨床フィードバックループにおいて人間工学的な感触や重量配分をテストするために、カスタム仕様の内視鏡ハンドルを10~20個発注することがよくあります。
- EVモーターハウジングの改良版電気自動車の初期段階のエンジニアリングでは、本格的な投資を行う前に、液体冷却通路や放熱特性を検証するために、高精度の構造筐体が必要となる。
大量生産CNC加工における対処法
設計が確定し、検証され、製品化の準備が整ったら、製造戦略は部品の一貫性を高めつつ、単位コストを削減する方向へと転換する必要がある。
生産機械加工の主な特徴
大量生産においては、コスト効率を最大限に引き出すために、自動化された製造ワークフローと長期的な資産最適化に大きく依存している。
- 数量しきい値(1,000個から50,000個以上):この規模では、初期のプログラミング時間と治具のセットアップにかかる費用が数千個の部品に分散されるため、部品あたりのコストが大幅に削減されます。
- 超高精度公差(±0.1mm):量産には絶対的な互換性が求められますが、これは高性能な多軸加工センターを使用することで、複数段取り時の累積誤差を排除し、維持されます。
- 自動化された連続運転(24時間365日稼働):高度なMES追跡ソフトウェア、自動工具交換装置、ロボット式ローディングセルを活用することで、工場は人的ミスを最小限に抑え、バッチ間の信頼性の高い一貫性を確保します。
量産における理想的な応用シナリオ
大量生産は、サプライチェーンの遅延が直接的な市場損失につながる消費者向け産業や商業産業における、拡張性の課題を解決する。
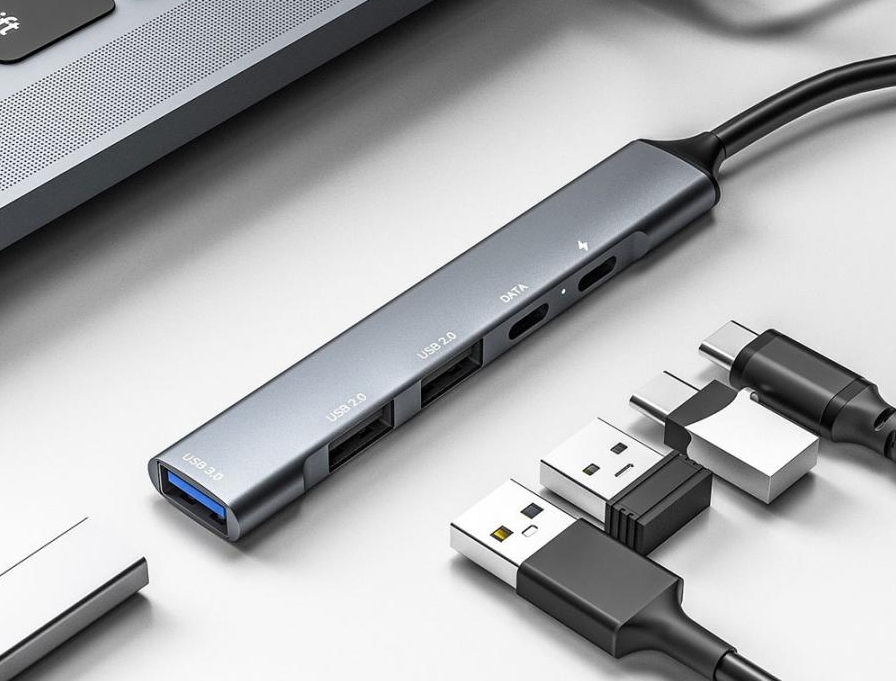
- 3Cエレクトロニクス筐体ハイエンドのタブレットドック、拡張ハブ、スマートフォンの内部構造用ミッドフレームには、表面の美しさを損なうことなく、大量かつ安定した生産量が求められます。
- 自動車エンジン部品:スチール製エンジンシャフト、特注トランスミッションブラケット、流体マニホールドバルブなど、回転率の高い自動車部品には、厳格な無欠陥納品が求められます。
- プロ用オーディオビジュアル機器:ハイエンドのミキシングコンソールのシャーシ、精密なコントロールノブ、アンプのフェイスプレートには、厳格な外観基準に適合した何十万もの均一な部品が必要です。
決定的な閾値:CNC加工の生産サイズの選び方
調達予算を最適化するには、ある製造技術が別の製造技術よりも優位に立つ、正確なコストの転換点を分析する必要があります。
戦略的実行比較マトリックス
以下の比較マトリックスは、少量生産と大量生産における主要な商業的および技術的なトレードオフを整理し、戦略的なサプライヤー選定を効率化するのに役立ちます。
| 意思決定指標 |
少量試作(1~100個) |
大量生産(1,000個~50,000個以上) |
| 主要目的 |
設計検証および機能適合性試験 |
部品あたりのコスト最小化と市場規模の拡大 |
| 平均リードタイム |
3~7営業日 |
15~30営業日(一括配送) |
| 初期設定費用 |
低価格(NREプログラミング料金のみ) |
中程度から高度(特注治具、固定具、ソフトツール) |
| ユニット経済学 |
個々の部品あたりのコストが高い |
積極的な規模拡大により、可能な限り低コストを実現 |
| 加工プラットフォーム |
専用の高速応答型多軸セル |
自動化ライン(ロボット搭載型マザック/DMGモリ) |
| デザインの流動性 |
高(CAM経由で変更が即座に反映されます) |
低(設計が固定されているため、変更には再作業コストが発生します) |
| 品質検証 |
初回製品検査(FAI)および手動チェック |
100% CMMトラッキング、SPCデータ、完全なトレーサビリティ |
ボリュームの変曲点の評価
CNC加工から代替製造方法に移行する正確なポイントを特定することで、莫大なコスト超過を防ぐことができます。
- CNC加工とプレス加工の限界(3,000~5,000個):薄型金属筐体の場合、3,000個まではCNC板金加工が非常に費用対効果に優れています。5,000個を超えると、永久プレス金型に投資することで総所有コストを削減できます。
- CNC旋削とフライス加工の閾値(対称性による):カスタムファスナーやシャフトなどの円筒形部品は、回転サイクル速度が速いため、10個から10万個まで非常にコスト効率の良いライブツールCNC旋盤を使用する必要があります。
- 3軸と5軸のリンケージゲート:複雑な部品を標準的な3軸フライス盤で4回以上の手動再固定する必要がある場合、 5軸 NC加工セットアップ時間を80%短縮できるため、50個といった少量生産でもコスト削減につながります。
材料費と形状費の分析
指定する原材料とCADファイルの内部形状によって、製造バッチの規模の経済性が根本的に決まります。
- 高コスト材料(チタンおよび超合金):グレード5チタンなどの高価な材料の場合、少量生産のCNC加工は、切削屑の無駄な量とスクラップコストを最小限に抑えるために、DFM解析によって厳密に管理されます。
- 幾何学的複雑性に関する制約:深い内部の四角いポケットや鋭利な内部壁は、特殊な放電加工ツールなしでは加工できません。これらの角を丸い半径に最適化することで、大量注文におけるサイクルタイムを35%短縮できます。
- 表面仕上げ要件:タイプIII硬質陽極酸化処理や微細ビーズブラスト処理などの高度な表面処理を必要とするバッチは、バッチ薬品の準備費用を最小限に抑えるため、少なくとも500個の部品を単位とした生産ロットにまとめる必要があります。
Rejin CNCが財務面と技術面の両方で安心感を提供する方法
製造予算を最大限に活用するには、精密工具と大規模製造インフラの両方を一つの施設内に備えた、機敏なサプライヤーが必要です。
Rejin CNCの生産現場には、MazakやDMG MORI製の多軸加工センターをはじめとする、国際的に認められた最先端の設備が揃っています。当社の生産能力は、少量生産の特殊なご要望から、大規模な大量生産まで、あらゆるニーズに容易に対応できます。少量試作品の製作においては、専用の迅速対応エンジニアリングチームが3~7日以内の納期を実現します。本格的な市場投入においては、月間50万個を超える精密部品の生産能力を誇り、お客様のブランドにとってサプライチェーンのボトルネックとなることはありません。
高精度自動車部品およびEVコンポーネントのスケーリング
自動車および電気自動車のサプライチェーンには、信頼性の高い機械部品、非常に厳密な寸法精度、そして生産量をスムーズに増やす能力が求められる。
あるティア1自動車部品サプライヤーが、Rejin CNCにEVモーター冷却プレートとトランスミッション内部シャフトのアルミニウム製製造を依頼した。
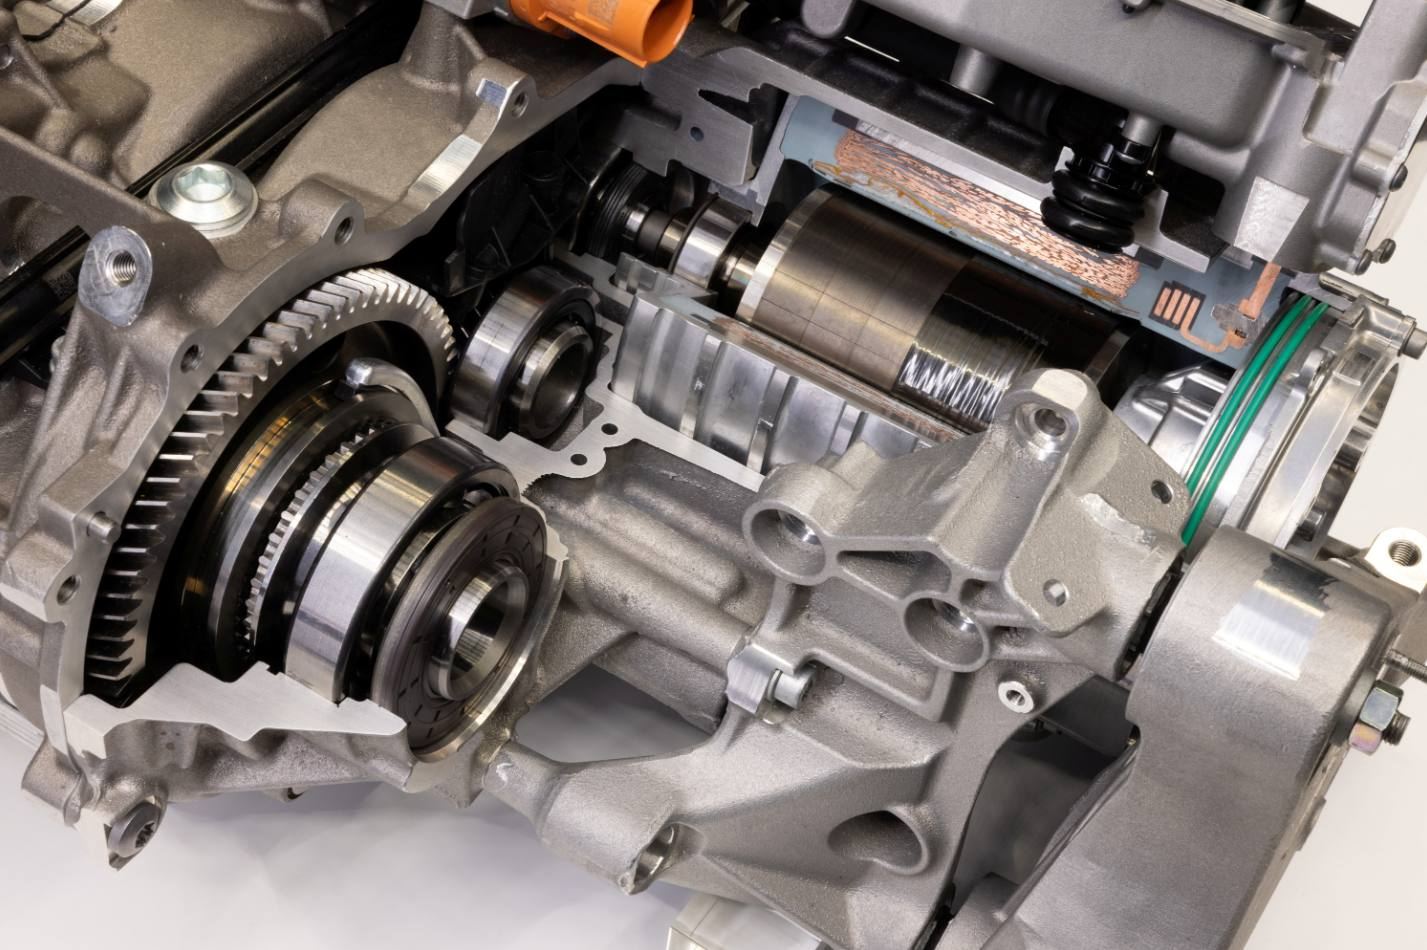
- 技術的な課題:冷却プレートは、冷却液の漏れを防ぐために、広い範囲にわたって±0.01mmの平面度公差が必要でした。標準的な3軸フライス加工では、大量生産においてこの精度を安定して維持することが困難でした。
- 統合ソリューション:Rejin CNCは、カスタム真空治具を備えた高剛性DMG MORIマシニングセンタを使用しました。リアルタイムのツールパス調整により、切削中の熱によるたわみを効果的に管理しました。
- 生産数量:試作品は5日以内に到着しました。これにより、1,500台の検証バッチが作成され、その後、月産50,000台の安定した量産体制へと移行しました。
- 具体的な成果:専用の5軸加工に切り替えたことで、冷却プレート1枚あたりの加工サイクルタイムが120分から45分に短縮されました。納期は100%守られ、寸法精度も自動車加工に必要な±0.1mmの許容範囲内に収まりました。
電気音響機器およびプロオーディオ機器の事例研究
高級オーディオ機器やスタジオ機器には、優れた外観に加え、可動部にガタつきのない精密な機械的性能が求められます。
- ある有名なヨーロッパのヘッドホンブランドは、Rejin CNCと協力して、アルミニウム製のオーディオノブとイヤーカップハウジングを初期サンプルから量産へと移行させた。
- 技術的な問題点:最初の設計では、内部の角が鋭利だったため、通常の3軸加工機では工具の振動が発生し、加工時間が長くなりました。初期の試作品では、外観上の問題により2.5%の不良率が発生しました。
- 統合ソリューション:Rejin CNCエンジニアリングチームは、DFM(設計製造性)に基づいて設計を徹底的に見直しました。その結果、内側のポケットに0.5mmの小さな半径を追加することを提案しました。この変更により、高速5軸Mazakマシンの使用が可能になり、より滑らかな切削加工を実現しました。
- 生産数量:プロジェクトは、音響テスト用の試作品10個の製作から始まりました。次に、500個の少量生産による市場調査を実施しました。その後、毎月2万個の定期注文へと拡大しました。
- 具体的な成果:内部形状の調整により、部品あたりのサイクルタイムが35%短縮されました。また、社内の自動陽極酸化処理ラインにより、外観不良率は0.3%未満に抑えられました。全体として、材料の無駄や手直し作業を回避することで、顧客は14,000ドル以上のコスト削減を実現しました。
精密サプライチェーンをコントロールしよう
不適切な製造設計によってエンジニアリング予算を無駄にしたり、製品発売を遅らせたりしないでください。Rejin CNCは、業界認定の高精度を提供します。投資家を納得させるために重要なプロトタイプが1つ必要な場合もあれば、世界中に出荷する10万個の完璧な部品が必要になる場合もあるでしょう。STEP、IGES、またはSolidWorks形式の3D CADモデルを今すぐアップロードしてください。当社の技術スペシャリストが、24時間以内にインタラクティブなDFM分析と詳細な見積もりをお送りします。
- Email: nicole@rejincnc.com
- WhatsApp / Phone: +86 13790500374
FAQ
Q:少量生産のCNCプロトタイプ製作のコストを押し上げる主な要因は何ですか?
A:少量生産のCNC試作では、セットアップ時間が主なコスト要因となります。これには、CAMツールパスの作成、機械治具の取り付け、テスト切削の実行などが含まれます。わずか5個の試作であれば、これらの初期コストはより少ない部品に分散されるため、量産よりも単価が高くなります。
Q:大量生産において、製造性設計(DFM)レビューはどのようにしてコスト削減に積極的に貢献するのでしょうか?
A:DFM(設計製造性)レビューでは、CNC加工の速度を低下させる複雑な形状を特定します。例えば、深くて狭いポケット、必要以上に厳しい公差、鋭い内角などが挙げられます。これらを一般的な工具に合わせて変更することで、サイクルタイムを20%から40%短縮できます。その結果、加工時間と生産コスト全体が削減されます。
質問:調達担当者は、CNC加工による板金加工よりも、どのような場合に板金プレス加工を選択すべきでしょうか?
A:プレス加工では、生産開始前に数千ドルもの費用がかかる高価な金型が必要になります。その後は、部品は迅速かつ安価に成形できます。3,000個以下の生産量であれば、CNC加工の方が一般的に有利です。生産量が5,000個を超えると、部品価格の安さから金型費用に見合うだけのメリットが得られます。
Q:ISO 9001:2015とIATF 16949の二重認証が、大量B2B調達において重要な理由は何ですか?
A:ISO 9001:2015は工場における標準的な品質システムを定めています。IATF 16949は自動車製造に関するルールを追加しています。これには、リスクチェック、統計的プロセス管理(SPC)、および部品の完全な追跡が含まれます。これらを組み合わせることで、大量生産において最初の部品から5万個目まで、一貫した精度を維持できます。


 彼らはいた









